

I. Alapelv: Hogyan alakul át a sűrített levegő mechanikai erővé?
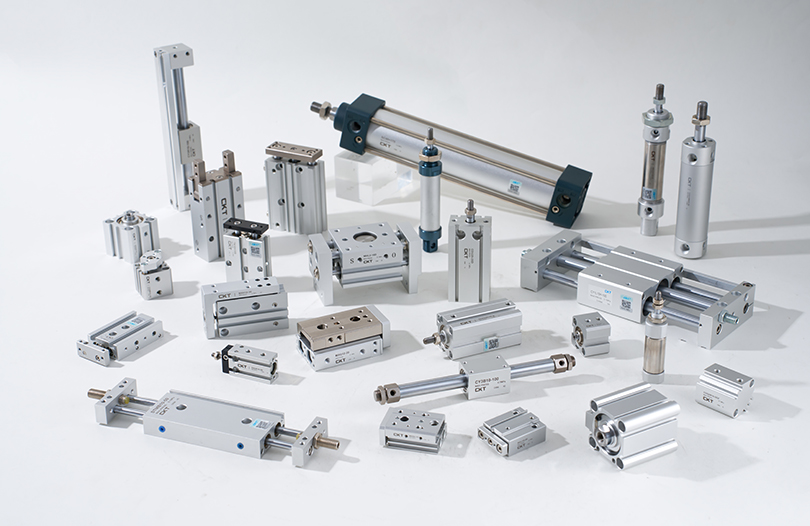
A pneumatikus rendszerek központi működtetőjeként pneumatikus léghenger s a folyadékmechanika és a mechanikai szerkezet pontos kombinációjára támaszkodnak az energia átalakítására. A részletes elemzésnek három kulcsfontosságú szempontra kell kiterjednie: a levegőellátás jellemzőire, a szerkezeti részletekre és az előnyökre.
A levegőellátási alapok szempontjából az ipari sűrített levegő szárítást, szűrést és nyomásstabilizáló kezelést igényel. Általában a nyomás harmatpontjának -20 °C alatt kell lennie, és a szilárd szennyeződések részecskeméretének 5 μm-nél kisebbnek kell lennie, hogy megakadályozzák a henger belső alkatrészeinek károsodását. Amikor a kezelt sűrített levegő egy mágnesszelepen keresztül belép a hengerkamrába, először a zárósapka levegőbemeneti nyílásán halad át, majd a dugattyú mindkét oldalán egyenletesen eloszlik a pufferhüvelyen keresztül (egyes modelleknél), hogy biztosítsa a dugattyú végfelületére ható stabil nyomást.
Példaként egy dugattyúrúddal ellátott kettős működésű hengert veszünk, a hengercső belső falát precíziós hónolásnak vetik alá, így Ra 0,2-0,4 μm felületi érdesség érhető el. Kombinált tömítésekkel (általában poliuretán U-gyűrűs vezetőgyűrűkkel) működik a dugattyún a kétirányú tömítés érdekében. A többnyire politetrafluor-etilénből (PTFE) készült vezetőgyűrűk nem csak a dugattyú és a hengercső közötti közvetlen súrlódást csökkentik, hanem biztosítják a dugattyú koaxiálisságát is, megakadályozva a dugattyúrúd elhajlását. Amikor a sűrített levegő belép a rúd nélküli kamrába, a gáznyomás a dugattyút a rúdkamra felé nyomja, miközben a rúdkamrában lévő gáz a kipufogónyíláson keresztül távozik. A kipufogó folyamat során egyes modellek hangtompítót használnak a zaj csökkentésére (általában 85 dB-ről 65 dB alá csökkentik a zajt). Ellenkező esetben, amikor a levegő belép a rúdkamrába, a dugattyú az ellenkező irányba mozog, és befejez egy oda-vissza mozgást.
Az energiaátalakítási hatásfok tekintetében a henger mechanikai hatásfokát elsősorban a tömítés súrlódása és a gáz összenyomhatósága befolyásolja. Ideális körülmények között a nyomási energiából a mechanikai energiává való átalakítás hatékonysága elérheti a 95%-ot. A gyakorlati alkalmazásokban azonban a tömítések súrlódási veszteségei (amelyek kb. 5%-10%-a) és a gázszivárgás (körülbelül 2%-5%) miatt a tényleges hatásfok általában 70%-90% között marad. Mindazonáltal a hidraulikus rendszerekhez képest a pneumatikus hengerek nem igényelnek bonyolult áramköröket, például olajtartályokat és csővezetékeket, ami rövidebb energiaátviteli utat és gyorsabb reakciósebességet eredményez. A levegőellátástól a dugattyúrúd mozgásáig terjedő késleltetési idő 0,02-0,05 másodpercen belül szabályozható, így különösen alkalmasak nagyfrekvenciás működési forgatókönyvekre (pl. elektronikai alkatrész-válogatás, amely percenként 30-50 ciklust képes teljesíteni).
Környezeti alkalmazkodóképességük előnyei is kiemelést érdemelnek: a sűrített levegő önmagában nem mérgező és szagtalan, és szivárgás esetén sem szennyezi a munkadarabokat vagy a környezetet. Ezért széles körben használják őket az élelmiszer-csomagolóiparban (pl. csokoládéformázó gépek) és a gyógyszerkészítmények iparában (pl. vakcinatöltő berendezések). Az elektromos hajtóművekhez képest a pneumatikus hengerek tartósabbak nedves környezetben (pl. autómosó berendezések) és poros környezetben (például ércszűrő berendezések), így elkerülhető a motor nedvességkárosodása vagy a tekercsekbe hibás működést okozó por bejutása. Ezenkívül a pneumatikus hengerek nagyobb túlterhelési ellenállással rendelkeznek. Ha a terhelés meghaladja a névleges értéket, a dugattyúrúd leáll anélkül, hogy kiégne, mint egy motor; A normál működés egyszerűen visszaállítható a terhelés csökkentésével, ami alacsonyabb karbantartási költségeket eredményez.
II. Típuselemzés: Melyik hengertípus felel meg a különböző forgatókönyveknek?
A hengertípusok besorolása a szerkezeti tervezés, a teljesítményparaméterek és a forgatókönyv-követelmények mélyreható összehangolásán alapul. Mindegyik típusnak megvan a maga egyedi alkalmazási logikája és teljesítményhatárai:
1. Lineáris mozgástípus: Alapvető választás hagyományos forgatókönyvekhez
Egyműködésű hengerek: Az elterjedt rugóvisszatérítéses típuson kívül léteznek gravitációs visszatérő típusok (alkalmasak függőlegesen lefelé irányuló beépítési forgatókönyvekhez, például silókapu nyitásához) és légnyomású visszatérő típusok (egy másik alacsony nyomású levegőkörön keresztül érhetők el, szűk helyekre, ahol rugók nem szerelhetők fel). Szerkezeti sajátosságuk, hogy a szabályozáshoz csak egy levegőbemenetre van szükség, így a mágnesszelepek számát megspórolják, költségük pedig 15%-20%-kal alacsonyabb, mint a kettős működésű hengereké. A visszatérési módszer által korlátozva azonban a visszatérő erejük általában kisebb, mint a tolóerő (a rugó-visszatérő típusok visszatérő ereje körülbelül a tolóerő 30-50%-a), és a löket nem lehet túl hosszú (általában nem haladhatja meg a 300 mm-t, ellenkező esetben a rugó kimerülhet). Gyakorlati alkalmazásokban, mint például az összeszerelősorokon történő anyagpozícionálásnál, az egyszeres működésű hengerek tolóereje a levegőellátás nyomásának beállításával szabályozható (általában 0,3-0,5 MPa-ra van állítva), hogy elkerüljük a munkadarabok összenyomódását, és mágneses kapcsolók segítségével pontosan megállapítható, hogy a dugattyú a helyén van-e.
Kettős működésű hengerek: A beépítési módok alapján standard típusokra (elülső karima, hátsó karima, lábtartó, rugós rögzítés stb.) és kompakt típusokra (integrált hengercső- és végsapka kialakítás, hossz 20%-30%-kal csökkentve) oszthatók. A dugattyú mindkét oldala ellenáll a nyomásnak, a toló- és húzóerő különbsége pedig főként a dugattyúrúd keresztmetszeti területéből adódik (a rúdkamra effektív erőtartó területe megegyezik a rúd nélküli kamra effektív teherviselő területével, mínusz a dugattyúrúd keresztmetszete). Példaként egy 50 mm-es furatátmérőjű és 20 mm-es dugattyúrúd-átmérőjű hengert veszünk, a rúd nélküli kamra tolóereje körülbelül 980 N, a rúdkamra húzóereje pedig körülbelül 750 N. Ezért a nagy terhelésű függőleges emelési forgatókönyveknél elsőbbséget kell adni a rúd nélküli kamra erőhordási irányának. Az automatizált gyártósorokon a kettős működésű hengereket gyakran használnak vezetőeszközökkel (pl. lineáris vezetőkkel) együtt a mozgás pontosságának javítása érdekében. Például az autóalkatrész-összeszerelő sorok csavarhúzó berendezéseiben a henger meghajtja a szorítótengelyt, hogy felfelé és lefelé mozogjon, így ±0,1 mm-es ismétlődő pozicionálási pontosság érhető el.
Miniatűr/vékony hengerek: A miniatűr hengerek (például 6 mm-es, 8 mm-es, 10 mm-es furatátmérővel) általában rozsdamentes acélból készült hengerhengerekkel rendelkeznek, a dugattyúrudak pedig kemény krómozáson mennek keresztül (a bevonat vastagsága 5-10 μm), hogy ellenálljanak az enyhe ütéseknek. A mobiltelefon-kameramodulok összeszerelésénél a miniatűr hengereknek a mikronszintű pozicionáláshoz az objektív alkatrészeket kell tolniuk, ezért magas követelményeket támasztanak a henger mozgásstabilitásával szemben. Általában fojtószelepekkel (pl. tűszelepekkel) vannak felszerelve, hogy a sebességet 50-100 mm/s között szabályozzák. A vékony hengerek (20-100 mm-es furatátmérővel) sajtolás útján gyártott végsapkákkal rendelkeznek, amelyek 40%-kal csökkentik a tömeget a szabványos típusokhoz képest, így alkalmasak szűk helyekre, például nyomdagép görgői közé és CNC szerszámgépek revolverei alá. Egyes vékony hengerek mágneses kapcsolórögzítő hornyokat is tartalmaznak, így nincs szükség további konzolokra, és szerelési idő takarítható meg. Kettős tömítésű szerkezetet alkalmaznak (elsődleges tömítés másodlagos tömítés), és a szivárgási sebességet 5 ml/perc alatt szabályozzák (normál körülmények között).
2. Rúd nélküli hengerek: Tér-optimalizált megoldás hosszú löketű forgatókönyvekhez
A mechanikusan kapcsolt rúd nélküli hengerek alapvető technológiája a tömítőrendszerben rejlik. Egy kétrétegű tömítőcsík (belső poliuretán tömítőszalag és külső nitril-kaucsuk porálló szalag) kerül felhasználásra a hengerhenger nyílásánál. A tömítőcsíkot egy tömítő nyomótömb rögzíti a zárósapkán, hogy elkerülje a gázszivárgást. A csúszka és a dugattyú közötti kapcsolat nagy szilárdságú ötvözött anyagból (pl. 6061-T6 alumíniumötvözet) készül eloxálásos kezeléssel (oxidréteg vastagsága 10-15μm), így a kopásállóság több mint 3-szorosára nő. Működés közben a csúszkának egy vezetősínnel (pl. beépített lineáris csapággyal) együtt kell mozognia, hogy elkerülje a tömítőszalag excenteres terhelések által okozott károsodását. A maximálisan megengedhető excentrikus terhelés általában a névleges terhelés 10-15%-a. Például egy gépkocsi-összeszerelő sor alváz-szállító láncszemében egy mechanikusan összekapcsolt, rúd nélküli hengernek egy 50 kg-os alvázat kell meghajtania ahhoz, hogy akár 5 méteres lökettel mozogjon. Ebben az esetben megerősített vezetősínt kell választani, és a sebességet 0,8-1,2 m/s-ra kell szabályozni, hogy elkerüljük a berendezés túlzott tehetetlensége miatti rezgését.
A mágnesrúd nélküli hengerek mágnesgyűrűi neodímium-vas-bór nagy szilárdságú mágneses anyagból készülnek, melynek mágneses energiaterméke 35-40MGOe. A szinkron mozgás a dugattyú belső mágneses gyűrűje és a külső mozgó test külső mágneses gyűrűje közötti mágneses vonzás révén érhető el. A stabil mágneses erő biztosítása érdekében a belső és a külső mágnesgyűrűk közötti rést 0,5-1 mm-re kell szabályozni, és a hengerhenger anyagának nem mágnesesnek kell lennie (pl. alumíniumötvözet, 304-es rozsdamentes acél). Előnyük a rúd nélküli szerkezetben rejlik, amely jobb tömítési teljesítményt biztosít szinte nulla szivárgás mellett, így alkalmasak magas tisztasági követelményeket támasztó forgatókönyvekre (pl. félvezető lapka szállítás). Terhelhetőségüket azonban korlátozza a mágneses erő, általában legfeljebb 30 kg maximális terhelés mellett, és nem alkalmasak nagyfrekvenciás start-stop forgatókönyvekre (egyébként a mágnesgyűrű hajlamos a lemágnesezésre).
3. Forgóhengerek: Speciális működtetők a forgó mozgáshoz
Fogasléces forgóhengerek: A fogaslécet és a dugattyút integrált egységként tervezték, és a fogasléc fogprofilja többnyire evolvens (1-3 modul). Nagy pontosságú fogaskerekekkel működik (5-ös fokozatig az átviteli pontosság), hogy ±0,5°-nál kisebb elfordulási szöghibát biztosítson. Egyes modellek szögbeállító csavarokkal vannak felszerelve, amelyek lehetővé teszik az elforgatási szög finombeállítását ±5°-on belül a pontos pozicionálási követelményeknek megfelelően. Szelepvezérlési forgatókönyveknél (pl. csővezeték szelepek vízkezelő telepeken) a fogasléces forgóhengerek a levegőellátás nyomásának beállításával (általában 0,4-0,6 MPa) szabályozhatják a forgási sebességet, és helyzetérzékelők segítségével érhetik el a szelep nyitását, zárását és közbenső helyzettartását, több mint 1 millió ciklusciklus élettartammal.
Lapát típusú forgóhengerek: A lapátot és a forgórészt kulccsal kötik össze, és a lapát mindkét oldalára tömítéseket (általában nitril-kaucsuk PTFE kombinált tömítéseket) kell felszerelni, hogy megakadályozzák a gáz egyik oldalról a másikra való szivárgását. Az állórész belső fala precíziós megmunkálást igényel, hogy az állórész és a lapát között 0,02-0,05 mm-es tömítési rést biztosítson; ellenkező esetben a hatékonyság jelentősen csökken. A lapátos forgóhengerek elfordulási szöge általában rögzített szögek, például 90°, 180° és 270°. Tetszőleges szögszabályozáshoz szögszabályozó szükséges. Szerkezeti korlátok miatt a kimenő nyomatékuk kicsi (pl. egy 40 mm-es furatátmérőjű lapátos henger maximális forgatónyomatéka kb. 5N·m), ezért leginkább lámpatest forgatására (pl. kis munkadarabok befogására) használják. A tömítéseket rendszeresen (általában 3-6 havonta) cserélni kell a tömítési teljesítmény biztosítása érdekében.
4. Speciális típusok extrém környezetekhez: Adaptív kialakítás zord körülményekhez
Magas hőmérsékletű környezetben (pl. kohászati acél tuskó kezelő berendezések, 200-300°C üzemi hőmérsékletű) a palackoknak magas hőmérsékletnek ellenálló anyagokat kell használniuk: a hengerhenger 316 literes rozsdamentes acélból készül (amely 300°C alatti hőmérsékletet is bírja), a tömítések 200°C alatti üzemi hőmérsékletet is bírnak. 200°C-ig, rövid távú ellenállással 250°C-ig), és a dugattyúrúd felülete kerámiával van bevonva (keménység HV1000-ig vagy magasabb, a kopásállóság 5-szörösére nő). Ezenkívül hűtőbordákat kell hozzáadni a végsapkákhoz, hogy megakadályozzák az öregedést okozó hőátadást a tömítésekhez.
Korrozív környezetben (pl. tengervíz sóval érintkező hajómérnöki berendezések) a hengerek átfogó korróziógátló kezelést igényelnek: a hengerhenger 316 literes rozsdamentes acélból készül passziválásos kezeléssel, a dugattyúrúd 316 literes rozsdamentes acélból készül, vagy krómozáson esik át (bevonat vastagság 20, kupak 30 μm). és a többi alkatrész mind rozsdamentes acélból, a tömítések pedig erős korrózióállóságú fluorgumiból vagy perfluor-éter gumiból készülnek. Egyes modellek korróziógátló szűrőket is felszerelnek a levegőnyílásokra, hogy még jobban megakadályozzák a korrozív gázok bejutását a palack belsejébe.
Tisztaterű környezetben (pl. félvezető chipek gyártása, amely ISO 1. osztályú tisztaságot igényel) a hengereknek meg kell felelniük az alacsony részecskekibocsátás és az alacsony illékonyság követelményeinek: a hengercső és a dugattyúrúd 316 literes rozsdamentes acélból készül, precíziós polírozással (felületi érdesség Ra 0,1-0 μm), hogy megakadályozza a 2 μm-es hézag kialakulását. a nem fémes alkatrészek, például a tömítések és a vezetőgyűrűk alacsony részecskekibocsátású anyagokból, például PTFE-ből vagy módosított polietilénből készülnek, és magas hőmérsékleten tisztítják az illékony anyagokat; a henger felületét antisztatikus kezelésnek vetik alá, hogy megakadályozzák a por statikus adszorpcióját. Ezenkívül a tisztatér-specifikus palackok kipufogógázát nagy hatékonyságú részecskelevegő-szűrővel (HEPA) kell kezelni, hogy elkerüljük a tisztatér környezetének kipufogógázzal való szennyezését.|
III. Kiválasztási útmutató: Követelmények pontos megfeleltetése ötdimenziós paramétereken keresztül
A hengerválasztás közvetlenül meghatározza a berendezés stabilitását és hatékonyságát. Szisztematikusan figyelembe kell venni a magméreteket, például a terhelést, a nyomást és a löketet, a gyakorlati műveleti lépésekkel kombinálva:
1. Terhelés számítása: Tisztázza a szükséges toló-/húzóerőt
Először elemezze a terhelés típusát (vízszintes mozgás, függőleges emelés stb.). Vízszintes terheléseknél a súrlódási tényezőt (általában 0,1-0,3), függőleges terheléseknél pedig a gravitációs gyorsulást kell figyelembe venni. A tényleges tolóerő számítási logikája a következő: tényleges tolóerő = tényleges üzemi nyomás × effektív dugattyúfelület × hatékonysági együttható.
Ezek közül a tényleges üzemi nyomásnak figyelembe kell vennie a levegőellátási nyomásveszteséget (pl. 10 m hosszú és 8 mm átmérőjű csővezeték esetén a nyomásveszteség hozzávetőlegesen 0,02-0,05 MPa), így a tényleges üzemi nyomás általában 5-10%-kal alacsonyabb, mint a levegőellátási nyomás. Az effektív dugattyúrúdnál egydugattyúrúd-henger esetén a rúd nélküli kamra effektív területe a hengercső belsejének keresztmetszete, a rúdkamra effektív területe pedig a hengercső keresztmetszete mínusz a dugattyúrúd keresztmetszete. A hatékonysági együttható a hengerek pontosságától függ: 0,7-0,8 a közönséges hengereknél és 0,8-0,9 a nagy pontosságú hengereknél (pl. megvezetett hengereknél).
Példaként egy 30°-os ferde tolási forgatókönyvet veszünk: a munkadarab súlya 50 kg, egy vezetősínen csúszik (súrlódási tényező 0,15), a gyorsítási szakaszban 0,8 m/s² gyorsulással és 0,6 MPa légnyomással (tényleges üzemi nyomás 0,55 MPa). Először számítsa ki a teljes terhelési erőt: a gravitáció ferde irányú összetevője = 50kg × 9,8m/s² × sin30° ≈ 245N; súrlódási erő = 50 kg × 9,8 m/s² × cos30° × 0,15 ≈ 63,6 N; tehetetlenségi erő = 50 kg × 0,8 m/s² = 40 N; teljes terhelési erő = e három rész összege, körülbelül 348,6 N. Ha a rúd nélküli kamrát erőhordásra használják, és a hatásfok 0,8, akkor a szükséges effektív dugattyúfelület = teljes terhelési erő / (tényleges üzemi nyomás × hatékonysági együttható), a számítás szerint körülbelül 7,97 × 10^-4 m². A furat átmérője az effektív területből származtatható, amely körülbelül 31,6 mm. A gyakorlatban 40 mm-es szabványos furatátmérőt kell választani (standard furatátmérő sorozat: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm stb.). Ebben az időben a tényleges tolóerő = 0,55 MPa × a rúd nélküli kamra effektív területe 40 mm-es furatátmérő × 0,8 hatékonysági együttható esetén, körülbelül 552 N. A biztonsági tényező (a tényleges tolóerő és a teljes terhelési erő aránya) körülbelül 1,58, ami megfelel az 1,5-2 biztonsági tényező követelményének.
2. Löket és pufferelés: Kerülje el a mozgás hatását
A löket kiválasztásánál figyelembe kell venni a berendezés tényleges mozgási távolságát és a biztonsági ráhagyást. A hagyományos 5%-10%-os ráhagyás mellett a következő tényezőket is figyelembe kell venni: ha a hengert a munkadarabok meghatározott helyzetbe tolására használják, akkor a munkadarab pozicionálási hibáinak (általában 5-10mm) beállítási teret kell fenntartani; ha munkadarabok befogására használják, akkor a munkadarab méreteltéréseinek (általában 3-5 mm) kompenzációs teret kell fenntartani. A hosszú löketű hengereknél (>300 mm) különös figyelmet kell fordítani a dugattyúrúd merevségére, hogy megakadályozzuk a terhelés alatti elhajlást. Általában a furatátmérő és a löket arányát 1:10-en belül kell szabályozni (például 40 mm-es furatátmérőnél 400 mm-es maximális löketnél). Ha ezt az arányt túllépjük, megvastagított dugattyúrudat (pl. a dugattyúrúd átmérőjét 16 mm-ről 20 mm-re növelve) vagy egy vezetőeszközt (pl. kéttengelyes henger, vezetett henger) kell választani.
A pufferrendszer kiválasztása a mozgási sebességtől, a rakomány súlyától és a berendezés pontossági követelményeitől függ: ha a sebesség ≤0,3m/s és a terhelés ≤50kg, akkor gumi puffer használható (egyszerű szerkezet, alacsony költség), de a pufferhatás korlátozott, így alkalmas ütésre érzéketlen forgatókönyvekre (pl. anyaglökés); ha a sebesség 0,3-0,8 m/s és a terhelés 50-200 kg, állítható pufferelés szükséges (állítható pufferelés szükséges) – ezt úgy érik el, hogy egy fojtószelepet szerelnek fel a pufferkamrára a kipufogó sebességének beállításához. Ez lehetővé teszi az ütközőerő rugalmas beállítását a tényleges munkakörülmények alapján, így alkalmas a legtöbb ipari forgatókönyvre (pl. a munkadarab pozicionálása összeszerelő sorokon). Ha a sebesség meghaladja a 0,8 m/s-t és a terhelés meghaladja a 200 kg-ot, hidraulikus lengéscsillapítóra van szükség (a henger löketének végén külön kell felszerelni). Nagy pufferkapacitással rendelkezik, és az ütközési gyorsulást 10 m/s²-ről 2 m/s² alá tudja csökkenteni, így ideális nagy sebességű, nagy terhelésű forgatókönyvekhez (pl. nagy munkadarabok kezelése).
Emellett a pufferrendszer karbantartása is figyelmet igényel: az állítható pufferek pufferkamráját rendszeresen (3-6 havonta) tisztítani kell, hogy elkerüljük a kipufogónyílás szennyeződések általi eltömődését, ami pufferhibát okozna. A gumi pufferbetéteket időszakonként (1-2 havonta) ellenőrizni kell; ha elöregedést vagy deformációt észlelnek, azonnal ki kell cserélni, hogy elkerüljék a megnövekedett ütközési zajt és a berendezés károsodásának kockázatát.
3. Telepítés és észlelés: alkalmazkodás a berendezés szerkezetéhez
A beépítési mód kiválasztásánál átfogóan figyelembe kell venni a berendezés térbeli elrendezését, erőirányát és mozgáspontossági követelményeit:
Karimás rögzítés: Elülső karimára (a henger elülső végére szerelve) és hátsó karimára (a henger hátsó végére van felszerelve) osztva. A karima és a berendezés csatlakoztatásához nagy szilárdságú csavarokat (pl. 8.8 vagy magasabb osztályú) kell használni, és biztosítani kell a karima felülete és a henger tengelye közötti merőlegességet (a merőlegességi hiba ≤0,1 mm/m). Ez a módszer fix terhelésekkel és nagy mozgáspontossági követelményekkel (pl. szerszámgépekkel történő rögzítés) megfelelő forgatókönyvekhez.
Rögzítés a csonkra: Tartalmazza a halszem csonkot (bizonyos lengésszöget tesz lehetővé, általában ±5°-os) és gömbcsapágyazású csonkot (lengési szög ±10°-ig). A beszerelés során biztosítani kell az illesztési hézagot a csonkfurat és a berendezés összekötő tengelye között (általában 0,05-0,1 mm), hogy elkerüljük a túlzott hézag okozta instabil mozgást. Alkalmas olyan helyzetekben, ahol a rakomány enyhén kileng (pl. tolóberendezések ferde szállítószalagokon).
Rögzítés lábra: Tartalmazza az első lábtartókat, a hátsó lábtartókat és a dupla füles lábtartókat. A lábtartó és a berendezés közötti csatlakozásnak biztonságosnak kell lennie, hogy megakadályozza a terhelés alatti kilazulást. Tekintettel arra, hogy a lábtartó támaszpontjai távol vannak a henger tengelyétől, oldalirányú erőellenállása gyenge (az oldalirányú terhelés általában nem haladja meg a névleges terhelés 10%-át). Alkalmas könnyű terhelésű forgatókönyvekhez rögzített mozgási irányokkal (pl. kis munkadarabok tolása).
Forgócsapos rögzítés: A henger egy forgócsapon keresztül van rögzítve a berendezés tartójához, lehetővé téve a henger a forgócsap körüli elfordulását (a lengési szög általában ±15°). A forgócsap és a henger tengelycsonk furata közötti illesztésnek átmeneti illesztést (pl. H7/g6) kell használnia, így alkalmas olyan helyzetekre, ahol a rakomány nagy lengési szöggel rendelkezik (pl. anyagfordító mechanizmusok).
A helyzetérzékeléshez a szokásos mágneses kapcsolókon kívül vannak végálláskapcsolók és fotoelektromos érzékelők is: A mágneses kapcsolók a dugattyú mágneses gyűrűjének érzékelésével, gyors reakciósebességgel (≤1ms) érzékelik a dugattyú helyzetét. A beszerelés során ügyelni kell a mágnesgyűrűvel való beállítási pontosságra (eltérés ≤1mm); ellenkező esetben észlelési hiba léphet fel. A végálláskapcsolókat mechanikus érintkezés indítja, ami nagy megbízhatóságot, de lassú reakciósebességet kínál (≥10 ms), így alkalmasak alacsony válaszsebesség-igényű forgatókönyvekre (pl. a berendezés véghelyzetének védelme). A fotoelektromos érzékelők a pozicionálást a dugattyú vagy a csúszka blokkoló jelének érzékelésével érik el, így nincs szükség a hengertesttel való érintkezésre, így alkalmasak korrozív vagy magas hőmérsékletű környezetekre. Biztosítani kell azonban, hogy az érzékelési területen ne legyen erős fényinterferencia.
4. Sebességszabályozás: A munkakörülmények követelményeinek megfelelő
A henger fordulatszámát főként a levegő bemeneti vagy kipufogógáz-szabályozás szabályozza, és e két módszer alkalmazási forgatókönyvei és beállítási logikája jelentősen eltér egymástól:
A levegőbeszívás fojtószelepe egy fojtószelep felszerelését jelenti a henger levegőbemeneténél, hogy a beszívási áramlás korlátozásával szabályozza a dugattyúrúd kinyújtási vagy visszahúzási sebességét. Ennek a módszernek az az előnye, hogy egyszerű a beállítás, és olyan forgatókönyvekhez is alkalmas, ahol alacsony a sebességstabilitás követelménye (pl. közönséges anyagtolás). A terhelés megváltozásakor azonban a fordulatszám jelentősen ingadozik (az ingadozási tartomány legfeljebb ±20%). Például, ha a tolt munkadarab súlya 10 kg-ról 20 kg-ra növekszik, a sebesség 150 mm/s-ról 100 mm/s alá csökkenhet, ha levegőbeömlő fojtást alkalmaznak, ami befolyásolja a gyártási ciklust.
A kipufogógáz-fojtás során egy fojtószelepet kell beépíteni a henger kipufogónyílásába, amely a kipufogógáz sebességének szabályozásával közvetetten szabályozza a mozgási sebességet. Mivel a kipufogógáz fojtószelep bizonyos ellennyomást tart fenn a hengeren belül, hatékonyan elnyomja a terhelésváltozások okozta sebesség-ingadozásokat (az ingadozási tartomány ±5%-on belül szabályozható), így alkalmasabb olyan forgatókönyvekre, amelyeknél magas a sebesség-stabilitás követelménye (pl. alkatrészbeállítás a precíziós összeszerelésben). A tényleges beállítás során ügyelni kell a kipufogó fojtószelep beépítési helyzetére: kettős működésű hengereknél fojtószelepeket kell felszerelni mind a rúd nélküli kamra, mind a rúdkamra kipufogónyílásainál, hogy egymástól függetlenül állítható legyen a kihúzási és visszahúzási sebesség.
Ezenkívül a henger sebességét a levegőellátás áramlási sebessége és a csővezeték átmérője is befolyásolja. Ha a csővezeték hossza meghaladja a 10 métert, a csővezeték átmérőjét megfelelően növelni kell (pl. 8 mm-ről 10 mm-re), hogy elkerüljük az elégtelen áramlási sebesség miatti sebességcsökkenést. Ha ultra-nagy sebességű mozgásra (≤1m/s) van szükség, egy nagy átfolyású mágnesszelepet (furatátmérő ≥15mm) kell választani, egy rövid csővezetékkel (≤5m) kombinálva a gázáramlási ellenállás csökkentése érdekében.
5. Tartozék-illesztés: A rendszer zavartalan működésének biztosítása
A tartozékok ésszerű kiválasztása közvetlenül befolyásolja a henger működési stabilitását és élettartamát, és a kulcsfontosságú tartozékokat, mint a csővezetékek, mágnesszelepek és csatlakozók, egyenként kell figyelembe venni:
Csővezetékeknél az anyagot az üzemi nyomás és a környezeti hőmérséklet alapján kell kiválasztani: A poliuretán csővezetékek normál hőmérsékletű, alacsony nyomású forgatókönyvekhez (nyomás ≤ 1 MPa, hőmérséklet -5 ℃ és 60 ℃ között) használhatók jó rugalmasságuk és kis súlyuk miatt, így alkalmasak mozgási forgatókönyvekre (pl. gyakori hajlítási forgatókönyvek esetén. karok). A nylon csővezetékeket középhőmérsékletű forgatókönyvekhez (-20 ℃ és 120 ℃ közötti hőmérséklet) kell használni a jobb öregedésállóságuk miatt. A politetrafluor-etilén csővezetékek korrozív környezetben használhatók, mivel ellenállnak az erős savaknak és lúgoknak. A csővezeték átmérőjének meg kell egyeznie a henger interfészével; A henger interfész általános specifikációi közé tartozik a G1/8, G1/4 és G3/8, amelyek 6 mm-es, 8 mm-es és 10 mm-es csővezeték-átmérőknek felelnek meg. Alulméretezett csővezeték-átmérő használata elégtelen áramlási sebességet és csökkentett hengersebességet eredményez.
A mágnesszelepek a henger mozgásának vezérlésének alapvető összetevői, és a henger típusa és a mozgási követelmények alapján kell kiválasztani őket: Az egyműködésű hengerekhez 2/3-utas mágnesszelepek (levegő beszívás és kipufogó vezérlése), míg a kettős működésű hengerek 5/2 utas mágnesszelepeket igényelnek (a légbeszívás és a kipufogó rúd vezérlésére egyaránt). A mágnesszelep feszültségspecifikációjának meg kell egyeznie a berendezés tápellátásával (általános specifikációk közé tartozik a DC24V és az AC220V), és a válaszidőnek ≤10 ms-nak kell lennie, hogy megfeleljen a nagyfrekvenciás mozgási követelményeknek. Ezenkívül poros vagy párás környezetben IP65-ös vagy magasabb védelmi szinttel rendelkező mágnesszelepeket kell választani a belső alkatrészek károsodásának elkerülése érdekében.
A csatlakozókat a csővezetékek hengerekhez és mágnesszelepekhez való csatlakoztatására használják, és a csővezeték átmérőjének és az interfész specifikációinak megfelelő modelleket kell kiválasztani: A gyorscsatlakozó szerelvények egyszerű telepítést tesznek lehetővé, és alkalmasak a gyakori szétszerelést igénylő forgatókönyvekre (pl. berendezés üzembe helyezési fázisai). A kompressziós szerelvények jobb tömítési teljesítményt nyújtanak, és alkalmasak a hosszú távú stabil működést igénylő forgatókönyvekre (pl. gyártósor-berendezések). Erős vibrációjú környezetben (például szerszámgépeknél) rögzítőanyákkal ellátott csatlakozókat kell használni a kilazulás és a szivárgás elkerülése érdekében.
IV. Karbantartási tippek: Hogyan lehet meghosszabbítani a pneumatikus hengerek élettartamát?
A tudományos karbantartás jelentősen javíthatja a henger megbízhatóságát és csökkentheti a meghibásodások előfordulását. A lényeg négy kulcsfontosságú szempontban rejlik: levegőellátás tisztítása, tömítésvédelem, rendszeres ellenőrzés és hibadiagnosztika. Az alábbiakban részletes gyakorlati módszerek találhatók:
1. Levegőellátás tisztítása: A belső kopás csökkentése
A nedvesség, az olaj és a sűrített levegőben lévő szennyeződések a fő okai a hengerek belső kopásának és a tömítések öregedésének. A hatékony szűréshez háromlépcsős tisztítórendszerre van szükség:
Elsődleges szűrés (előszűrés): A légkompresszor kimenetére egy 5-10 μm szűrési pontosságú fővezetéki szűrőt szerelnek fel, amely elsősorban a nagyméretű szemcsés szennyeződések (pl. rozsda, por) eltávolítására szolgál a levegőből, valamint a folyékony víz és olaj egy részének elkülönítésére. A leeresztő szelepet rendszeresen (1-2 hetente) ki kell nyitni a víz elvezetéséhez. Magas páratartalmú környezetben (például esős évszakban a déli régiókban) növelni kell az ürítés gyakoriságát (napi 1-2 alkalommal), hogy megakadályozzuk a víz felhalmozódását a szűrőben.
Másodlagos szűrés (precíziós szűrés): Egy precíziós szűrő van beépítve a henger levegőellátó körébe 1-5 μm szűrési pontossággal a finom szennyeződések és olajköd további eltávolítása érdekében. A precíziós szűrő szűrőelemét rendszeresen (3-6 havonta) cserélni kell. Poros környezetben (pl. ércfeldolgozó műhelyek) a csereciklust le kell rövidíteni (1-2 havonta). Cserekor először le kell kapcsolni a levegőellátást, és csökkenteni kell a szűrőn belüli nyomást, hogy megakadályozzák a szennyeződések bejutását az alsó körbe.
Harmadlagos szűrés (olajköd-kezelés): Olajmentes kenőhengereknél (egyes élelmiszer- és gyógyszeripari berendezésekben használatos) a precíziós szűrő után 0,01 μm szűrési pontosságú olajköd-leválasztót kell beépíteni a nyomokban lévő olajköd eltávolítására a levegőből, biztosítva, hogy a hengerbe belépő levegő olajtartalma ≤0³1m.0g/m. Az olajköd-leválasztó szűrőelemét 6-12 havonta cserélni kell, és nyomáskülönbség-mérővel ellenőrizni kell a szűrőelem eltömődési állapotát. Ha a nyomáskülönbség meghaladja a 0,1 MPa-t, a szűrőelemet azonnal ki kell cserélni.
Ezenkívül a nyomáscsökkentő szelep nyomását stabilan be kell állítani a henger névleges üzemi nyomástartományán belül (általában 0,4-0,6 MPa), hogy elkerüljük a tömítések túlnyomásos működés által okozott károsodását. Ha a berendezés hosszabb ideig (több mint 1 hónapig) üresjáratban van, akkor a levegőellátást el kell zárni, és a belső korrózió elkerülése érdekében a hengerben lévő sűrített levegőt tehermentesíteni kell.
2. Tömítésvédelem: Külső veszélyek blokkolása
A tömítések kulcsfontosságú elemei a gázszivárgás megakadályozásának és a palack normál működésének biztosításának. Célzott védelmi intézkedéseket kell tenni az alkalmazási forgatókönyv alapján:
Napi ellenőrzés: A hengerdugattyúrúd felületét hetente meg kell vizsgálni karcolások vagy korrózió szempontjából. Ha rozsdafoltokat vagy karcolásokat találunk a dugattyúrúd felületén, azonnal finom csiszolópapírral (800-1000 szemcseméretű) finoman le kell csiszolni, majd speciális zsírral (pl. lítium alapú zsírral) kell felvinni a tömítések károsodásának elkerülésére. Ezzel egyidejűleg ellenőrizze, hogy nincs-e szivárgás a hengervégsapka és a hengerhenger közötti csatlakozásnál. Ha szivárgást talál, húzza meg az összekötő csavarokat (a nyomatéknak meg kell felelnie a henger kézi előírásainak, hogy elkerülje a hengerhenger túlhúzás miatti deformálódását). Ha a meghúzás után is szivárog, cserélje ki a végsapka tömítését.
Tömítéscsere: Ha a hengerben megnövekedett a szivárgás (10 ml/perc felett), a mozgási sebesség jelentősen csökken, vagy a dugattyúrúd elakad, a tömítéseket azonnal ki kell cserélni. Csere előtt a hengert szét kell szerelni, és meg kell tisztítani az olyan alkatrészeket, mint a hengerhenger és a dugattyú (vízmentes etanollal vagy kerozinnal tisztítani; kerülni kell a korrozív oldószereket). Cserekor az eredeti modellnek megfelelő tömítéseket kell kiválasztani (figyelni kell az anyagillesztésre, pl. fluorgumi tömítések magas hőmérsékletű forgatókönyvek esetén), és a beszerelés során kis mennyiségű zsírt kell felvinni a tömítés felületére, hogy csökkentsék a beszerelési ellenállást és elkerüljék a tömítés sérülését.
Porvédelem: Poros környezetben (pl. famegmunkáló műhelyek, cementfeldolgozó üzemek) a henger dugattyúrúdjának kinyúló végére porvédő burkolatot (pl. teleszkópos porvédő, összecsukható porvédő) kell felszerelni, hogy megakadályozza a por bejutását a henger belsejébe. A porvédőt rendszeresen (2-4 hetente) ellenőrizni kell; ha sérülést találunk, azonnal ki kell cserélni, hogy a dugattyúrúdon keresztül ne kerüljön por a hengercsőbe, és ne fokozza a belső kopást.
3. Rendszeres ellenőrzés: Időben történő hibaelhárítás
A rendszeres ellenőrzés fontos eszköz a hengerek meghibásodásának megelőzésére. Havi, negyedéves és éves ellenőrzési rendszereket kell létrehozni, egyértelmű ellenőrzési tételekkel és szabványokkal:
Havi ellenőrzés: Összpontosítson a henger működési állapotának ellenőrzésére, beleértve azt is, hogy a mozgás egyenletes-e, van-e szokatlan zaj (pl. "sziszegő" szivárgási hang, "csattogó" mechanikus ütközési hang), és hogy a dugattyúrúd simán mozog-e (nincs elakadás vagy elhajlás). Ezzel egyidejűleg ellenőrizze a mágneses kapcsoló érzékelési pontosságát a dugattyú kézi megnyomásával, és figyelje meg, hogy a mágneses kapcsoló pontosan érzékeli-e a dugattyú helyzetét. Ha észlelési hiba lép fel, állítsa be a mágneses kapcsoló beépítési helyzetét, vagy cserélje ki a kapcsolót.
Negyedévenkénti ellenőrzés: Szerelje szét és ellenőrizze a henger kulcsfontosságú alkatrészeit, beleértve a dugattyút, a dugattyúrudat és a vezetőgyűrűt. Ellenőrizze, hogy nincs-e kopás a dugattyú felületén (a dugattyút ki kell cserélni, ha a kopás mértéke meghaladja a 0,1 mm-t), a dugattyúrúd egyenességi hibáját (a dugattyúrudat kalibrálni kell, vagy cserélni kell, ha a hiba meghaladja a 0,1 mm/m-t), valamint a vezetőgyűrű kopását (a vezetőgyűrűt ki kell cserélni, ha a hézag meghaladja a 0,2 mm-t). Ezenkívül ellenőrizze a hengerhenger belső falának felületi érdességét; Ha nyilvánvaló karcolásokat vagy rozsdát talál, a hengerhengert meg kell javítani hónolószerszámokkal vagy ki kell cserélni.
Éves ellenőrzés: Tesztelje a henger teljes teljesítményét, beleértve a toló-/húzóerő-tesztet (mérje meg a tényleges kimenő erőt próbapaddal; ha a névleges értéktől való eltérés meghaladja a 10%-ot, vizsgálja meg az okot, pl. a tömítés kopása vagy az elégtelen levegőellátási nyomás), szivárgásvizsgálat (mérje meg a henger szivárgását és cserélje ki a tömítés élettartamát, ha a normál üzemi nyomás meghaladja a szivárgást; tesztelés (a tényleges munkakörülmények szimulálása és folyamatos működés több mint 100 000 cikluson keresztül annak megfigyelésére, hogy a palackban vannak-e meghibásodások). Ezzel egyidejűleg húzza meg teljesen a henger csatlakozócsavarjait és csatlakozóit, hogy elkerülje a hosszan tartó vibráció okozta kilazulást.
4. Hibadiagnosztika: Gyors helymeghatározás és megoldás
Ha egy henger meghibásodik, a hibaelhárítás során a következő elvet kell követni: „első a külső, a második a belső; az első az egyszerű, a második a bonyolult”. Az alábbiakban felsoroljuk a gyakori hibákat és azok megoldásait:
1. hiba: A henger lassan vagy egyáltalán nem mozog
Lehetséges okok: ① Nem megfelelő légnyomás (nem megfelelő nyomáscsökkentő szelep beállítás vagy légkompresszor meghibásodása); ② Eltömődött vagy alulméretezett csővezeték (a csővezetéket szennyeződések blokkolták, vagy a csővezeték átmérője nem felel meg a követelményeknek); ③ Mágnesszelep meghibásodás (a tekercs kiégése vagy a szelepmag elakadása); ④ Elöregedő tömítések (kopott dugattyútömítések által okozott szivárgás).
Megoldások: ① Ellenőrizze a levegőellátás nyomását, állítsa be a nyomáscsökkentő szelepet a névleges nyomásra, és javítsa meg vagy cserélje ki a légkompresszort, ha meghibásodik; ② Szerelje szét a csővezetéket, és fújja ki az eltömődött részt sűrített levegővel; cserélje ki a csővezetéket nagyobb átmérőjűre, ha a csővezeték átmérője nem elegendő; ③ Ellenőrizze a mágnesszelep tekercsfeszültségét, cserélje ki a tekercset, ha kiégett, és szerelje szét és tisztítsa meg a szelepmagot, ha elakadt; ④ Szerelje szét a hengert, és cserélje ki az öregedő tömítéseket.
2. hiba: Súlyos hengerszivárgás
Lehetséges okok: ① Sérült végsapkatömítés (laza csavarok vagy elöregedett tömítés); ② Kopott dugattyúrúd-tömítések (karcos dugattyúrúd-felület vagy elöregedett tömítések); ③ Sérült hengercső és dugattyútömítések (kopott dugattyú vagy elöregedett tömítések); ④ Laza csatlakozók (rezgés miatt meglazult csatlakozások).
Megoldások: ① Húzza meg a zárósapka csavarjait, és cserélje ki a tömítést, ha az elöregedett; ② Javítsa meg a karcos dugattyúrúd felületét, és cserélje ki a dugattyúrúd tömítéseit; ③ Cserélje ki a dugattyút és a dugattyútömítéseket; ④ Húzza meg a csatlakozókat, és cserélje ki, ha sérültek.
3. hiba: Rendellenes zaj a henger működése közben
Lehetséges okok: ① A dugattyúrúd elhajlása (nem megfelelő beszerelés vagy kopott vezetőgyűrű); ② Meghibásodott pufferrendszer (a puffercsavarok nem megfelelő beállítása vagy kopott puffertömítések); ③ Szennyeződések a hengertartály belsejében (a levegőellátás nem megfelelő tisztítása miatt a hengerhengerbe jutó szennyeződések); ④ Mágnesszelep kommutációs hatás (gyors mágnesszelep reakciósebesség vagy nincs puffer).
Megoldások: ① Javítsa ki a henger beépítési helyzetét és cserélje ki a kopott vezetőgyűrűt; ② Állítsa be újra a puffercsavarokat, és cserélje ki a puffertömítéseket, ha elkoptak; ③ Tisztítsa meg a henger hengerét és fokozza a levegőellátás tisztítását; ④ Szereljen be fojtószelepet a mágnesszelep kimenetére a gázáramlási sebesség csökkentése érdekében, vagy válasszon egy puffer funkcióval rendelkező mágnesszelepet.
4. hiba: Mágneses kapcsoló észlelési hiba
Lehetséges okok: ① A mágneskapcsoló helytelen beépítési helyzete (nincs egy vonalban a dugattyú mágneses gyűrűjével); ② Mágneses gyűrű lemágnesezés (a mágneses gyűrű mágneses erőssége csökken a nagyfrekvenciás start-stop vagy magas hőmérsékletű környezet miatt); ③ Mágneses kapcsoló meghibásodása (tekercs kiégése vagy érzékelő alkatrész sérülése); ④ Zavartényezők (erős mágneses tér vagy nagyfrekvenciás berendezés interferencia a közelben).
Megoldások: ① Állítsa be a mágneses kapcsoló beépítési helyzetét, hogy biztosítsa a mágnesgyűrűhöz való igazodást; ② Cserélje ki a lemágnesezett mágnesgyűrűt; ③ Cserélje ki a mágneskapcsolót; ④ Tartsa távol erős mágneses mezőktől vagy nagyfrekvenciás berendezésektől, vagy válasszon interferencia-gátló mágneses kapcsolót.
V. Általános alkalmazási forgatókönyvek mélyreható elemzése: gyakorlati megoldások munkakörülmények alapján
A pneumatikus hengerek különféle iparágakban történő alkalmazása speciális munkakörülmények alapján optimalizált tervezést igényel. A hengerek kiválasztása, telepítése, üzembe helyezése és paraméterbeállításai forgatókönyvenként jelentősen eltérnek. Az alábbiakban egy összefoglaló táblázat található az alapvető alkalmazási paraméterekről négy tipikus iparágra vonatkozóan, majd részletes gyakorlati megoldások következnek:
| Ipari mező | Alapkövetelmény | Ajánlott hengertípus | Kulcsparaméter-követelmények | Telepítés és karbantartás |
| Elektronikus gyártás | Nagy pontosságú, alacsony vibráció | Miniatűr irányított, tisztatéri hengerek | Furat 12-25 mm, ismétlési pontosság ±0,02 mm, tisztaság ISO osztály 5 | Telepítés: Lézeres párhuzamossági kalibráció (≤0,01 mm/m), PTFE csővezeték Karbantartás: havi felülettisztítás, negyedéves tömítés ellenőrzés |
| Gépjárműgyártás | Nagy terhelés hosszú élettartam | Nagy teherbírású, fogasléces forgótárcsa | Furat 80-125mm, nyomaték ≥50N·m, szilárdság ≥800MPa | Szerelés: Csapcsapos csatlakozás (hézag ≤0,03mm), Megerősített vezetők Karbantartás: Műszakonkénti rúdkenés, Heti puffertisztítás |
| Élelmiszer Csomagolás | Szennyezésmentes, egyszerű tisztítás | Rozsdamentes acél, tapadásgátló bevonattal | Test SUS316L, Ra ≤0,8μm, FDA tömítések | Telepítés: távol a termék útvonalától, élelmiszer-minőségű cső (negyedévente csere) Karbantartás: Havi mikrobiológiai vizsgálat, Féléves megfelelőségi ellenőrzés |
| Logisztika és raktározás | Nagy sebesség Nagy megbízhatóság | Nagy sebességű, vékony hengerek | Furatátmérő 32-63 mm, sebesség 30-50 ciklus/perc, fáradásállóság ≥1 millió ciklus | Szerelés: Úszó csatlakozások (±3°), Gyors kipufogószelepek Karbantartás: Havi zsinórkopásellenőrzés, Negyedéves időzítés optimalizálás |
1. Elektronikai gyártóipar: precíz vezérlés a precíziós összeszerelési forgatókönyvekhez
Precíziós forgatókönyvekben, mint például a mobiltelefon-alaplap hegesztése és a chipek csomagolása, a hengereknek mikronszintű pozicionálást és stabil mozgást kell elérniük, a „nagy pontosságú alacsony vibráció” alapvető követelményeivel:
Kiválasztási adaptáció: Részesítse előnyben a miniatűr vezetett hengereket (pl. 12-25 mm-es furatátmérő) kettős vezetőtengely-szerkezettel, ±0,02 mm-es ismétlődő pozicionálási pontossággal, hogy elkerülje az egytengelyes hengerek excentrikus terhelései által okozott pozicionálási eltéréseket. A forgácskezeléshez tisztatér-specifikus (ISO 5-ös vagy magasabb osztályú) hengereket kell választani alacsony részecskekibocsátású bevonattal, hogy megakadályozzák a forgácscsapok porszennyeződését.
Telepítés és üzembe helyezés: A telepítés során lézeres beállító eszközzel kalibrálja a henger tengelye és a munkapad közötti párhuzamosságot (hiba ≤0,01 mm/m), hogy elkerülje az oldalirányú erők károsodását a precíziós alkatrészekben. PTFE csővezetékeket (belső átmérő 4 mm-6 mm) kell használni a légáramlás pulzációjának a mozgásstabilitásra gyakorolt hatásának csökkentése érdekében; eközben precíziós nyomásszabályozót (pontosság ±0,005 MPa) kell beépíteni a henger levegő bemenetére, hogy az üzemi nyomást 0,3-0,4 MPa között stabilizálja, megelőzve a nyomásingadozások okozta hegesztési eltéréseket.
Paraméteroptimalizálás: Használjon kipufogógáz-fojtót a sebességszabályozáshoz, állítsa be a sebességet 30-50 mm/s-ra egy mikrofojtószelepen keresztül, és illessze össze rugalmas pufferpárnákkal (50-60 Shore A keménység), hogy elkerülje a forgácsok elmozdulását a löketvégi ütközés miatt. A hegesztőállomásokon nyomásérzékelő szerelhető a hengerdugattyúrúd végére, amely valós időben figyeli az érintkezési nyomást (általában 5-10N-on vezérelve), és a rendszer azonnal leáll, ha a nyomás rendellenes, hogy megvédje a forgácsot a nyomáskárosodástól.
2. Gépjárműgyártó ipar: Stabilitási biztosítás nehéz teherkezelési forgatókönyvekhez
Az olyan forgatókönyvekben, mint például az autókarosszéria-hegesztés és az alváz összeszerelése, a hengereknek nagy terhelést (50-200 kg) kell ellenállniuk, és gyakran kell működniük, a „nagy terhelésű, hosszú élettartam” alapvető követelményeinek megfelelően:
Kiválasztási adaptáció: Válasszon nagy teherbírású hengereket (furat átmérője 80-125 mm), 45# acélból készült dugattyúrudakkal, krómozott bevonattal (20-30 μm bevonatvastagság) és ≥800 MPa nyomószilárdsággal, hogy elkerülje a dugattyúrúd elhajlását hosszú távú nagy terhelés esetén. A karosszéria billentéséhez (például 90°-os megfordításhoz és kezeléshez) a fogasléces forgóhengereket (nyomaték ≥50 N·m) elektromágneses fékekkel kell felszerelni, hogy megakadályozzák a karosszéria elcsúszását, amikor az áramellátás megszakad.
Telepítés és üzembe helyezés: A tartókonzolokat ≥10 mm vastagságú Q235 acéllemezekből kell hegeszteni a teherbíró szilárdság biztosítása érdekében; a henger és a konzol közötti összekötéshez tiplikes csavarokat kell használni (az illesztési hézag ≤0,03 mm), hogy elkerülje a laza csavarok által okozott mozgási eltéréseket. Az alvázas szállítószalagoknál a rúd nélküli hengereket megerősített vezetősínekkel kell felszerelni (teherbírás ≥300 kg), és a vezetősínek mindkét végére határolóblokkokat kell felszerelni, hogy a csúszka túlfutás miatt ne ütközzen a végsapkába.
Karbantartás optimalizálása: Minden műszakban (8 óra) ellenőrizze a dugattyúrúd felületének kenési állapotát, magas hőmérsékletű zsírral (hőmérsékletállóság -30 ℃ és 150 ℃ között) a kopás csökkentése érdekében; hetente szerelje le a hengervégsapkát, hogy megtisztítsa a szennyeződéseket a pufferkamrában, és cserélje ki az elöregedett puffertömítéseket (általában poliuretán), hogy elkerülje a puffer meghibásodása által okozott ütközési sérüléseket.
3. Élelmiszer-csomagolóipar: megfelelőségi tervezés a higiéniai forgatókönyvekhez
Az olyan forgatókönyvekben, mint például az élelmiszerek töltése és a csomagolás lezárása, a palackoknak meg kell felelniük a higiéniai szabványoknak (pl. FDA-tanúsítvány), a „szennyezésmentes, könnyű tisztítás” alapvető követelményei mellett:
Kiválasztási adaptáció: Válasszon rozsdamentes acél hengereket (hengerhenger anyaga SUS316L), polírozott felülettel (Ra ≤0,8 μm érdesség), hogy megakadályozza az élelmiszermaradványok tapadását; a tömítéseket élelmiszer-minőségű fluorgumiból kell készíteni (az FDA 21 CFR Part 177 előírásainak megfelelően), hogy megakadályozzák a káros anyagok kibocsátását. A szósz töltéséhez tapadásgátló bevonatú hengereket (pl. teflon bevonat) kell választani a szószmaradványok csökkentése érdekében.
Telepítés és üzembe helyezés: A palackokat az élelmiszer-szállító útvonalaktól távol kell elhelyezni, hogy elkerüljük az élelmiszerek kiszivárgott sűrített levegővel történő szennyeződését; A csővezetékeknél élelmiszer-minőségű szilikoncsöveket kell használni (8-10 mm belső átmérő), amelyeket negyedévente cserélnek, hogy megakadályozzák az öregedés miatti részecskék felszabadulását. A töltőállomásokon gyorscsatlakozós szerelvényeket kell használni a palack és a töltőszelep közötti csatlakozáshoz a szétszerelés és a tisztítás megkönnyítése érdekében; minden tisztítás után sűrített levegővel kell szárítani a henger belsejét, hogy megakadályozzuk a maradék nedvesség okozta rozsdát.
Megfelelőségi vizsgálat: Havonta végezzen mikrobiális vizsgálatot a henger felületén (teljes baktériumszám ≤10 CFU/cm²); ha a teszt sikertelen, áztassa be és tisztítsa meg élelmiszer-minőségű fertőtlenítőszerrel (pl. nátrium-hipoklorit oldattal), majd öblítse le tiszta vízzel. Bízzon meg egy harmadik fél szervezetet, hogy félévente végezzen anyagmegfelelőségi vizsgálatot az élelmiszerekkel érintkezésbe kerülő anyagokra vonatkozó szabványoknak való megfelelés biztosítása érdekében.
4. Logisztikai és raktározási ipar: Hatékony működés a válogatási és kezelési forgatókönyvekhez
Az olyan forgatókönyvekben, mint az expressz válogatás és a polcra rakás, a hengereknek nagyfrekvenciás mozgást kell elérniük (30-50 ciklus percenként), a „nagy sebességű, nagy megbízhatóság” alapvető követelményei mellett:
Kiválasztási adaptáció: Válasszon nagy sebességű hengereket (furat átmérője 32-63 mm) könnyű alumíniumötvözetből (sűrűség 2,7 g/cm³) készült dugattyúkkal a tehetetlenségi erő csökkentése érdekében; a tömítéseket alacsony súrlódású poliuretánból kell készíteni (súrlódási tényező ≤0,1), hogy biztosítsák a zökkenőmentes működést nagyfrekvenciás mozgás mellett. A válogató szállítószalagokhoz vékony hengereket (magasság ≤40 mm) kell kiválasztani a telepítési hely megtakarítása érdekében, és a gyors kipufogószelepeket össze kell hangolni, hogy 50%-kal csökkentsék a kipufogó időt és javítsák a mozgási sebességet.
Telepítés és üzembe helyezés: A henger és a szortírozó mechanizmus közötti kapcsolatnak úszó csuklókkal kell kompenzálnia a beszerelési hibákat (±3°-os szögeltérést megengedve), és elkerülni az oldalirányú erők által okozott beszorulást; a csővezetékeknél nagynyomású poliuretán csöveket (üzemi nyomás ≤1,2 MPa) kell használni, ≥1 millió ciklus fáradtságállóságával, hogy megakadályozzák a nagyfrekvenciás hajlítás miatti szakadást. A halmozási állomásokon helyzetérzékelőket (válaszidő ≤1ms) kell a hengerre felszerelni, hogy valós időben visszatáplálják a dugattyú helyzetét, és kölcsönhatásba lépnek a rakodóvezérlő rendszerrel a pontos egymásra rakás biztosítása érdekében.
Hatékonyság optimalizálása: Optimalizálja a henger mozgási sorrendjét PLC programozással. Például válogatás esetén 0,1 másodperccel korábban nyissa ki a henger levegőbemenetét a mozgási késleltetés csökkentése érdekében; ezzel egyidejűleg szereljen fel hangtompító fojtószelepeket a henger kipufogónyílásába, hogy biztosítsa a sebességet, miközben a zajt 70 dB alá csökkenti, a műhelyzajszabványoknak megfelelően.
VI. Sürgősségi hibaelhárítási készségek: Gyakorlati módszerek a termelés gyors helyreállításához
A gyártás közbeni hirtelen hengerhibák a gyártósor leállását okozhatják. A vészhelyzeti hibaelhárítási ismeretek elsajátítása jelentősen lerövidítheti a hibadiagnosztika és -javítás idejét. Az alábbi táblázat összefoglalja a gyakori hibákat és a megfelelő megoldásokat, majd a részletes műveleteket:
| Hiba típusa | Gyakori okok | Vészhelyzeti kezelési intézkedések | Utókezelési ajánlások | Óvintézkedések |
| A légikikötő szivárgása | Laza szerelvények, sérült csővezetékek | Húzza meg a szerelvényeket (15-20 N·m) és tekerje be teflon szalaggal; vágja le a sérült csővezetékeket, és csatlakoztassa újra | Cserélje ki az elöregedett csővezetékeket, rendszeresen ellenőrizze az illesztések tömítettségét | Teflon szalag a menet forgásával megegyező irányban becsomagolva, a csővezeték beillesztési mélysége ≥10 mm |
| Végsapka szivárgás | Laza csavarok, sérült tömítések | Húzza meg átlósan a csavarokat, adjon hozzá vékony rézlemezeket; magas hőmérsékletű tömítőanyag felhordása (30 perc alatt megköt) | Cserélje ki a tömítéseket, ellenőrizze a hengerhenger tömítés hornyának kopását | A tömítőanyagnak magas hőmérsékletnek ellenállónak kell lennie, kikeményedés előtt nincs levegőellátás |
| Dugattyúrúd beszorulása | Kopott vezetőgyűrűk, meggörbült vezetőtengelyek | Vigyen fel lítium alapú zsírt, és nyomja meg többször; enyhén egyenesítse ki a vezetőtengelyeket (≤0,1 mm / idő) | Cserélje ki a vezetőgyűrűket, cserélje ki a vezetőtengelyeket, ha erősen meggörbült | Egyenletes erőt alkalmazzon az egyengetés során, elkerülje az alkatrészek túlzott erőből eredő sérülését |
| Dugattyú tapad | Szennyeződések a hengerhengerben, deformálódott tömítések | Törölje le a henger hengerét vízmentes etanollal, ideiglenesen fordítsa meg a tömítéseket a használathoz | Alaposan tisztítsa meg a hengerhengert, cserélje ki a deformált tömítéseket | Kerülje a maró hatású oldószereket, tisztítás után alaposan szárítsa meg |
| Levegőellátás megszakítása | Légkompresszor meghibásodás, eltömődött csővezetékek | Váltson tartalék légkompresszorra, használjon palackozott levegőt ideiglenes ellátáshoz; fordított tisztító csővezetékek | Légkompresszorok javítása, eltömődött csővezetékek cseréje | A palackos légnyomás 0,5 MPa-ra van állítva, távolítsa el a személyzettől |
| Mágnesszelep meghibásodás | Elakadt szelepmag, égett tekercsek | Tisztítsa meg a szelep magját, cserélje ki tartalék mágnesszelepre; vezérlés kézi légszeleppel | Javítsa meg a mágnesszelep tekercseit, rendszeresen tisztítsa meg a szelepmagokat | Elkötelezett személyzeti felügyelet a kézi vezérlés során, elkerülje a helytelen működést |
| Mágneses kapcsoló meghibásodása | Mágneses gyűrű lemágnesezés, kapcsolóhiba | Erős mágneses lapok rögzítése, mechanikus ütközők felszerelése; PLC késleltetés szabályozás | Cserélje ki a mágneses gyűrűket és kapcsolókat, kalibrálja az érzékelési pozíciókat | A tényleges mozgási sebességhez igazított késleltetési idő, kerülje a túllépést |
1. Hirtelen szivárgási hibák: Ideiglenes tömítés és gyors csere
Ha a hengerek légnyílásai szivárognak (pl. laza szerelvények) vagy zárósapka szivárog (pl. sérült tömítések), ha az alkatrészeket a gyártási korlátok miatt nem lehet azonnal kicserélni, ideiglenes intézkedéseket lehet tenni a gyártás folytatására:
A légnyílás szivárgása miatti vészhelyzet: Ha a szerelvények meglazultak, húzza meg őket csavarkulccsal (nyomaték a kézikönyvben megadottak szerint, általában 15-20 N·m). Ha a szivárgás a meghúzás után is fennáll, teflonszalagot tekerjen be (3-5 fordulat, a menet forgásának irányában), és húzza meg újra. Ha a csővezetékek megsérülnek, gyorscsatlakozós szerelvényekkel vágja le a sérült részt, és csatlakoztassa újra a csővezetéket (gondoskodjon arról, hogy a beillesztési mélység ≥10 mm legyen), hogy ideiglenesen helyreállítsa a levegőellátást; gyártási szünetekben cserélje ki a teljes csővezetéket.
Vészsapka szivárgása esetén: Ha a zárósapka csavarjai meglazultak, nyomatékkulccsal húzza meg őket átlós sorrendben (nyomatékeltérés ≤5%). Ha a szivárgás továbbra is fennáll, helyezzen egy vékony rézlapot (0,1-0,2 mm vastag) a zárósapka és a hengerhenger közé a tömítés javítása érdekében. Ha a tömítések sérültek és nem állnak rendelkezésre pótalkatrészek, vigyen fel magas hőmérsékletű tömítőanyagot (például szilikon tömítőanyagot) a tömítés hornyába, és a tömítőanyag kikeményedése után ideiglenesen folytassa a használatát (körülbelül 30 perc). gyártási szünetekben azonnal cserélje ki a tömítéseket.
2. Mozgási zavaró hibák: Ideiglenes kenés és szennyeződések tisztítása
Ha a hengereknél a dugattyúrúd beszorul (például kopott vezetőgyűrűk) vagy a dugattyú beragad (például szennyeződések vannak a hengerhengerben), az ideiglenes kezelés helyreállíthatja a mozgást, és elkerülheti a gyártósor elhúzódó leállását:
Dugattyúrúd-elakadási vészhelyzet: Először kapcsolja ki a levegőellátást, és kézzel nyomja meg a dugattyúrudat. Ha jelentős ellenállást érez, vigyen fel kis mennyiségű kenőzsírt (pl. lítium alapú zsírt) a dugattyúrúd felületére, és nyomja meg többször (10-20-szor) a dugattyúrudat a vezetőgyűrűk kenéséhez. Ha az elakadás továbbra is fennáll, ellenőrizze, hogy a vezetőtengely meg van-e hajlítva; ha enyhén meg van hajlítva, egy egyengető eszközzel lassan egyenesítse ki (≤0,1 mm beállításonként), hogy ideiglenesen helyreállítsa a mozgást, és később cserélje ki a vezetőtengelyt.
Dugattyúragadt vészhelyzet: Kapcsolja ki a levegőellátást, szerelje le a hengervégsapkát, és elemlámpával vizsgálja meg a hengercső belső falát. Ha szennyeződést (például fémforgácsot) talál, törölje le a belső falat egy vízmentes etanolba mártott puha ruhával (kerülje a henger hengerének megkarcolását). Ezzel egyidejűleg ellenőrizze, hogy a dugattyútömítések nem sérültek-e; ha a tömítések deformálódtak, ideiglenesen visszafordíthatók (csak vészhelyzet esetén; a hosszú távú használat cserét igényel), majd szerelje össze a hengert a gyártás ideiglenes folytatásához.
3. Mozgás nélküli hibák: gyors diagnózis és alternatív megoldások
Ha a hengerek nem mozognak teljesen (pl. mágnesszelep meghibásodása vagy a levegőellátás megszakadása), gyorsan keresse meg a hibapontot. Ha az azonnali javítás nem lehetséges, alternatív megoldások alkalmazhatók a termelés fenntartására:
Levegőellátás megszakítása Vészhelyzet: Ellenőrizze, hogy a légkompresszor le van-e kapcsolva. Ha a légkompresszor meghibásodik, váltson tartalék légkompresszorra (ha rendelkezésre áll), vagy használjon palackos sűrített levegőt (0,5 MPa-ra beállított nyomás) az ideiglenes betápláláshoz. Ha a csővezetékek eltömődtek, öblítse ki a csővezetéket fordított irányban (a henger végétől a mágnesszelep végéig) sűrített levegővel az elzáródás megszüntetése és a légáramlás helyreállítása érdekében.
Vészhelyzet mágnesszelep meghibásodás esetén: Szerelje szét a mágnesszelepet, és ellenőrizze, hogy a szelep magja nem ragadt-e be. Ha elakadt, tisztítsa meg a szelepmagot vízmentes etanollal (kerülje a korrozív oldószereket); ha a szelep az újratelepítés után is meghibásodik, ideiglenesen cserélje ki tartalék mágnesszelepre (bizonyosodjon arról, hogy a feszültség és a furat átmérője egyenletes). Ha nem áll rendelkezésre tartalék mágnesszelep, a kettős működésű hengerek esetében manuálisan működtessen egy levegőszelepet (pl. golyósszelepet) a levegő beszívásának és kifúvásának szabályozására, átmenetileg fenntartva az alapmozgást a hiba elhárításáig.
4. Mágneses kapcsoló meghibásodási vészhelyzet: Ideiglenes észlelés és alternatív pozicionálás
Ha a mágneses kapcsolók nem érzékelik a dugattyú helyzetét (pl. a mágnesgyűrű lemágnesezése vagy a kapcsoló meghibásodása), ideiglenes észlelési módszerek használhatók a gyártás biztonságának biztosítására:
Mágneses gyűrű lemágnesezési vészhelyzet: Erős mágneses lapot (pl. neodímium-vas-bór mágneslapot) rögzítsen a dugattyúnak megfelelő pozícióba a mágneses térerősség fokozása és a mágneses kapcsoló érzékelési funkciójának ideiglenes visszaállítása érdekében. Ha a mágneslap hatástalan, szereljen fel egy mechanikus ütközőt a hengerlöket végére, és az ütközőn keresztül kapcsoljon ki egy végálláskapcsolót a mágneses kapcsoló helyére a helyzetérzékeléshez, elkerülve a dugattyú túlfutását.
Vészhelyzet kapcsoló meghibásodása esetén: Cserélje ki egy tartalék mágneses kapcsolóra (biztosítsa a konzisztens modellt). Ha nem áll rendelkezésre tartalék kapcsoló, állítsa be a késleltetési vezérlést a PLC programon keresztül (állítsa be a késleltetéseket a henger mozgási ideje alapján, pl. 1 másodperc a meghosszabbításhoz, 0,8 másodperc a visszahúzáshoz), hogy ideiglenesen helyettesítse a helyzetérzékelést. Ezzel egyidejűleg gondoskodjon a személyzetről a helyszíni megfigyelésről, hogy megelőzze a berendezés rendellenes mozgás által okozott károsodását.
VII. Gyakori tévhitek a pneumatikus hengerek beszerelésével és üzembe helyezésével kapcsolatban: veszélyek és elkerülési módszerek
A palack beszerelése és üzembe helyezése során a nem megfelelő működés az élettartam lerövidüléséhez, gyakori üzemzavarokhoz, sőt a berendezés biztonsági kockázatához vezethet. Az alábbiakban hat gyakori tévhit található, amelyeket gyakorlati esetekkel elemeznek a veszélyek kiemelése érdekében, és gyakorlati elkerülési megoldásokat kínálunk:
1. A koaxialitás figyelmen kívül hagyása a telepítés során, a kényszerbeállítás excentrikus terhelési károsodást okoz
Gyakori tévhit: A henger beszerelése során a dugattyúrúd és a terhelés közötti koaxialitás nincs kalibrálva; a henger közvetlenül csavarokkal van rögzítve, vagy a berendezés konzoljának nem megfelelő pontossága miatt a henger tengelye eltér a terhelés mozgási irányától (0,5mm/m felett). Például egy elektronikai gyárban a konzolhegesztés eltérése 1,2 mm/m koaxialitási hibát okozott egy forgácskezelő henger beszerelésekor. 1 hét üzemelés után a dugattyúrúd jelentősen meggörbült, a tömítések elkoptak és szivárogtak.
Veszélyelemzés: A koaxiális eltérés miatt a henger oldalirányú erőket visel el, ami növeli a súrlódást a dugattyúrúd és a vezetőgyűrű között. A tömítések egyenetlenül összenyomódnak, ami a normál körülményekhez képest 3-5-szörösére növeli a szivárgást. Súlyos esetekben a dugattyúrúd meggörbülhet és a hengerhenger megkarcolódhat, ami az élettartamot a normál szint 1/3-ára csökkenti.
Elkerülési módszerek:
A beszerelés előtt lézeres koaxiális érzékelővel kalibrálja a henger tengelyét és a terhelés mozgási irányát, biztosítva a ≤0,1 mm/m eltérést. Ha a berendezés konzoljának pontossága nem elegendő, adjon hozzá beállító alátéteket (0,1-0,5 mm vastagság) a henger és a konzol közé, és fokozatosan finomhangolja a koaxiális állapotig.
Hosszú löketű hengereknél (>500 mm) szereljen fel vezetőcsapágyat a dugattyúrúd végére az oldalirányú erők elosztása érdekében. Ha a teher enyhe kilengést mutat, válasszon egy gömbcsapágyazású rugós rögzítési módot, amely ±5°-os szögkiegyenlítést tesz lehetővé.
2. Csővezetékek véletlenszerű kiválasztása, nem megfelelő átmérők, amelyek befolyásolják a mozgási teljesítményt
Általános tévhit: Feltételezzük, hogy a csővezetékek csak levegőellátást szolgálnak, ezért véletlenszerűen választják ki az alulméretezett átmérőjű vagy nem megfelelő anyagú csővezetékeket. Például egy autóalkatrész-gyár egy 80 mm-es furatátmérőjű henger 10 mm-es csővezetékét 6 mm-esre cserélte, aminek eredményeként a henger nyúlási sebessége 200 mm/s-ról 80 mm/s-ra csökkent, ami nem felelt meg a gyártási ciklusnak. Egy másik gyár közönséges poliuretán csővezetékeket használt magas hőmérsékletű környezetben (150 ℃), és a csővezetékek 3 óra elteltével meglágyultak és megrepedtek, ami a levegőellátás megszakadását okozta.
Veszélyelemzés: Az alulméretezett csővezeték-átmérők elégtelen légáramláshoz vezetnek, ami csökkenti a henger mozgási sebességét (minden 1 mm-es átmérőcsökkentés esetén a sebesség körülbelül 20%-30%-kal csökken). Ugyanakkor növeli a légáramlás ellenállását, növeli a nyomáskülönbséget a henger két vége között, és mozgászavart okoz. A nem megfelelő anyagok felgyorsítják a csővezeték elöregedését és megrepedését, sőt káros anyagok szabadulhatnak fel a környezet szennyezésére (pl. a közönséges gumicsővezetékek lágyítószereket bocsátanak ki az élelmiszerüzemekben).
Elkerülési módszerek:
Határozza meg a csővezeték átmérőjét a hengerfurat átmérője és a mozgási sebesség követelményei alapján, a következő képlet alapján: Csővezeték átmérője (mm) ≈ Hengerfurat átmérője (mm) × 0,12 (például egy 80 mm-es furat átmérője 10 mm-es csővezeték átmérőjének felel meg). Ha nagy sebességre van szükség (>300 mm/s), az átmérő megfelelően növelhető (például egy 80 mm-es furatátmérőjű henger 12 mm-es csővezetéket használ).
Válassza ki a csővezeték anyagait a környezeti hőmérsékletnek megfelelően: poliuretán csővezetékek normál hőmérséklethez (-10 ℃ és 60 ℃ között), nylon csővezetékek közepes hőmérséklethez (-20 ℃ és 120 ℃ között), politetrafluoretilén csővezetékek magas hőmérséklethez (-30 ℃ és 200 ℃ között) és korrozív környezeti csövek.
3. Vaknyomás beállítása, túlnyomásos működés vagy elégtelen nyomás
Általános tévhit: Az üzembe helyezés során a levegőellátás nyomását a henger névleges nyomása fölé állítják (pl. a névleges 0,6 MPa-ról 0,8 MPa-ra állítva) a mozgási sebesség elérése érdekében; vagy a nyomást 0,2 MPa alá csökkentik az "energiatakarékosság érdekében", ami a terhelést nem tudja tolni. Például egy logisztikai válogatósor 0,9 MPa-ra állította be a hengernyomást, és 1 hónap elteltével a hengerhenger belső falának képlékeny deformációját találták, a tömítések teljesen meghibásodtak. Egy másik gyár 0,15 MPa-ra csökkentette a nyomást, ami miatt a henger nem tudott 20 kg-os terhet tolni, és a válogató gyakran leállt.
Veszélyelemzés: A túlnyomásos működés következtében a henger belső nyomása meghaladja a tervezett csapágyhatárt, ami a hengercső tágulásához és deformációjához, a végsapka tömítés hornyának sérüléséhez és a szivárgás meredek növekedéséhez vezet. Ugyanakkor a dugattyúrúd túlzott tolóerőt visel; ha a terhelés elakad, a dugattyúrúd hajlamos eltörni. Az elégtelen nyomás azt eredményezi, hogy a henger kimenő ereje nem felel meg a terhelési követelményeknek, ami mozgáspangást vagy akár "kúszást" (egyenetlen sebességet) okoz, ami befolyásolja a gyártási pontosságot.
Elkerülési módszerek:
Üzembe helyezés előtt olvassa el a henger kézikönyvét a névleges üzemi nyomástartomány (általában 0,4-0,6 MPa) megerősítéséhez, és állítsa be a nyomást a névleges érték 80-90%-ára egy precíziós nyomásszabályozóval (például 0,5 MPa-ra állítsa a névleges 0,6 MPa-hoz). Ez elegendő kimeneti erőt biztosít, miközben elkerüli a túlnyomás okozta károkat.
Ha nyomásszabályozásra van szükség, azt terhelésszámítással kell kombinálni: Határozza meg a minimális effektív nyomást (a legalacsonyabb nyomást, amely a terhelést tolni tudja és stabil mozgást biztosít) tényleges teszteléssel, és ennek alapján adjon hozzá 10%-15%-os tartalékot a végső nyomás beállításához. Például, ha egy 20 kg-os vízszintes terhelés nyomásához a minimális effektív nyomást 0,3 MPa-nak tesztelik, akkor a végső nyomás 0,33-0,35 MPa.
4. Nem megfelelő pufferbeállítás, ütés végi ütés vagy túlzott pufferelés
Gyakori tévhit: A puffer beállítása során vagy a puffercsavar teljesen be van zárva (nincs pufferelés), vagy a maximálisan meg van húzva (túlzott pufferelés). Például egy elektronikai gyár kikapcsolta a puffert egy forgácsszerelvény-henger üzembe helyezésekor, ami 50 N löketvégi ütközési erőt eredményezett a dugattyúrúdon, és a forgácsok gyakran megrepedtek. Egy másik gyár maximálisan meghúzta a puffert, 0,5 másodpercről 2 másodpercre meghosszabbítva a henger hosszabbítási idejét, ami befolyásolta az összeszerelés hatékonyságát.
Veszélyelemzés: A pufferelés hiánya miatt a henger nagy sebességgel ütközik a végsapkával a löket végén, a normálnál 5-8-szor nagyobb ütközőerővel. Ez nem csak a belső alkatrészeket (pl. puffertömítések, végsapkák) károsítja, hanem vibrációt is továbbít a berendezés testére, ami befolyásolja a környező precíziós alkatrészek (pl. szenzorok, szervomotorok) pontosságát. A túlzott pufferelés blokkolja a levegő kiáramlását a pufferkamrából, jelentősen csökkenti a henger mozgási sebességét, sőt "stagnálást" is okoz, ami megakadályozza a tervezett mozgás befejezését.
Elkerülési módszerek:
A kezdeti beállítás során húzza meg maximálisan az ütközőcsavart, majd lazítsa meg 1,5-2 fordulattal; ezen a ponton a puffererő mérsékelt. Ezután nyomja meg kézzel a dugattyúrudat, hogy érezze a löketvégi ütést. Ha az ütés nyilvánvaló, fokozatosan húzza meg az ütközőcsavart (minden alkalommal 1/4 fordulat), amíg az ütés megszűnik, és a mozgás egyenletes lesz.
Nagy sebességű hengerekhez (sebesség > 500 mm/s) vagy nagy terhelésű hengerekhez (terhelés > 100 kg) külső hidraulikus lengéscsillapítót kell használni. A lengéscsillapító csillapító gombjának beállításával a henger fordulatszáma a löket végén 500 mm/s-ról 50 mm/s alá csökkenthető, az ütési erő pedig 10N-on belül szabályozható.
5. Mágneses kapcsoló beépítési helyzetének eltérése, észlelési hiba
Gyakori tévhit: Mágneses kapcsolók beszerelésekor a helyzetet csak szabad szemmel ítélik meg a tényleges dugattyúlöketnek megfelelő beállítás nélkül, vagy a hengerfal közötti távolság meghaladja az 5 mm-t. Például egy csomagológyár a mágneses kapcsolót a hengerlöket közepére szerelte be, de a tényleges dugattyú a terhelési ellenállás miatt nem tudta elérni ezt a pozíciót, így a kapcsoló soha nem kapott jelet. Egy másik gyárban 8 mm-es hézag volt a telepítés során, és a kapcsoló gyakran tapasztalt "téves észlelést" (jelet váltott ki, ha nincs dugattyú).
Veszélyelemzés: A mágneses kapcsoló helyzeteltérése megakadályozza a henger mozgásának pontos észlelését, és a berendezés vezérlőrendszere nem tudja megállapítani, hogy a henger a helyén van-e. Ez „hibás működéshez” (pl. a munkadarab rögzítése nélkül történő mozgatása) vagy „leálláshoz” (a henger a helyén van, de a kapcsoló nem érzékeli) vezethet, ami több mint 30%-kal csökkenti a termelési hatékonyságot. A túlzott hézagok csökkentik a kapcsoló által fogadott mágneses térerősséget, csökkentve az észlelési érzékenységet, és akár 20%-os téves észlelési arányt is eredményezhet, ami súlyosan befolyásolja a berendezés stabilitását.
Elkerülési módszerek:
A beszerelés előtt kézzel nyomja a dugattyút az észlelni kívánt helyzetbe (pl. hosszabbító vége, visszahúzó vég), jelölje meg a megfelelő pozíciót a henger külső falán, majd szerelje fel szorosan a mágneses kapcsolót a megjelölt helyzethez, biztosítva, hogy a kapcsoló és a hengerfal között ≤1 mm távolság legyen.
A telepítés után végezzen dinamikus tesztet: Járassa folyamatosan a hengert 100 cikluson keresztül, és figyelje meg, hogy a kapcsoló minden alkalommal pontosan kiold-e. Ha hiányzó észlelés történik, finomhangolja a kapcsoló helyzetét (minden alkalommal 0,5 mm-rel mozogva), amíg az észlelés stabil lesz. Ha a hiányzó érzékelés továbbra is fennáll, ellenőrizze, hogy a dugattyú mágnesgyűrűje nincs-e lemágnesezve, és szükség esetén cserélje ki.
6. Nyomástartási teszt kihagyása üzembe helyezés után, figyelmen kívül hagyva a lehetséges szivárgást
Gyakori tévhit: A palack üzembe helyezése után a palackot addig használják, amíg a mozgás normális, és nem végeznek nyomástartási tesztet, ami észrevehetetlen szivárgást eredményez. Például egy gyógyszergyár nem végzett nyomástartási vizsgálatot egy töltőhenger üzembe helyezése után; 3 nap elteltével a zárósapka enyhe szivárgását észlelték, és a folyékony gyógyszerbe sűrített levegő keveredett, aminek következtében a teljes terméktétel selejtezésre került. Egy másik gyárban rejtett szivárgás mutatkozott egy rúd nélküli hengerben, amely 20%-kal több sűrített levegőt fogyasztott 1 hónapon belül, és növelte az energiaköltségeket.
Veszélyelemzés: A lehetséges szivárgást (szivárgás <5mL/perc) nehéz rövid időn belül észlelni, de a hosszú távú működés pazarolja a levegőellátást (minden szivárgó henger évente körülbelül 500 m³ sűrített levegőt fogyaszt). Ugyanakkor szennyezi a környezetet (pl. az élelmiszer- és gyógyszeriparban kiszivárgott levegő szennyezi a termékeket). Ha a szivárgás elektromos alkatrészek közelében történik, az elektromos rövidzárlatot és biztonsági baleseteket is okozhat.
Elkerülési módszerek:
Üzembe helyezés után végezzen nyomástartási próbát: Zárja el a palack levegőbemeneti szelepét, tartsa a belső nyomást a névleges nyomás 80%-án, vigyen fel szappanos vizet a henger minden tömített részére (végsapkák, levegőnyílások, csatlakozók), és figyelje 10 percig. Ha nem jelennek meg buborékok, nincs szivárgás; ha buborékok jelennek meg, jelölje meg a szivárgás helyét és javítsa ki.
A kulcspozícióban lévő palackok esetében (pl. aszeptikus töltés, precíziós összeszerelés) havonta nyomástartási tesztet kell végezni; normál helyzetben lévő hengerek esetében a vizsgálatot negyedévente kell elvégezni. Készítsen vizsgálati feljegyzéseket a lehetséges szivárgási problémák azonnali azonosításához és kezeléséhez.