

Egy nagy sebességű összeszerelő cella, amely az egyik héten jól működik, és a következőn kezdi elveszíteni ciklusidejét, ritkán tapasztal hengerhibát. A probléma gyakrabban egy alulméretezett szűrőszabályzóban, egy szivárgó szerelvényben vagy egy olyan mágnesszelepben van elrejtve, amely soha nem volt besorolva a munkaciklusra. A pneumatikus automatizálási berendezések teljesítménye attól függ, hogy a légút minden alkatrésze együtt működik, a kompresszor kimenetétől a végkioldóig. Ha bármelyik elem specifikációja hibás, a költség nem azonnali; hónapok alatt lassabb ciklusként, magasabb levegőfogyasztásként és kiszámíthatatlan állásidőként jelenik meg. A pneumatikus alkatrészek szisztematikus megközelítéssel történő kiválasztása az alkatrészek egyenkénti cseréje helyett a leggyorsabb módja annak, hogy egy vonalat megbízhatóbbá tegye.
Ez az útmutató a pneumatikus alkatrészek 23 éves gyártásából származó betekintéseken alapul CKT pneumatikus , ahol több mint 20 000 félkész alkatrész és 90 százaléka házon belüli feldolgozás közvetlen kitételt biztosít a szelepek, hengerek, vákuumgenerátorok és levegő-előkészítő egységek valós viselkedésének. Három kérdésre válaszolunk: mitől megbízható egy pneumatikus rendszer, mely alkatrészek számítanak leginkább az egyes alkalmazásoknál, és hogyan kerülhetik el a beszerzési csapatok az idő előtti karbantartáshoz vezető hibákat.
Pneumatikus automatizálási berendezések: A rendszernézet
A sűrített levegő hosszú utat tesz meg, mielőtt működne. Kilép a kompresszorból, utóhűtőben lehűl, megszűrik, áthalad egy nyomásszabályozón, kenést kap, elér egy irányító szelepet, áthalad a csövön, és csak azután lép be egy állítóműbe. Az egész sor teljesítményborítékát az adott lánc leggyengébb láncszeme határozza meg. Az 50 mm-es furatú henger kellő erővel tud tolni, de ha a nyomásszabályozó nincs megfelelően méretezve, a terhelés alatti nyomásesés lomhává teszi a löketet. A hatékony mágnesszelep nem releváns, ha a szűrő eltömődött, mert a szelep nem kap elegendő levegőmennyiséget.
| Modul | Tipikus komponensek | Teljesítményhatás |
|---|---|---|
| Levegő előkészítés | Szűrő, szabályozó, kenő | Megakadályozza a szennyeződést, stabil nyomást tart fenn, szabályozza a kenést |
| Irányvezérlés | Mágnesszelepek, légszelepek, kézi szelepek | Meghatározza a válaszsebességet és a ciklus megbízhatóságát |
| Működtetés | Hengerek, megfogók, forgó hajtóművek | A nyomást mechanikus mozgássá és erővé alakítja |
| Vákuumos kezelés | Vákuumgenerátorok, tapadókorongok, vákuumszűrők | Lehetővé teszi a roncsolásmentes alkatrész kiválasztását és elhelyezését |
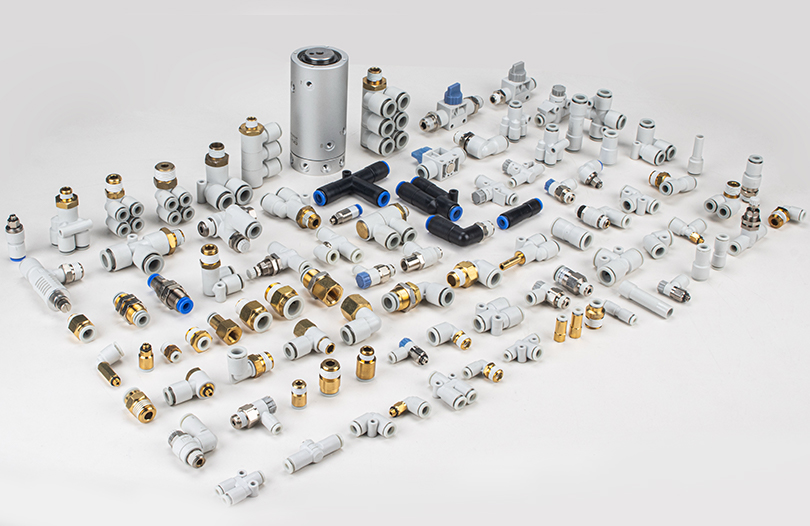
| Kiegészítők | Szerelvények, hangtompítók, csövek, pufferek | Befolyásolja a szivárgási arányt, a zajt és az alkatrészek kopását |
A rendszernézet egy praktikus módon segít: amikor egy hiba jelentkezik, az ok gyakran egy modullal távolabb van a tünettől. Ha a vákuumvezeték megfogási ereje gyengül, a probléma a vákuumgenerátorban, az eltömődött vákuumszűrőben vagy az elhasználódott szívókorongban lehet. Csak a csésze cseréje a felfelé irányuló nyomás ellenőrzése nélkül az automatizált vezetékek ismétlődő meghibásodásának leggyakoribb forrása.
Levegő előkészítés: F.R.L. Egységek, mint az első védelmi vonal
Az ISO 8573-1, a sűrített levegő minőségére vonatkozó nemzetközi szabvány szerint a sűrített levegőt szilárd részecske-koncentráció, víztartalom és olajtartalom szerint osztályozzák. A legtöbb tetszőleges ipari sűrített levegős rendszer olyan részecskeméretű levegőt szállít, amely idővel károsíthatja a tömítéseket. A hengerbe vagy mágnesszelepbe belépő szárítatlan levegő páralecsapódást hoz létre a fémüregekben, ami rozsdához és letapadt orsókhoz vezet fagyos környezetben vagy normál gyári beállításokban. A kenőanyagok olajködöt adnak hozzá a súrlódás csökkentése érdekében, de a megfelelő kenőanyag és áramlási sebesség számít.
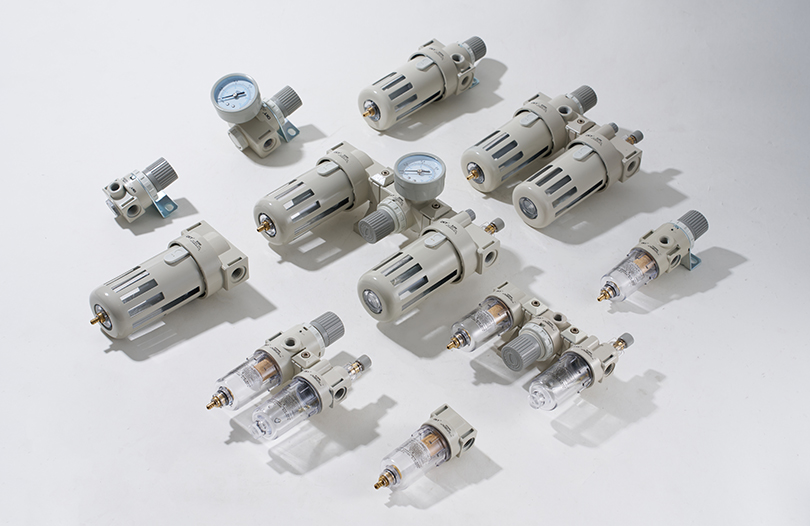
Egy jól válogatott F.R.L. egység az első védelmi vonalként működik. A szűrő megvédi a későbbi alkatrészeket a portól, rozsdától és páralecsapódástól. A szabályozó fenntartja azt a nyomásszintet, amelyen az aktuátort működésre tervezték. A kenőanyag biztosítja, hogy a szelepekben és a hengerekben lévő mozgó alkatrészek szabályozott olajködöt kapjanak. Ezen funkciók mindegyike egyszerű eredményhez járul hozzá: egyenletes teljesítmény több millió cikluson keresztül.
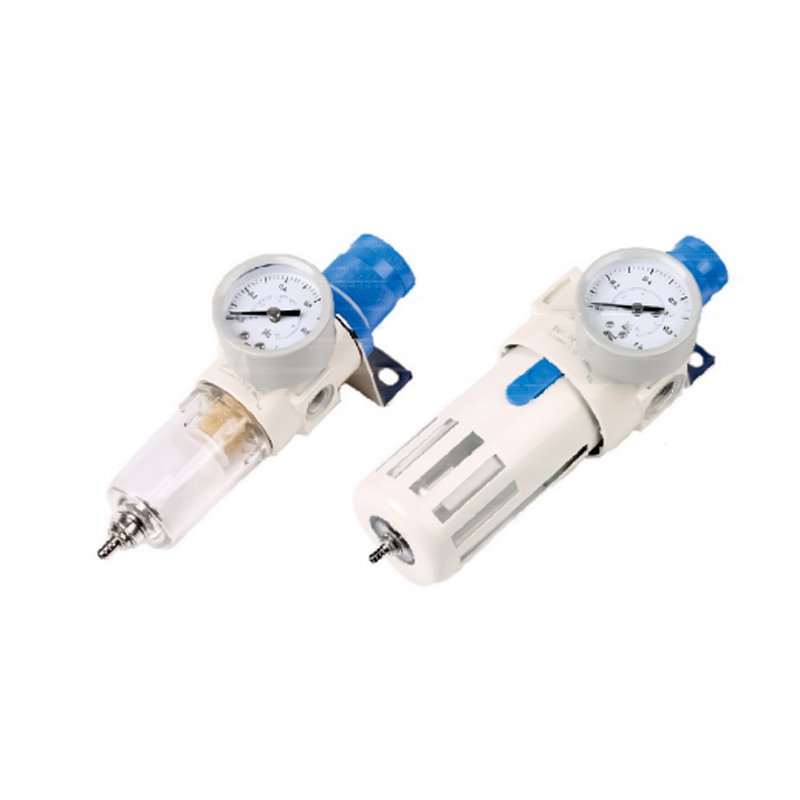 AFR/BFR sorozatú nyomásszabályozó szűrő a megbízható F.R.L. Kiválasztás Ez a kompakt szűrőszabályozó kis nyomásveszteséggel és nagy vízleválasztással rendelkezik, önzáró mechanizmussal a beállított nyomás fenntartása érdekében. Széles beállítási tartománya támogatja az utánfutó áramlási és nyomási követelmények összehangolását. Termék megtekintése →
Kiválasztási pontok F.R.L. az egységeket gyakran félreértik. Az áramlási sebesség az első ellenőrizendő paraméter. A túl kicsi szűrőszabályzó túlzott nyomásesést okoz, amikor a rendszer teljes igénybevételre kerül. A szabványos útmutató az F.R.L. méretére vonatkozik. legalább 20 százalékkal haladja meg az egyidejűleg működő összes alsó szelepmozgató áramlási követelményeinek összegét. A nyomásszabályozási tartománynak meg kell egyeznie a gép üzemi nyomásával is. A 0,5 MPa-on futó vezetéknél a szabályozó beállítási tartományának szélesebbnek kell lennie, mint a szükséges érték, hogy a beállítási pont ne a fesztáv szélső végén üljön.
- A szűrő pórusmérete: 40 μm általános célú; Az 5 μm-t precíziós vagy nagy ciklusú gépekhez használják.
- Szabályozó érzékenység: a jobb modellek stabil nyomást tartanak fenn dinamikus áramlásváltozások mellett.
- Kenőanyag: a cseppsebességnek hengerméretenként és ciklus gyakoriságonként állíthatónak kell lennie.
Gyakori hiba az F.R.L. túl messze az elosztócsőtől. A szabályozó és az irányszelep közötti nagy távolságok növelik a nyomáselmaradást és inkonzisztens hengersebességeket okoznak. Minél közelebb van a F.R.L. a munkaterületre kerül, annál pontosabban szabályozható a nyomás.
Irányvezérlés: mágnesszelepek és kiválasztási kritériumok
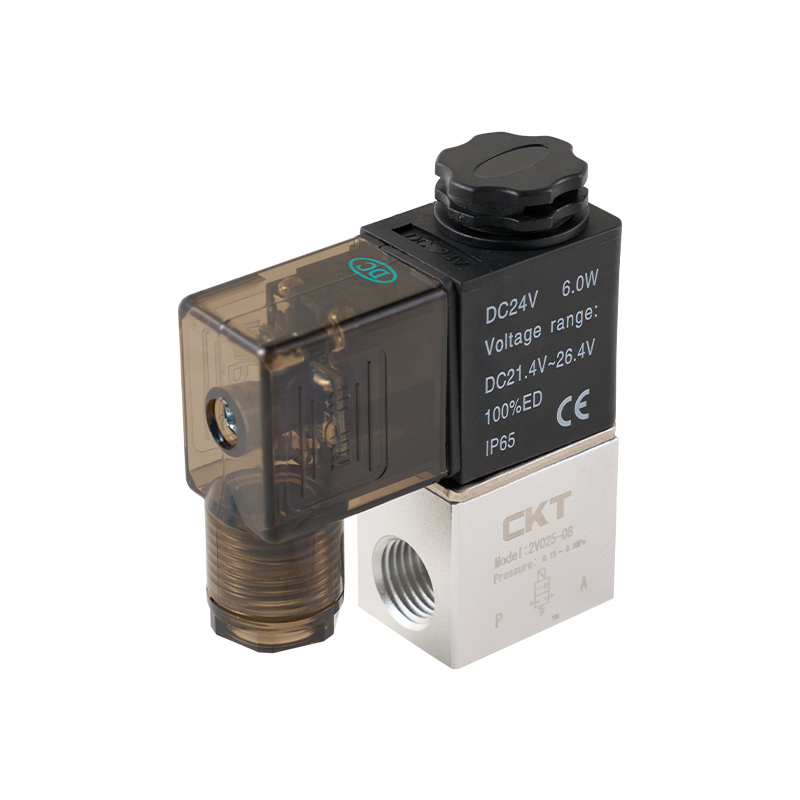
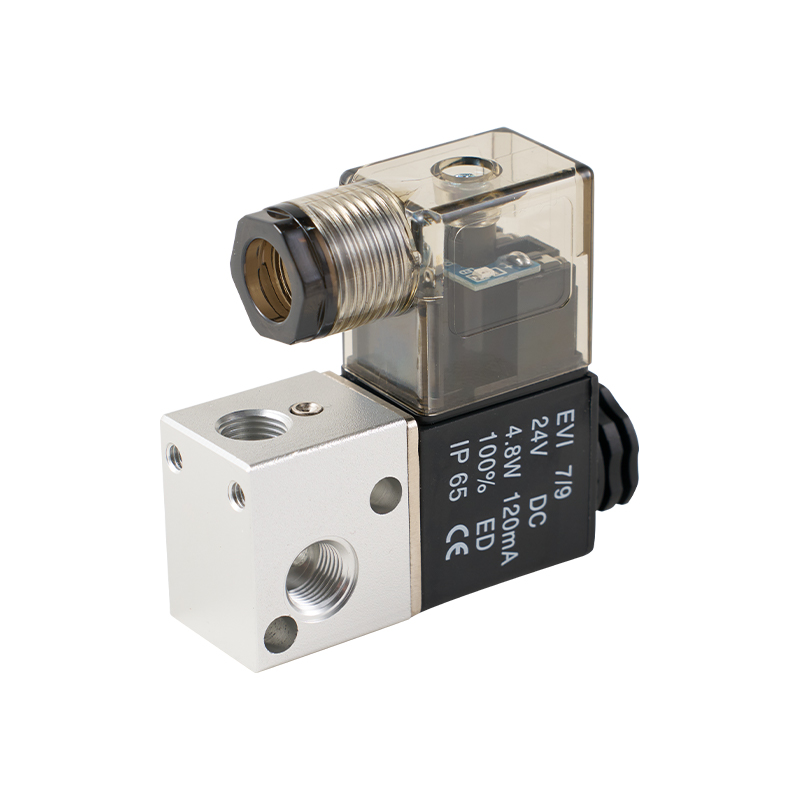
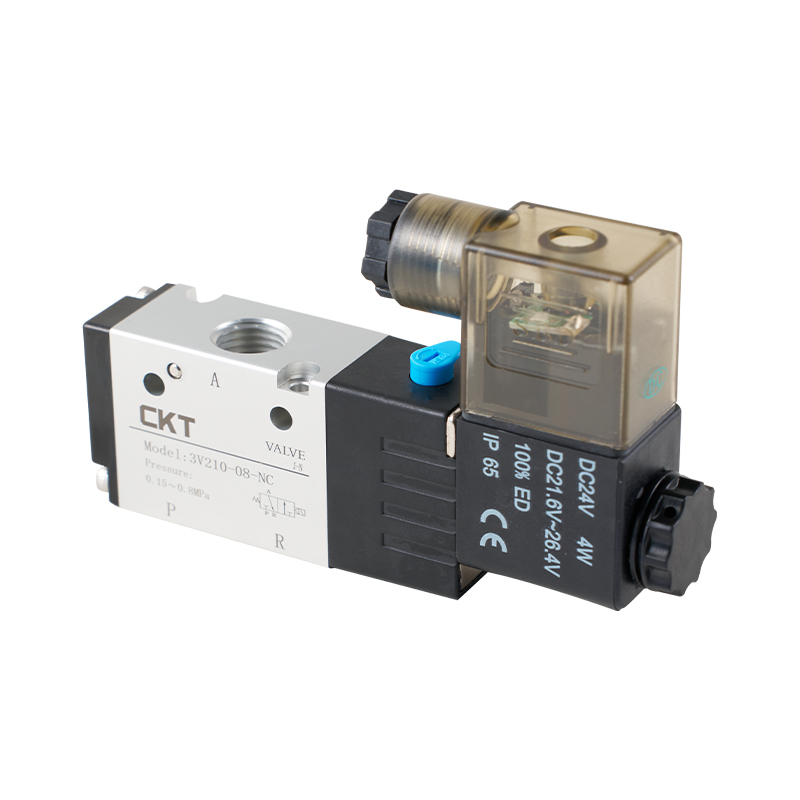
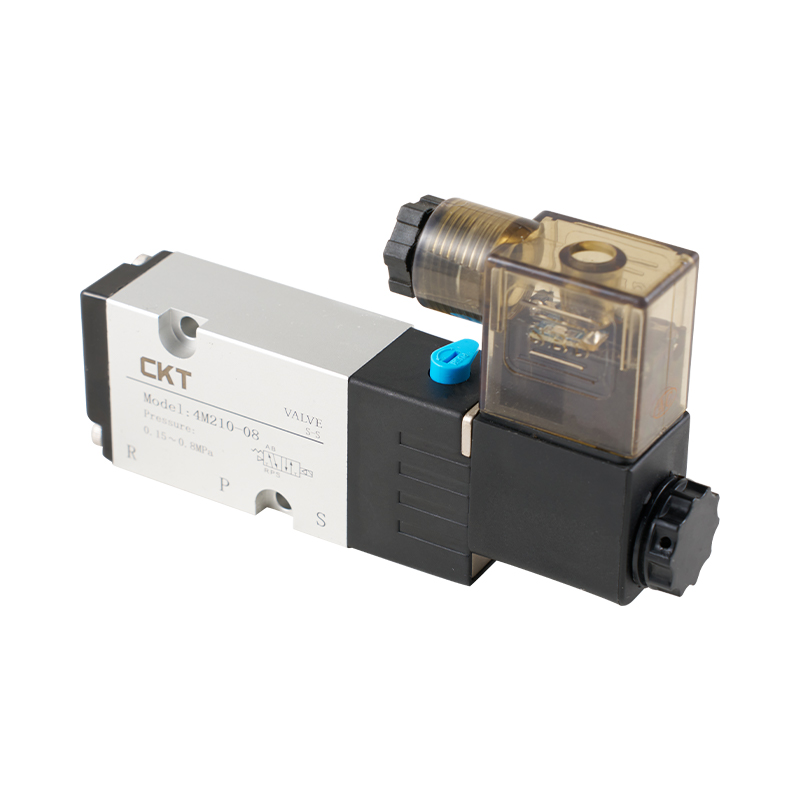
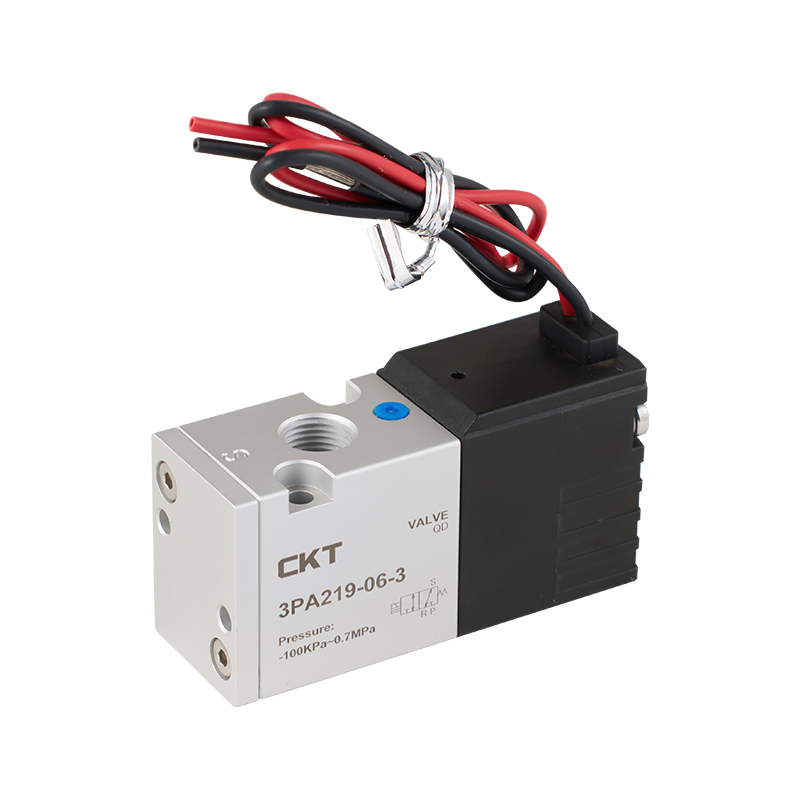
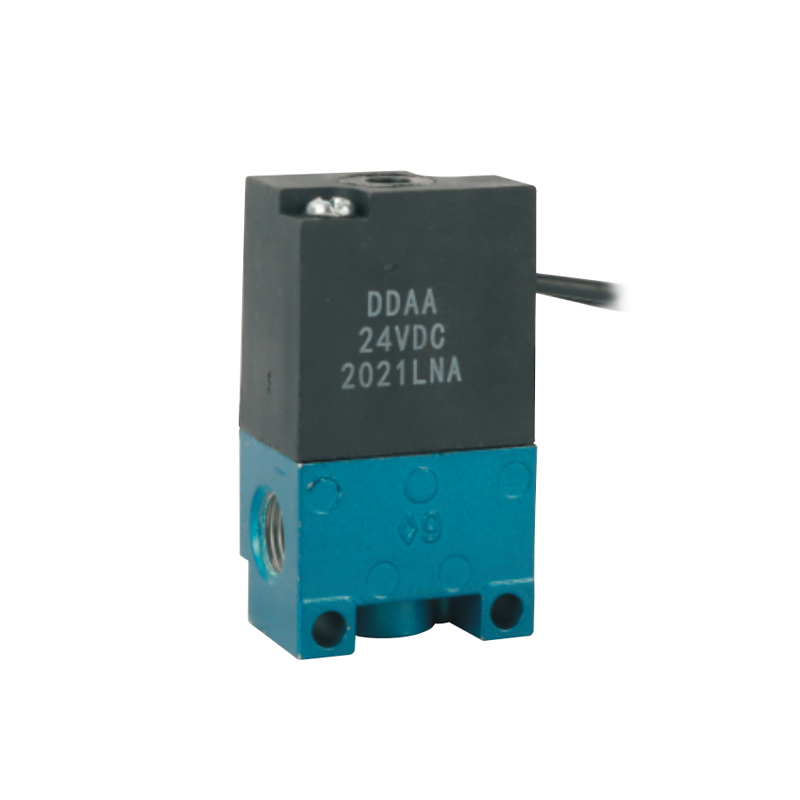
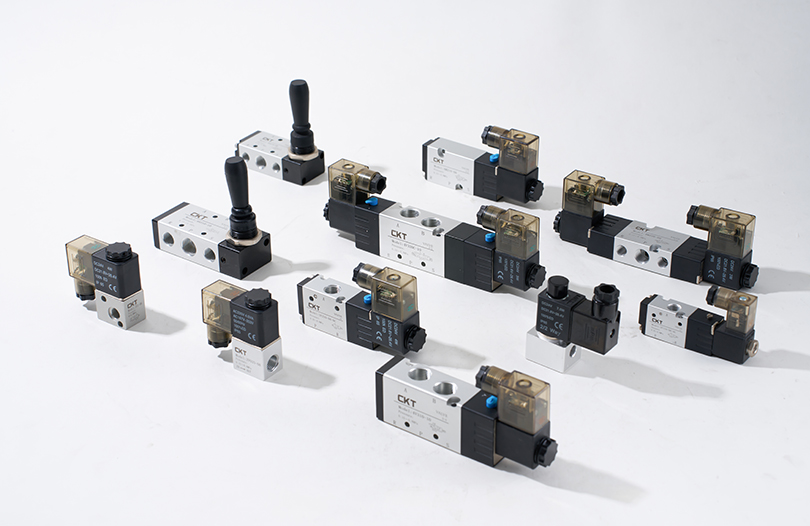
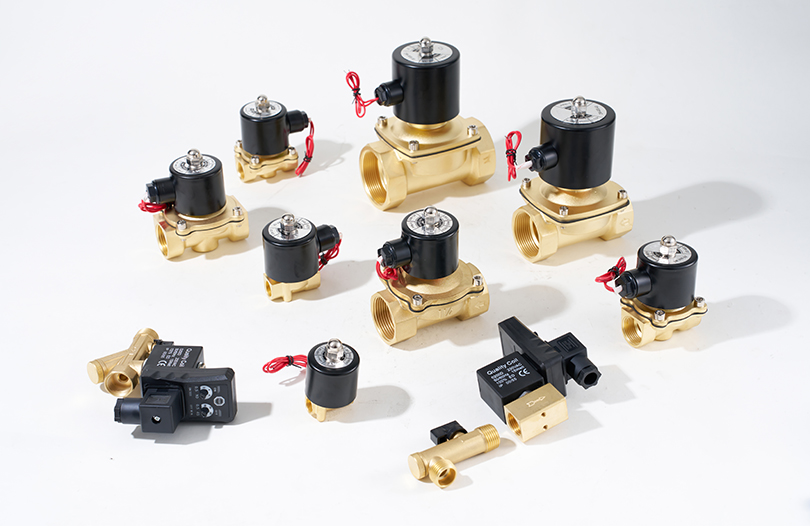
Az irányított vezérlőszelepek határozzák meg, hogy a henger milyen gyorsan reagál, és mennyi ideig tartja a pozícióját. A két alapkonstrukció közvetlen működésű és pilóta működtetésű. A közvetlen működésű szelepek mágnesszeleppel mozgatják az orsót vagy a dugattyút, és általában alacsonyabb reakcióidővel rendelkeznek kis átfolyású alkalmazásoknál. A pilótavezérlésű szelepek pilotjelet használnak a fő orsó mozgatására, ami nagyobb áramlási sebességet tesz lehetővé a tekercs túlzott energiafogyasztása nélkül.
A legfontosabb specifikáció a Cv tényező (áramlási együttható). A nagyobb Cv azt jelenti, hogy a szelep adott nyomásesés mellett több levegőt tud átengedni. Ha egy hengernek bizonyos áramlásra van szüksége a célsebesség eléréséhez, a túl alacsony Cv-vel rendelkező szelep választása korlátozza a maximális löketsebességet. Például egy 32 mm-es furatú henger 100 mm-es lökettel 0,6 MPa-on gyorsan teljesíthet egy ciklust egy 0,35 Cv névleges szeleppel, de ha a Cv 0,2-re csökken, a löketidő 30-40 százalékkal nőhet azonos működési feltételek mellett.
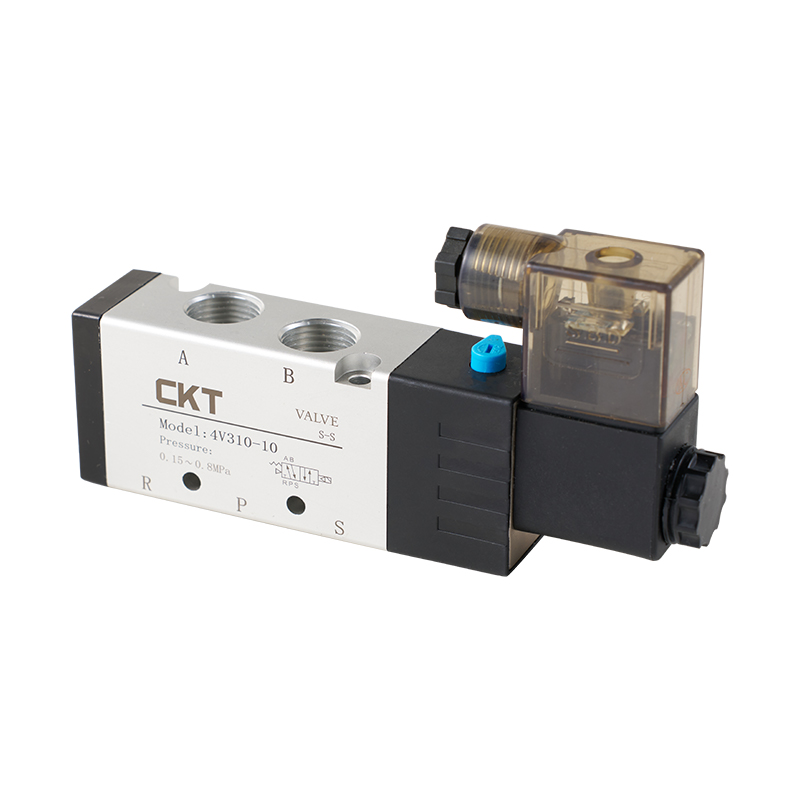
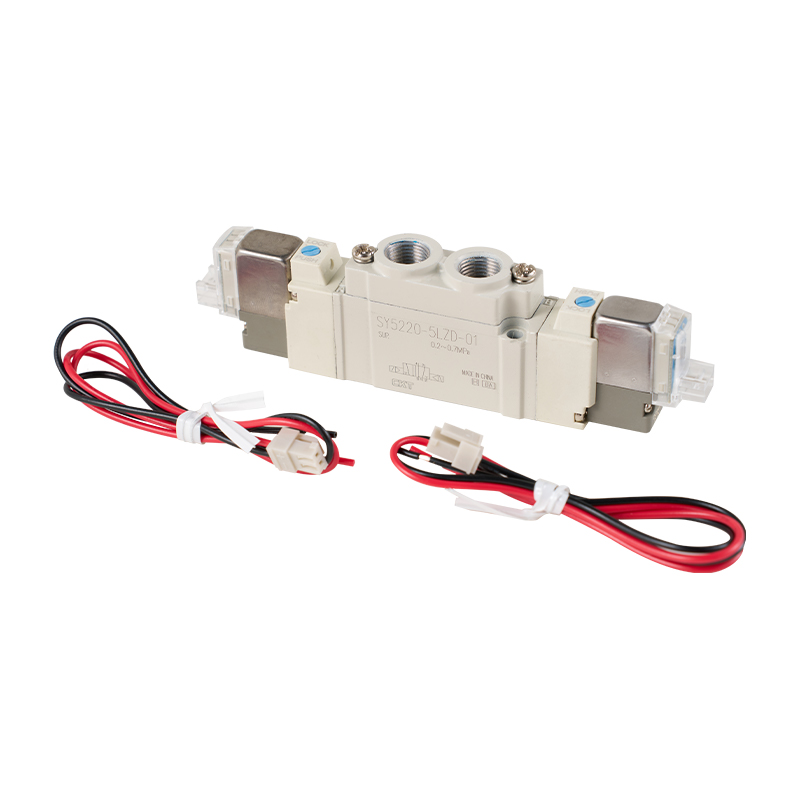
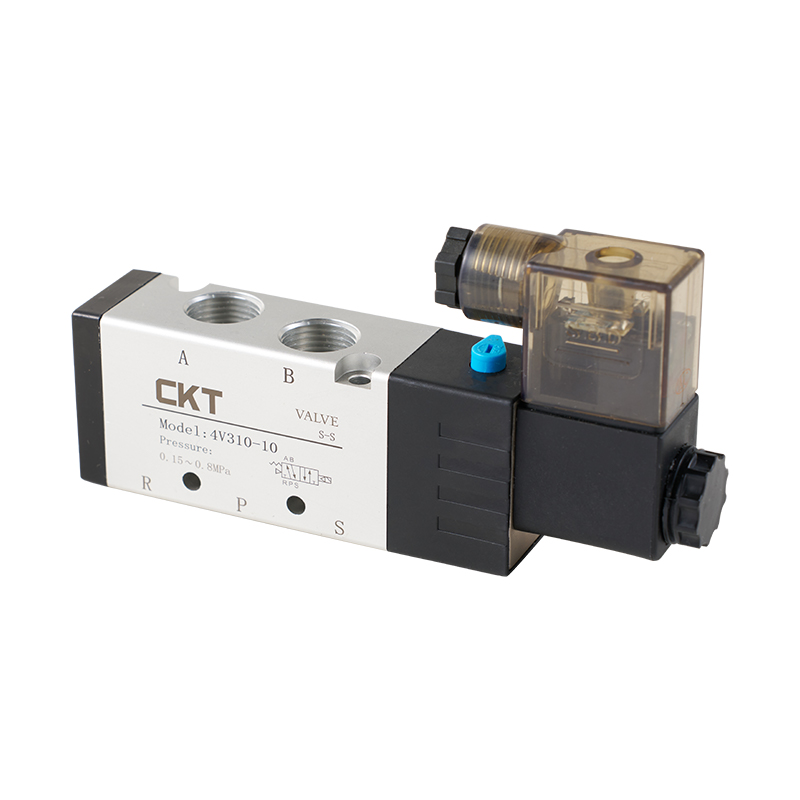 4V-os sorozatú pilóta működtetésű 5 utas mágnesszelep nagy átfolyással és gyors reagálással A 4V sorozat csúszó oszloptömítést kínál az alacsony szivárgás és a dinamikus reakció érdekében, opcionális háromállású központi funkciókkal. Cv besorolása és gyors működtetése alkalmassá teszi a precíz hengervezérlésre. Termék megtekintése →
A válaszidő egy másik döntő tényező a nagy ciklusú gépeknél. A pneumatikus alkalmazások mágnesszelepei a feszültségtől, a tekercs teljesítményétől és a belső áramlási útvonaltól függően általában 5-20 milliszekundumon belül reagálnak. Azokban az eszközökben, amelyek folyamatosan, másodpercenként három ciklussal működnek, a 10 ms és a 25 ms válaszidő közötti különbség megváltoztatja a rendelkezésre álló munkaciklus-tartalékot. Ha a mechanizmus kialakítását rövidebb válaszidőre számították, de a szelep lassabb, előfordulhat, hogy a gép nem éri el a várt teljesítményt. Éppen ezért a CKT azt javasolja, hogy vásárlás előtt ellenőrizze a szelep reakcióját és az áramlást a hengerméretezéssel együtt.
| Paraméter | Ajánlott tartomány | Miért számít |
|---|---|---|
| Cv tényező | 0,1 és 1,5 között, a működtető szerkezet méretétől függően | Meghatározza a maximális áramlást, és ezáltal a maximális sebességet |
| Válaszidő | 5-20 ms | Közvetlenül befolyásolja a berendezés kezelésének ciklusidejét |
| Feszültség és watt | DC24V közös; AC110/220V elérhető | Befolyásolja az energiafogyasztást és a hőcserélő hőfelhalmozódását |
| Védelmi osztály | IP40 vagy magasabb tiszta helyiségekhez, IP65 nedves helyiségekhez | Megakadályozza az előre nem látható hibákat zord környezetben |
A telepítés minősége a szelep teljesítményét is befolyásolja. A meglazult elektromos csatlakozás vagy a feszültségmentesítő hiba szakaszos tekercsműködést okoz, amelyet köztudottan nehéz diagnosztizálni. Hasonlóképpen, a kipufogónyíláson hiányzó hangtompító növeli a zajt, és visszaszívhatja a port a szelep belső rugókamrájába, felgyorsítva az orsó kopását.
Működtetés: Léghengerek a megbízható mozgásért
A léghengerek a pneumatikus automatika munkakarját jelentik. A kiválasztás a furatmérettel kezdődik, amely meghatározza a kifejtett erőt. Az erőt az üzemi nyomás és a dugattyúfelület szorzataként számítják ki. 0,5 MPa nyomáson egy 32 mm-es furatú henger körülbelül 402 N erőt hoz létre a tolási irányban. Egy 50 mm-es furatú henger körülbelül 981 N-t termel ugyanazon a nyomáson. Ha a terhelés 600 N, a 32 mm-es furat nem tudja elvégezni a munkát, még akkor sem, ha az elméleti erő közelinek tűnik; a súrlódás, a nagy fordulatszámon történő leértékelés és a szelep áramlási veszteségei mind 10-30 százalékkal csökkentik az effektív erőt.
 SC sorozatú kötőrúd standard henger kompakt kialakítással és állítható párnázással Ez a kötőrúd-henger megbízható erőkifejtést biztosít minden furatméretnél, stabil párnázással és magas hőmérsékletű tömítésekkel. Sebességtartománya és kompakt hossza hatékonyan alkalmazkodik a különféle löketigényekhez. Termék megtekintése →
A lökethossznak meg kell egyeznie a mozgási távolsággal, de a löket soha nem haladhatja meg szükségtelenül a követelményt. Minél hosszabb a löket, annál több sűrített levegőt használnak fel ciklusonként, és annál jobban ki van téve a rúd oldalterhelésének és kihajlási kockázatának, különösen a kötőrudak kialakításánál. A léghengergyártók általában minden furatmérethez megadják a maximális megengedett dugattyúsebességet. Például a szabványos hengerek akár 500 mm/s sebességgel is megbízhatóan működhetnek, míg a vékony testű hengerek vagy a speciális vezetőrúd-hengerek határértékei eltérőek lehetnek. A névleges fordulatszám túllépése a tömítések idő előtti kopását okozza, és a löket végén túlzott csillapítási hatást okozhat.
Hengertípusok és alkalmazási illeszkedés
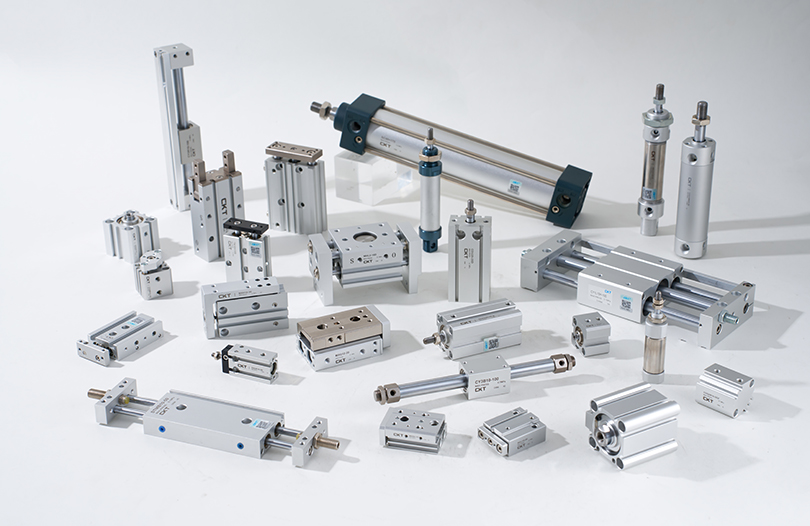
Az alapvető különbség a szabványos kötőrúd-hengerek között van, amelyek robusztusak és könnyen felszerelhetők többféle pozícióval; vékony hengerek, amelyek kompakt terekbe illeszkednek; és rúd nélküli hengerek, amelyek helyet takarítanak meg a hosszú löketű mozgó alkalmazásoknál. A többtengelyes hengerek, mint például a CXS, kombinált kéthengeres működtetőkként szolgálnak a rövidebb löketű pick-and-place egységekhez. A pneumatikus megfogók, beleértve a párhuzamos és a bütykös típusú egységeket is, speciális hengerek, két egymással szemben lévő pofával az alkatrészek rögzítésére.
- Az olyan szabványos hengerek, mint az SC sorozat, a legszélesebb szerelési lehetőséget kínálják, és a gépgyártás igáslóját jelentik.
- Vékony hengerek használata akkor javasolt, ha a függőleges hely korlátozott, de az oldalirányú terhelés minimális.
- A rúd nélküli hengereket akkor választják ki, ha a lökethossz meghaladja a hagyományos hengerek számára rendelkezésre álló hely kétszeresét.
- A megfogókat az autóiparban és az elektronikai összeszerelésben használják az alkatrészek megbízható rögzítése érdekében.
A párnázás fontos kiválasztási pont. Az ütés végén becsapódó henger leginkább a mechanikai szerkezetben nyel el, ami az alkatrészek kifáradását okozza. Az állítható párnaszelepekkel ellátott standard hengerek lehetővé teszik a mérnök számára, hogy tompítsa a löketvégi ütközést. A 60 ciklus/perc sebességgel működő gépben a csillapítóerő jelentheti az években és hónapokban mért karbantartási intervallum közötti különbséget.
Vákuumos automatizálás: Vákuum létrehozása és alkalmazása alkatrészkezeléshez
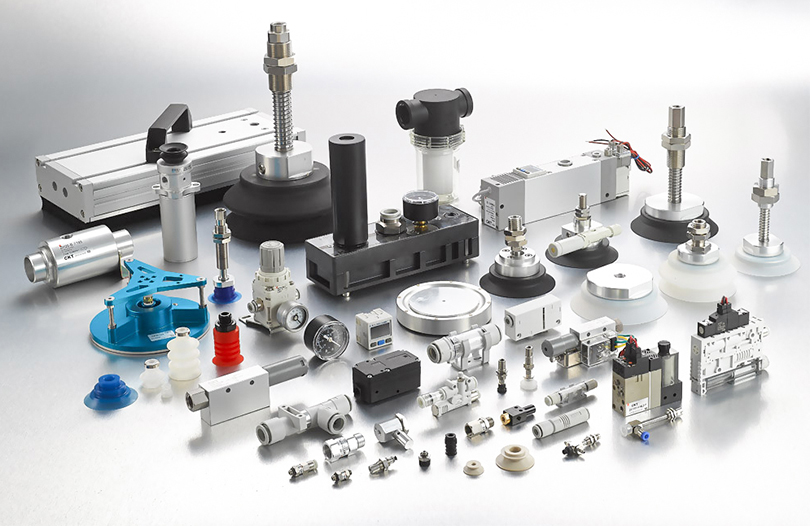
A vákuumkomponensek egyedülálló szerepet töltenek be a pneumatikus automatizálási berendezések listáján. Az alkatrészek tolása helyett nyomáskülönbséggel emelik, tartják és engedik el az alkatrészeket. A szabványos vákuumgenerátorok önálló egységek, amelyek levegőellátást használnak a vákuum létrehozására a Venturi-effektus révén. Kompaktak, olcsók és megbízhatóak a kis alkatrészekhez. A többfokozatú vákuumgenerátorok nagyobb vákuumot termelnek és kevesebb levegőt használnak fel, mint az egyfokozatú egységek, így értékesek zárt hurkú szállításhoz vagy porózus anyagok kezeléséhez.
A vákuumgenerátor kiválasztása a szükséges vákuumszinttel és szívóárammal kezdődik. A -20 és -40 kPa közötti vákuumszint elegendő lapos, merev alkatrészek, például fémlemezek vagy üveglapok tartásához. A porózus anyagok, például a karton csak részleges vákuumot képesek megtartani, ezért nagyobb szívóáramra van szükség a generátoron a szivárgás kompenzálásához. A sima merev felület elérheti a -80 kPa-t vagy többet, de a szívóáramnak csak mérsékeltnek kell lennie. A vákuumszint és a szívóáram helytelen kombinációja a relé állandó meghibásodásához vezet működés közben.
A tapadókorongok szintén kritikus szerepet játszanak. A fújtatós poharak megfelelnek az ívelt felületeknek, például a rugalmas csomagolótasakoknak. A lapos csészék a legjobbak a merev, sima felületekhez. A speciális szivacscsészéket olyan texturált vagy egyenetlen felületekre tervezték, ahol a szokásos csésze szivároghat. Az érintésmentes poharakat érzékeny anyagokhoz tervezték, hogy megakadályozzák az érintkezési nyomokat. A csomagológép-kezelők számára a felületprofilhoz nem illő csésze választása gyenge tartóerőt és gyakori leesést eredményez. A CKT CBLP sorozatát például kifejezetten a hajlékony csomagolótasakokhoz való többszörösen összehajtható hullámos csészékkel tervezték.
A vákuumszűrők és a visszacsapó szelepek fontos támogató alkatrészek. A szűrő távol tartja a port a vákuumgenerátortól, meghosszabbítva annak élettartamát. A vákuumszabályzó beállítja a vákuumszintet, hogy megvédje a vékony vagy törékeny részeket a túlszívástól. A vákuum biztonsági szelep azonnal felszabadítja a vákuumot, amikor a rendszer leáll, vagy amikor egy alkatrészt áthelyeznek, javítva a ciklus sebességét és megelőzve a károsodást.
Pneumatikus alkatrészek illesztése általános automatizálási feladatokhoz
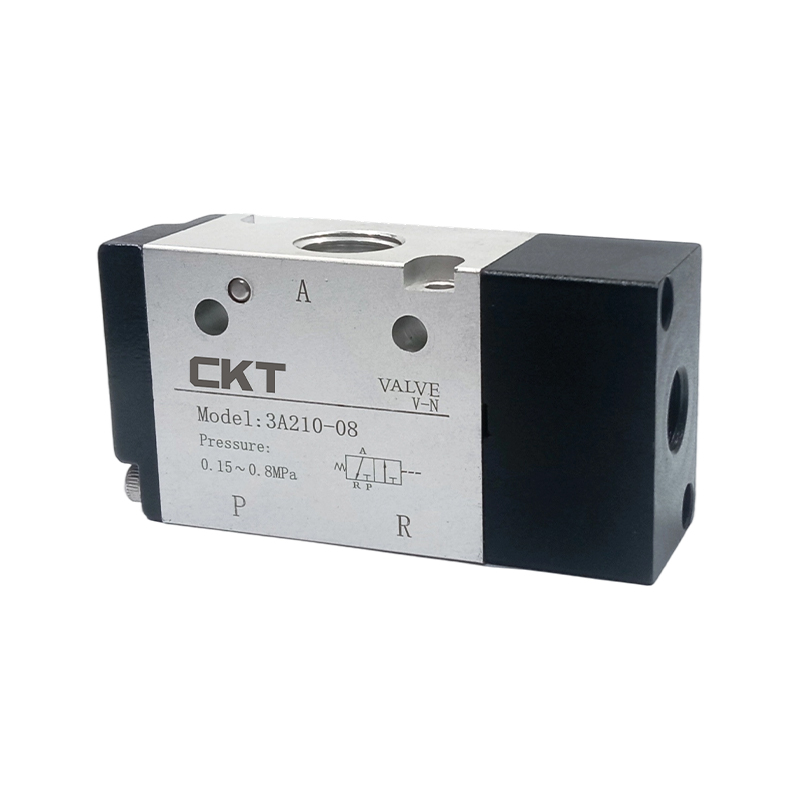
A mérnöki csapatok gyakran kérdezik, hogy elegendő-e egy szabványos henger, vagy szükségük van-e rúd nélküli hengerre vagy szervo-vezérelt működtetőre. A válasz a gép ciklusától és a keret fizikai korlátaitól függ. Egy csomagolósoron egy kompakt F.R.L. és egy egyszerű minihengeres mágnesszelep jobban működhet, mint egy nagy furatú henger, mert a szükséges löket rövid és szűk a hely. Egy válogató vagy ellenőrző rendszerben egy aktuátor által kiváltott mechanikus szelep használható a szekvencia elindítására, de a rugalmasság érdekében általában előnyben részesítik a PLC-hez csatlakoztatott mágnesszelepet.
| Alkalmazás | Alapkomponensek | Kiválasztás Fókusz |
|---|---|---|
| Alkatrész kiválasztás és elhelyezés | Megfogók, vákuumgenerátor, tapadókorongok | Teherbírás, felületi érintkezés, válaszsebesség |
| Anyagszállítás | Vákuumos szállítószalag, többfokozatú ejektorok | Levegőfogyasztás, vákuumáramlás, anyag porozitása |
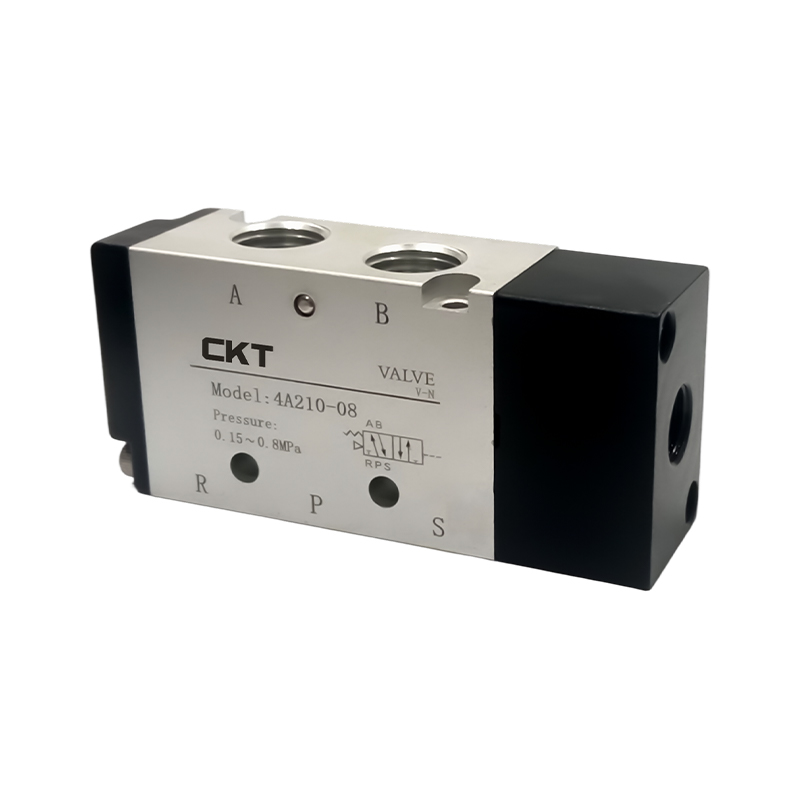
| Doboz zárása és préselése | Szabványos hengerek, F.R.L., 4 utas szelepek | Erő, löket, oldalterhelés ellenállás |
| Nagy sebességű válogatás | Kompakt szelepek, nagyfrekvenciás hengerek | Válaszidő, cycle rate, cushioning |
| Befogás és tartás | Mechanikus szelepek, fogóhengerek, légszűrő | Szorítóerő, ismételhetőség, biztonság |
A beszerzési döntéseket meghatározó kulcsfontosságú műszaki paraméterek
A pneumatikus automatizálási berendezések beszerzési döntéseit soha nem szabad kizárólag az ár alapján meghozni. Számos műszaki paraméter közvetlen hatással van az életciklus költségeire, és ezek megértése segít elkerülni a rossz választásokat, amelyek a garancia lejárta után karbantartási teherként jelennek meg.
Nyomástartomány és működési pont
A szabványos pneumatikus alkatrészeket 0,1 és 0,8 MPa közötti nyomástartományban való működésre tervezték, a legtöbb gépnél 0,5 és 0,7 MPa között van beállítva. Ha egy szabályozó 0,5 MPa-ra van beállítva, az alkatrészeknek ezen a ponton egyenletes viselkedést kell mutatniuk. A 0,05 és 1,0 MPa közötti vezérlőnyomásra tervezett szelep gyakran praktikus választás ipari vonalakhoz, mivel tolerálja a nyomásingadozásokat a műszakváltások között. Vákuumos rendszerekben a kPa-ban megadott nyomástartomány a lényegesebb. A vákuumgenerátorokat a rendszer legrosszabb vákuumigényéhez kell igazítani.
Válaszidő és ciklussebesség
A nagy ciklusú berendezésekhez olyan válaszidőre van szükség, amely támogatja a megcélzott ciklussebességet. Egy percenként 40 ciklust futtató gépnél a teljes ciklusidő 1,5 másodperc. A szelep reakciója csak 10 ezredmásodperc lehet, de ha a hengernek 600 ezredmásodperc kell ahhoz, hogy 150 mm-t elmozduljon, és a gépnek 300 ms-os várakozásra van szüksége, akkor a matematika csak 590 ezredmásodpercet hagy a fennmaradó mozgásokra. Ha az alkatrész reakciója lassabb, mint a tervezett, a gépnek nincs puffere, és csúcsigény esetén meghibásodik.
Levegőfogyasztás és energiahatékonyság
A pneumatikus rendszerek energiahatékonyságát gyakran a ciklusonként elfogyasztott sűrített levegő mennyisége határozza meg. A hosszabb löketű henger több levegőt fogyaszt. Egy szerelvényben mindössze 1 mm-es szivárgási arány évente több ezer literrel növelheti a levegőfogyasztást. A gépi ciklusonkénti levegőfogyasztás mérése figyelmen kívül hagyott, de hatékony eszköz az üzemeltetési költségek csökkentésére. A napi több ezer ciklusú gyárakban a jól tömített alkatrészek és a megfelelő méretű hengerek kiválasztása sokkal többet takarít meg, mint az alacsonyabb árú beszállító használatából származó megtakarítás.
Élettartam és kopási arány
A pneumatikus szelepeket gyakran ciklusok millióira értékelik. Egy jó minőségű mágnesszelep 10 millió ciklust biztosíthat, míg az erősen terhelt hengertömítést 2-5 millió löket után cserélni kell. A környezet kulcsfontosságú változó: a poros, párás vagy kémiailag agresszív levegő drasztikusan lerövidíti az alkatrészek élettartamát. Egy szűrőegység vagy egy továbbfejlesztett tömítőanyag egyszerű cseréje több ezer óra üzemidőt növelhet.
Telepítési és karbantartási gyakorlatok, amelyek megakadályozzák az állásidőt
A helyes beszerelés éppolyan befolyásolja az élettartamot, mint az alkatrészek minősége. Az első lépés annak ellenőrzése, hogy a sűrített levegő megfelelően szárítva és szűrve van-e, mielőtt belépne a gépbe. A csővezetéket öblítéssel meg kell tisztítani, mielőtt bármilyen pneumatikus tartozékot csatlakoztatna. A csőből származó maradék törmelék az eltömődött hangtompítók és a letapadt orsók elsődleges oka. A tipikus ipari karbantartási gyakorlatnak megfelelően a levegőszűrő elemeket 4000 üzemóránként vagy hamarabb ellenőrizni kell, ha a nyomásesés a szűrőn észrevehetővé válik.
A pecsétkompatibilitás egy másik szempont, amelyet figyelmen kívül hagynak. A sűrített levegő hőmérséklete és az olajköd jelenléte miatt a gumitömítések megduzzadnak, összezsugorodnak vagy megrepedhetnek. Elengedhetetlen annak ellenőrzése, hogy a tömítés anyaga kompatibilis-e az üzemi hőmérséklet-tartományban. A CKT belső gyártási gyakorlata szerint a tömítéseket 100 százalékban házon belüli összeszerelési eljárással tesztelik, így jól látható, hogyan viselkednek a tömítések ellenőrzött gyártási körülmények között.
A rutinszerű karbantartásnak magában kell foglalnia a hengerpárnázás beállításának ellenőrzését, a kipufogó-hangtompítók tisztítását és annak ellenőrzését, hogy a mágneses kapcsolók nem változtatták-e el beszerelési helyzetüket. Sok gyárban a kapcsolási késleltetések egyszerű áthelyezése okozza a gép percenkénti egy vagy két ütemének elvesztését. A szappanoldattal vagy egy modern ultrahangos detektorral végzett akusztikus szivárgásellenőrzés azonosíthatja a csatlakozók szivárgását, amelyek a pneumatikus üzemekben a legnagyobb veszteséges energiaforrást jelentik.
Amikor a hengerek megbízhatósága kritikussá válik, a hengerek beszerelése és beállítása kerül előtérbe. A henger tengelye és a mozgó terhelés közötti eltérés a tervezett élettartam töredékére csökkentheti a tényleges élettartamot. Megértés a henger nem megfelelő beszerelésének rejtett költségei fontosabb, mint a legmagasabb árú henger kiválasztása.
GYIK
Hogyan válasszam ki a megfelelő pneumatikus automatizálási berendezést a gépemhez?
Kezdje a feladat meghatározásával: mozgatás, megfogás, préselés, emelés vagy válogatás. Határozza meg a rakomány tömegét, a lökethosszt, a szükséges sebességet, a rendelkezésre álló üzemi nyomást, a ciklus sebességét és a környezeti feltételeket. Ezen kritériumok alapján számítsa ki a szükséges furatot, válasszon megfelelő Cv-vel rendelkező mágnesszelepet, és válasszon egy F.R.L. a teljes áramlásra méretezett. Vákuumos kezeléshez válasszon olyan generátort, amely biztosítja a szükséges vákuumszintet és szívóáramot, majd illessze a csésze típusát az alkatrész felületéhez. Ezzel a szekvenciával az alkatrészek kiválasztása nem a preferenciák, hanem a mérhető gépi követelmények alapján történik.
Miért működik lassan és megbízhatatlanul a pneumatikus automatizálási berendezésem?
A legtöbb esetben az ok a nyomásesés és a nem megfelelő áramlás kombinációja. Egy alulméretezett F.R.L. vagy a részlegesen eltömődött szűrő a fő bűnös. A túl kicsi mágnesszelep korlátozza a hengerbe irányuló levegőáramlást, lelassítva a löket sebességét. A szivárgó szerelvények és a kopott tömítések szintén fokozatos nyomásveszteséget okoznak. Ellenőrizze a nyomást a henger bemeneténél, és hasonlítsa össze a szabályozó állomás nyomásával; 0,02-0,05 MPa-nál nagyobb esést érdemes megvizsgálni.
Milyen gyakran kell cserélni a pneumatikus alkatrészeket ipari környezetben?
A csereintervallumok a ciklusszámtól, az üzemi nyomástól, a levegő minőségétől és a terhelési viszonyoktól függenek. A nagy ciklusú gépekben a mágnesszelepeket gyakran 5 millió ciklus után ellenőrzik. A hengertömítések 3-5 millió folyamatos működési ciklus után is figyelmet igényelhetnek. A szűrőket általában 4000-8000 óránként kell cserélni, a szennyeződéstől függően. A legmegbízhatóbb megközelítés a ciklusszám nyomon követése és a kulcsfontosságú alkatrészek hasznos élettartamuk végén történő cseréje, nem pedig a teljes meghibásodás megvárása.
Mi a különbség az egyfokozatú és a többfokozatú vákuumgenerátorok között?
Az egyfokozatú generátorok kompaktak és mérsékelt vákuumot biztosítanak egyszerűen kialakított belső fúvókákkal. Általában kis alkatrészekhez használják a pick-and-place alkalmazásokban. A többfokozatú generátorok több soros vagy párhuzamos fúvókával rendelkeznek, amelyek nagyobb vákuumot és nagyobb szívóáramot eredményeznek alacsonyabb sűrítettlevegő-fogyasztás mellett. Ezek porózus anyagokhoz, hosszabb szívóvezetékekhez vagy olyan alkalmazásokhoz vannak előírva, ahol több csésze van egy csoportban.
Hogyan csökkenthetem a sűrített levegő fogyasztását egy pneumatikus rendszerben vágási teljesítmény nélkül?
Csökkentse az üzemi nyomást a legalacsonyabb elfogadható szintre, mivel a levegőfogyasztás arányos az abszolút nyomással. Válassza ki a minimális szükséges lökethosszúságú hengereket. Használjon többlépcsős kialakítású vákuumgenerátort, ahol nagy vákuumra van szükség. Szüntesse meg a szivárgásokat a csatlakozók és szerelvények karbantartásával. Ellenőrizze az F.R.L. a nyomáseséshez és a kenőanyag a felesleges olajáramláshoz. Sok esetben a szivárgások egyszerű kijavítása 20-30 százalékkal csökkentheti a levegőfogyasztást anélkül, hogy bármilyen folyamatparamétert megváltoztatnánk.