

Mitől elengedhetetlenek a speciális ipari hengerek a modern automatizálásban
A speciális ipari hengerek képezik a kortárs automatizálási rendszerek gerincét. Megfelelően illeszkedő henger nélkül – akár szabvány léghenger vagy egyedi tervezésű lineáris aktuátor – az automatizált gyártósorok nem tudják elérni a modern gyártás által megkövetelt ciklusidőket, pontosságot vagy terhelési kapacitást. A rövid válasz: a megfelelő henger közvetlenül meghatározza a teljesítményt, az ismételhetőséget és a rendszer teljes üzemidejét. A pneumatikus vagy elektromechanikus automatizálási cellában minden más alkatrész attól függ, hogy a henger a specifikáción belül, minden ciklusban, millió löketig teljesít.
Az ipari automatizálás drámai változáson ment keresztül az elmúlt két évtizedben. Ahol egy általános, kész levegőhenger egykor a legtöbb felszedési és rögzítési feladatot megoldotta, a mai rendszerekben speciális furatméretekre, lökethosszokra, szerelési konfigurációkra, üzemi nyomásokra és környezeti feltételekre tervezett hengerekre van szükség. Ha a henger furatátmérője akár 10%-kal is nem illeszkedik, az eléggé lecsökkentheti a kimenő erőt ahhoz, hogy időszakos hibákat okozzon, amelyek óránként több ezer dollárba kerülnek nem tervezett állásidőben.
Ez a cikk bemutatja, hogyan lehet speciális ipari hengereket kiválasztani, meghatározni és automatizálási rendszerekbe integrálni – különös figyelmet fordítva a valós alkalmazásokban legfontosabb mérnöki változókra.
Az automatizálási rendszerekben használt ipari hengerek fő típusai
Nem minden henger cserélhető fel. Az automatizálási mérnököknek meg kell érteniük az elsődleges hengercsaládok közötti funkcionális különbségeket, mielőtt egy új cella vagy utólagos beépítési projekt összetevőit meghatároznák.
Pneumatikus léghengerek
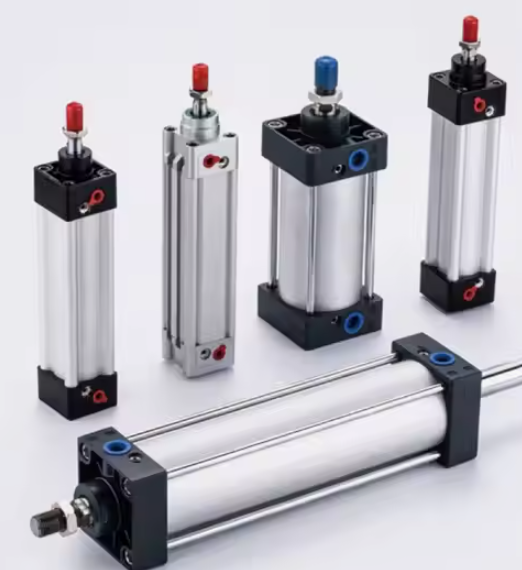
A léghenger továbbra is a legszélesebb körben alkalmazott működtető szerkezet az ipari automatizálásban világszerte. A sűrített levegő nyomását lineáris mechanikai erővé alakítja, így ideális olyan nagy ciklusú alkalmazásokhoz, ahol a löketenkénti költségnek minimálisnak kell maradnia. A normál üzemi nyomások között futnak 0,4 MPa és 1,0 MPa (körülbelül 58-145 psi) , amely közvetlenül a furat átmérőjéhez igazodó erőkifejtést biztosít. Egy 63 mm-es furatú, 0,6 MPa nyomáson működő levegőhenger nagyjából 1870 N elméleti tolóerőt hoz létre – ez elegendő a részrögzítési, kilökési és indexelési feladatok széles skálájához.
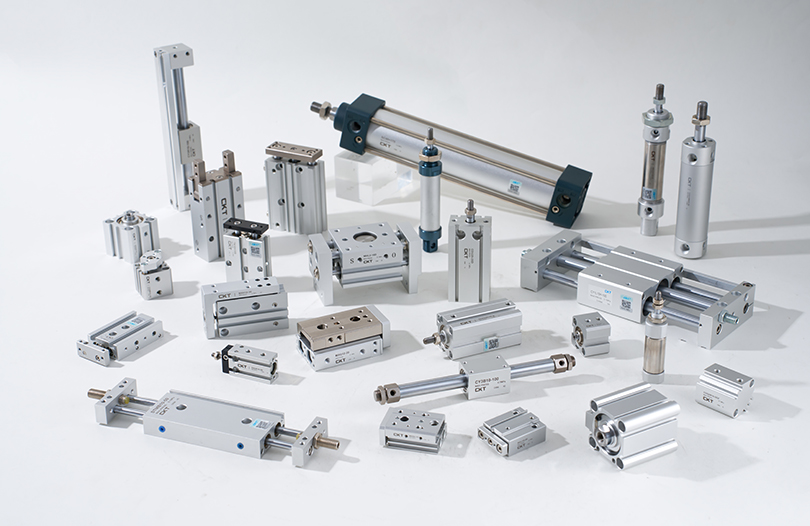
A modern speciális léghengerek messze túlmutatnak az alapvető kettős működésű kialakításon. A mérnökök most olyan változatokat határoznak meg, mint például:
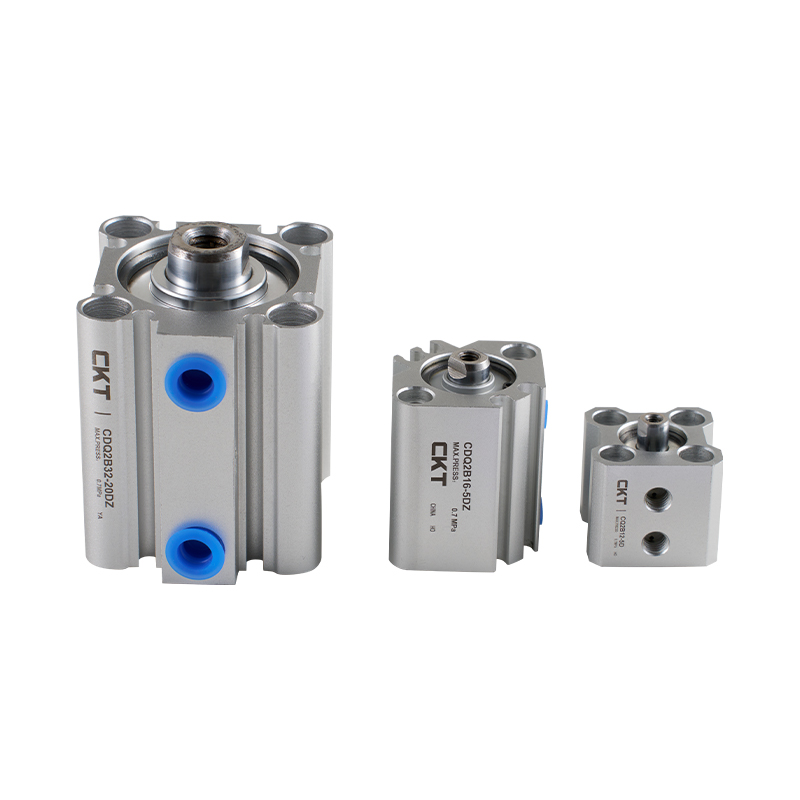
- Kompakt/rövid löketű léghengerek — zárt szerelőcellákban használják, ahol a beépítési burkolat teljes hossza 100 mm-nél kisebb
- Rúd nélküli léghengerek — 1000 mm-t meghaladó löketeknél, ahol a szabványos dugattyúrúd elfogadhatatlan hajlítónyomatékot hoz létre
- Vezetett léghengerek — ikerrudas vagy profilvezérelt változatok, amelyek ellenállnak az 500 N·m-ig terjedő tengelyen kívüli terhelésnek anélkül, hogy külső vezetősínek kellenek
- Tandem léghengerek - két henger sorba rakva, ugyanazon a furaton, hatékonyan megkétszerezve a kimenő erőt anélkül, hogy a lábnyom átmérőjét növelné
- Tisztatéri légpalackok – rozsdamentes acél hordó, PTFE tömítések és gázmentes bevonatok ISO 5. osztályú vagy jobb környezetekhez a félvezető- és gyógyszeripari automatizálásban
Hidraulikus hengerek nagy terhelésű automatizáláshoz
Ahol egy léghenger 30 kN körüli gyakorlati erőértéknél emelkedik ki standard furatméreteknél, ott a hidraulikus hengerek több száz kilonewtonra bővítik a tartományt. A fémbélyegzés, a kovácsoló átviteli vonalak és a nehéz alkatrész-összeszerelő prések automatizálási rendszerei 140-350 bar nyomáson működő hidraulikus lineáris működtetőkön alapulnak. A kompromisszum a rendszer összetettsége: a hidraulikus tápegységek, a szűrőbetétek, a hőcserélők és a szivárgásgátló infrastruktúra növeli a tőkeköltséget és a karbantartási terheket, amelyeket a pneumatikus rendszerek teljesen elkerülnek.
Elektromos rúdhengerek
Az elektromos rudak működtetői – lényegében egy golyóscsavart vagy bolygóhengeres csavart meghajtó szervomotorok a hengerburokban – jelentős piaci részesedést szereztek a precíz helyzet-visszacsatolást igénylő pneumatikus levegőhengeres alkalmazásokból. Kínálnak ±0,01 mm vagy jobb pozicionálási ismételhetőség , programozható erőkorlátozás, és az energiafogyasztás nagyjából 70%-kal alacsonyabb, mint az egyenértékű pneumatikus áramkör, ha a munkaciklust figyelembe vesszük. Korlátozásuk a csúcserősűrűség: egyenértékű méret mellett egy elektromos rúdhenger még mindig három-ötször többe kerül, mint egy azonos furatú pneumatikus levegőhenger, így a gazdasági indokoltság erősen függ a ciklusszámtól és a pontossági követelményektől.
A megfelelő henger mérete és kiválasztása automatizálási rendszeréhez
A henger kiválasztása mérnöki számítás, nem katalógus keresés. A tévedés a tömítés idő előtti meghibásodásához, a rúd kihajlásához vagy elégtelen erőhöz vezet – mindez nem tervezett leállásként nyilvánul meg, amely jóval meghaladja a megfelelően meghatározott alkatrész költségét.
Erőszámítás biztonsági tényezővel
Minden léghenger vagy hidraulikus henger méretezési gyakorlatának kiindulópontja az alkalmazás helyén szükséges munkaerő. Ennek az értéknek tartalmaznia kell:
- A mozgás irányával ellentétes statikus hasznos tehersúly
- A terhelésnek a célsebességre való felgyorsításához szükséges dinamikus erő a rendelkezésre álló löketidőn belül
- Súrlódási erők a vezetőkből, tömítésekből és bármilyen külső mechanizmusból
- Feldolgozási erők (szorítás, préselés, vágás) a löket végén
Általános gyakorlat érvényes a biztonsági tényező 1,5-2,0 a számított elméleti furat-nyomás erő szorzata felett. Ez a ráhagyás elnyeli a betáplálási nyomás ingadozásait (a tipikus sűrített levegős rendszerek ±10%-kal változnak az alapjeltől), a tömítés élettartama alatti kopását és a gyártási folyamatokban rejlő terhelésváltozásokat.
Például: ha egy szorítóalkalmazás 800 N erőt igényel a munkadarabon, és a levegőellátás 0,6 MPa, a minimális furatátmérő körülbelül 42 mm-re számít 100%-os hatásfok mellett. Az 1,6-szoros biztonsági tényező alkalmazása 50 mm-re vagy 63 mm-re tolja a kiválasztott furatot a rendelkezésre álló szabványos méretektől függően – így a henger megfelelő erőt biztosít akkor is, ha a tápnyomás 0,5 MPa-ra csökken a rendszer csúcsigénye idején.
A lökethossz és a rúd kihajlási elemzése
A lökethossz közvetlenül befolyásolja a dugattyúrúd nyomó terhelés alatti kihajlási hajlamát. Minden olyan léghengernél vagy pneumatikus működtetőnél, amelynek löketje meghaladja a rúdátmérő körülbelül 10-szeresét, kötelező az Euler-oszlop kihajlási ellenőrzése. A kritikus kihajlási terhelés a rúd átmérőjétől, a lökethossztól, az anyagtól (jellemzően szénacél vagy rozsdamentes acél) és a rögzítési konfigurációtól függ – fixen rögzített, rögzített mentes vagy csapszeges végfeltételek mindegyike eltérő effektív oszlophosszt ad.
Egy 20 mm átmérőjű, 600 mm-es löketű acélrúd fix-mentes szerelési állapotban kritikus kihajlási terhelése kb. 2850 N — amely a henger által kifejteni képes erő alatt lehet. Ilyen esetekben a nagyobb rúdátmérő (25 mm vagy 32 mm) megadása vagy a vezetett hengerre váltás oldalirányú támasztást biztosít, amely megakadályozza a kihajlást anélkül, hogy a mérnöknek csökkentenie kellene az üzemi nyomást.
Ciklusidő és párnázási követelmények
A nagy sebességű automatizálási cellák – különösen azok, amelyek percenként 60 vagy több ciklussal működnek – jelentős löketvégi ütközési terhelést jelentenek a hengeralkatrészekre, a szelepekre és a szerszámokra. Ennél a sebességnél egy 100 mm-es löketű, szabályozatlan léghengerben közvetlenül a véghelyzet előtt 1,5 m/s-ot meghaladó dugattyúsebesség alakulhat ki. A végsapka által minden löketnél elnyelt kinetikus energiát belső párnákon, külső lengéscsillapítókon vagy a kipufogónyíláson lévő áramlásszabályozó szelepeken keresztül kell kezelni.
A legtöbb speciális, 40 mm-es furat feletti ipari léghenger alapkivitelben mindkét véghelyzetben állítható tűszelepes párnákkal rendelkezik. Ezek lehetővé teszik a lassulási távolság terepi beállítását jellemzően 5 mm és 30 mm között. A nagy sebességű középlöketet és a precízen szabályozott lassítást egyaránt igénylő alkalmazásokhoz az állítható csillapítású külső hidraulikus lengéscsillapítók finomabb vezérlést biztosítanak, mint a pneumatikus párnák.
| Furat átmérő (mm) | Elméleti erő 0,6 MPa-nál (N) | Tipikus alkalmazás az automatizálásban | Maximális ajánlott löket (mm) |
|---|---|---|---|
| 20 | 188 | Kis alkatrészek kilökése, érzékelő működtető | 200 |
| 32 | 483 | Pick-and-place, könnyű befogás | 400 |
| 50 | 1,178 | Összeszerelés préselés, kapuműködtetés | 600 |
| 80 | 3,016 | Munkadarab befogás, átemelés | 800 |
| 125 | 7,363 | Nehéz szerelvény befogás, préselőtolás | 1200 |
Speciális hengertervek igényes automatizálási környezetekhez
A szabványos katalógus-levegőhengerek kezelik a legtöbb jóindulatú gyári padlóalkalmazást. Az ipari automatizálás jelentős része azonban olyan környezetben működik, amely heteken belül tönkreteszi a szabványos alkatrészeket, kivéve, ha a henger kialakítása kifejezetten ezeket a feltételeket veszi figyelembe.
Korrózióálló hengerek lemosáshoz és vegyi környezethez
Az élelmiszer-feldolgozás, az italpalackozás és a gyógyszercsomagolás automatizálása gyakori mosási ciklusokat hajt végre nagynyomású vízzel, gőzzel és maró hatású tisztítószerekkel. A szabványos alumíniumhengeres léghengerek ilyen körülmények között gyorsan korrodálódnak. A rozsdamentes acél (jellemzően 304 vagy 316L minőségű) hordó- és rúdszerkezet, az FDA-kompatibilis EPDM vagy PTFE tömítésekkel kombinálva, hetekről évekre meghosszabbítja a szervizintervallumokat. A rozsdamentes mosás-besorolású levegőhenger költségprémiuma egy szabványos alumínium egységhez képest általában 40-80% — a leállási költségek töredéke egyetlen korrodált henger meghibásodásából a gyártás során.
A vegyi feldolgozás automatizálása még zordabb körülményeket is kínál: savakat, oldószereket és magas páratartalmú környezeteket kondenzvízzel. A hengerek között megtalálható a kemény eloxált alumínium PTFE-bevonatú furatokkal, a polifenilén-szulfid (PPS) kompozit testek vagy a teljesen fluorpolimer bevonatú változatok. A tömítések kompatibilitását ellenőrizni kell az adott vegyi expozícióval szemben – az olajos környezetben jól teljesítő NBR tömítések aromás oldószerekben gyorsan lebomlanak, míg az EPDM tömítések kiválóak gőzben és forró vízben, de megduzzadnak kőolaj alapú folyadékokban.
Magas hőmérsékletű hengerek kemencékhez és hegesztőcellákhoz
Az ipari sütőkben, a festékkeményítő rendszerekben és a robothegesztő cellákban az automatizálás 120°C és 200°C feletti hőmérsékletnek teszi ki a hengereket. A szabványos Buna-N (NBR) tömítések körülbelül 100°C-on kezdenek lebomlani dinamikus körülmények között, ami több száz órán belül szivárgáshoz és a tartóerő elvesztéséhez vezet. A magas hőmérsékletű speciális hengerek szilikon vagy Viton (FKM) tömítéseket használnak 150°C-tól 200°C-ig folyamatos üzemelés , valamint olyan magas hőmérsékletű kenőanyagokat, amelyek nem karbonizálódnak és nem vándorolnak ki a tömítés hornyaiból.
A hegesztési környezetben a levegőhenger dugattyúrúdja fröccsenő ütéseknek és az ívvillanásból származó UV-sugárzásnak is ki van téve. A kemény krómozott vagy kerámia bevonatú rudak sokkal jobban ellenállnak a fröccsenésnek és a felületi lyukasztásnak, mint a hagyományos polírozott acél, így közvetlenül csökkenti a tömítés kopását, amelyet a rúd felületi szennyeződése okoz az ablaktörlő tömítési zónájába kerülve.
Hengerek robbanásveszélyes légköri (ATEX/IECEx) alkalmazásokhoz
A gabonakezelés, a festékszóró fülkék, a vegyszerkeverés, valamint az olaj- és gázfeldolgozás automatizálási rendszerei a potenciálisan robbanásveszélyesnek minősített területeken működnek (ATEX 1. vagy 2. zóna, vagy NEC 1. osztály/2. osztály). A pneumatikus levegőhengerek eleve biztonságosabbak ezekben a zónákban, mint az elektromos működtetők, mivel a sűrített levegő nem tartalmaz gyújtási energiát. A henger kialakításának azonban továbbra is meg kell akadályoznia a statikus töltés felhalmozódását a nem vezető alkatrészeken, és nem kelthet szikraképes fém-fém ütközést a löket végén. Az ATEX besorolású hengerek vezetőképes polimer alkatrészeket, földelést és puha párnázott végütközőket használnak, hogy megfeleljenek a zónakövetelményeknek anélkül, hogy külső robbanásbiztos burkolatokra támaszkodnának.
Miniatűr hengerek a precíziós összeszerelés automatizálásához
Az elektronikai összeszereléshez, az orvosi eszközök gyártásához, valamint az óra- vagy műszergyártáshoz olyan léghengerekre van szükség, amelyek furatmérete 4 mm és 16 mm között van, lökethossza akár 1 mm, és a pozíció ismételhetősége 0,05 mm alatti. A miniatűr pneumatikus hengerek ebben a léptékben szembesülnek a gyártási tűrésekkel, amelyek az alkatrészméretek nagyobb százalékát képviselik – a 0,02 mm-es tömítési horony tűrése egy 6 mm-es furatú hengeren sokkal szigorúbb megmunkálási vezérlést igényel, mint ugyanez a tűrés egy 63 mm-es furatú egységen. A vezető miniatűr hengeres platformok meghaladják a ciklus élettartamát 30 millió ütés teljes névleges nyomáson átlapolt furatok, alacsony súrlódású PTFE kompozit tömítések és precíziósan köszörült rozsdamentes rudak révén.
Ipari hengerek integrálása automatizálási vezérlőrendszerekkel
A henger addig nem termel értéket, amíg nem integrálják az automatizálási rendszer vezérlési architektúrájába. A hengermechanika és a PLC-logika közötti interfész az, ahol sok látszólag jól meghatározott henger alulteljesít a gyakorlatban.
Pozícióérzékelés és visszajelzés
A modern léghenger-konstrukciók integrált érzékelősíneket tartalmaznak – T-hornyok vagy C-hornyok, amelyek a hordóba vannak bedolgozva –, amelyek mágneses reed-kapcsolókat, szilárdtest Hall-effektus-érzékelőket vagy analóg magnetostrikciós lineáris helyzetérzékelőket fogadnak be. A Reed kapcsolók egyszerű nyitott/zárt kimenetet biztosítanak meghatározott véghelyzetekben, és érzékelőnként 10 dollár alatt vannak. A Hall-effektus érzékelők hosszabb kapcsolási élettartamot kínálnak (több mint 100 millió művelet, szemben a körülbelül 10 millió reed-kapcsolóval), jobb rezgésállóságot és gyorsabb válaszidőt biztosítanak a 0,5 ms-os tartományban.
A bináris löketvégi jelek helyett folyamatos helyzetadatokat igénylő alkalmazásokhoz – például arányos szorító vagy változtatható löketű szerelvényprések – a hengercsőbe ágyazott analóg magnetostrikciós érzékelők biztosítják abszolút lineáris pozíció 0,1 mm felbontással a teljes löketen át. Ez kiküszöböli a külső lineáris kódolókat, csökkenti a huzalozás bonyolultságát, és lehetővé teszi a PLC számára, hogy diagnosztikai eszközként valós időben figyelje a rúd sebességét.
Szelep kiválasztása és válaszidő
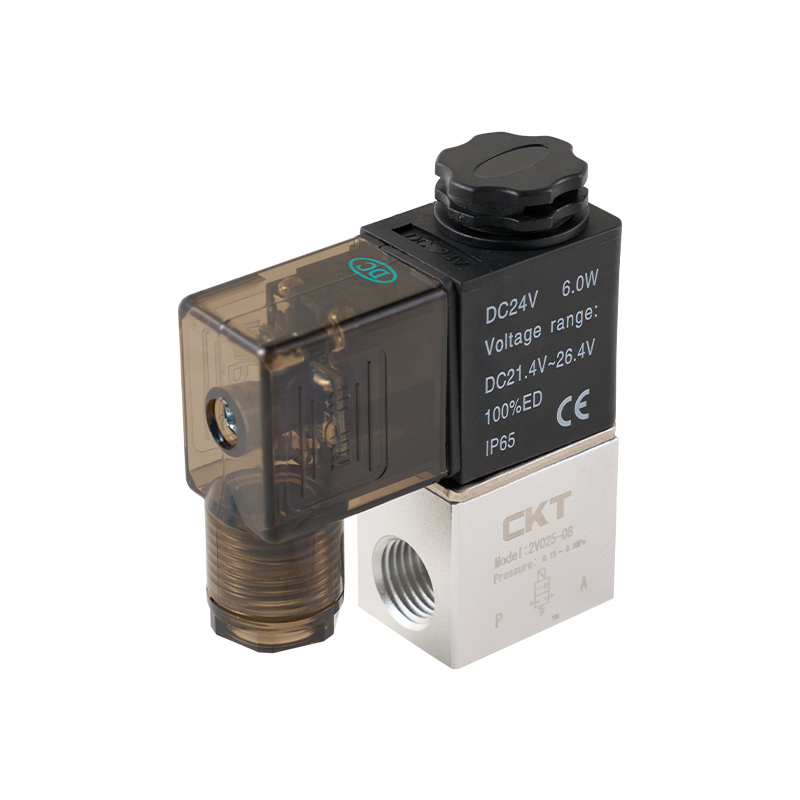
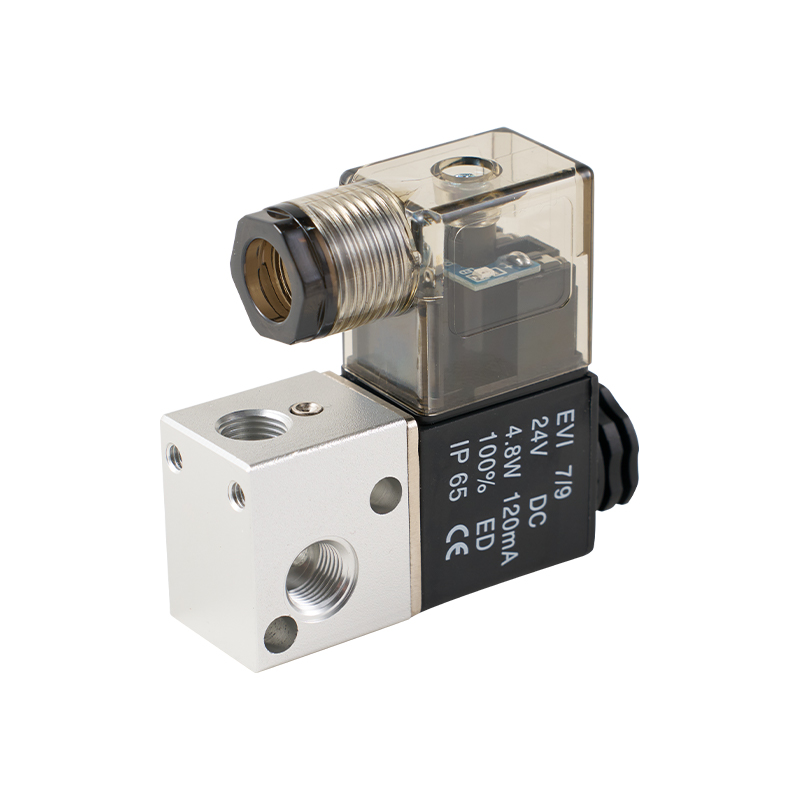
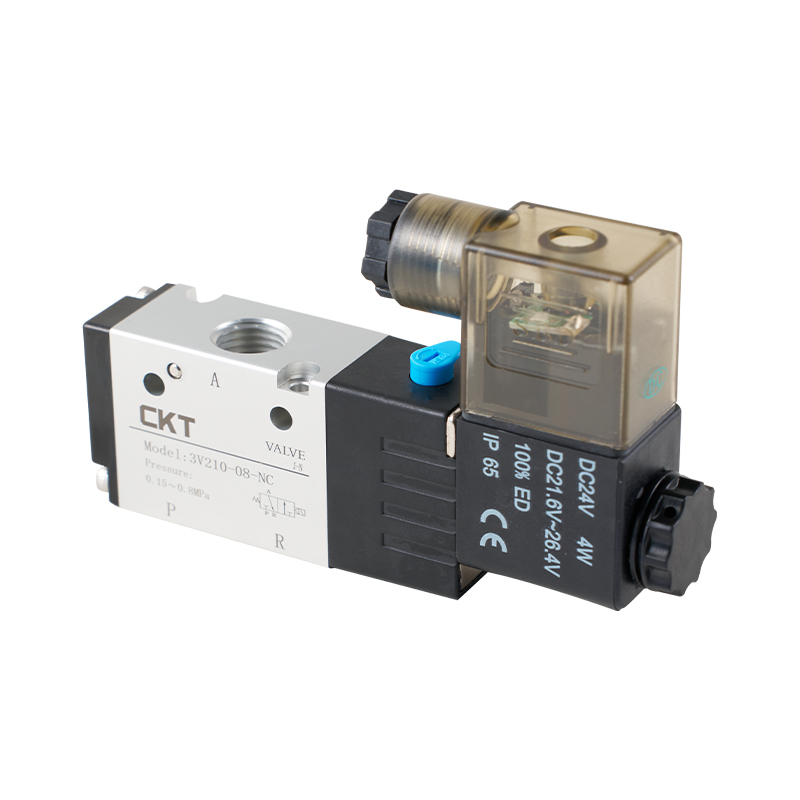
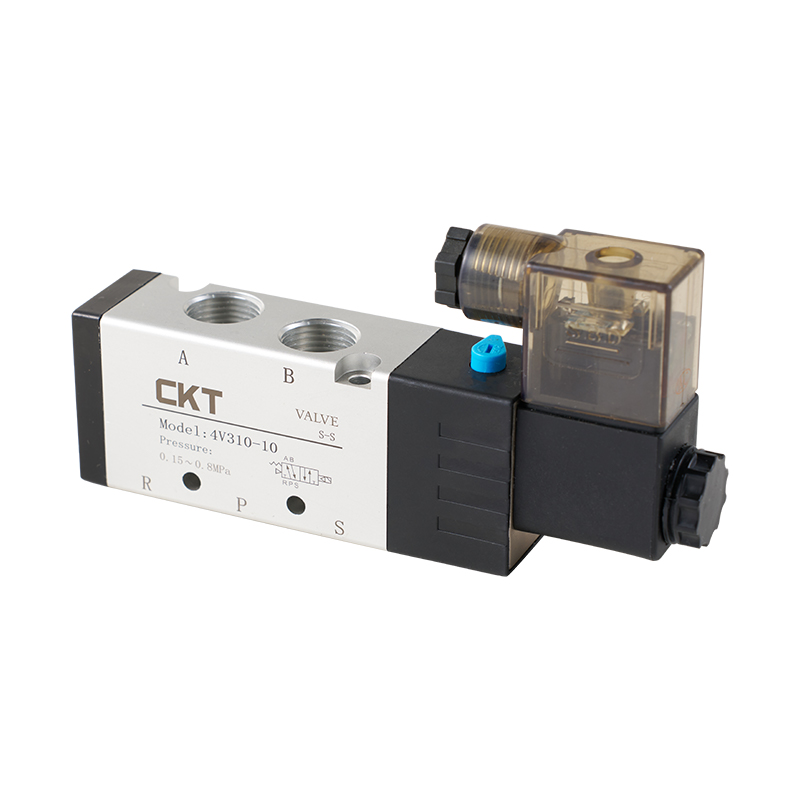
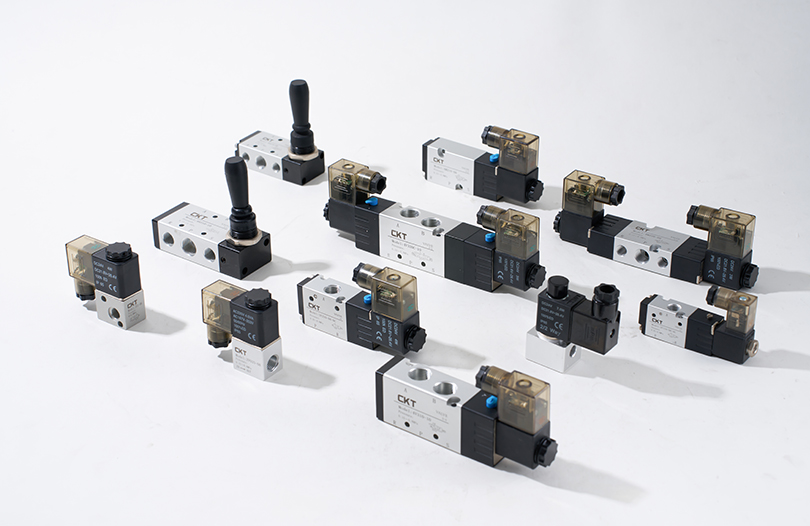
Az egyes levegőhengereket meghajtó mágnesszelep határozza meg, hogy a henger milyen gyorsan reagál a PLC parancsaira. A szelep válaszideje – a tekercs bekapcsolása és a nyílás teljes kinyílása közötti intervallum – 5 ms alatti nagysebességű, közvetlen működésű billenőszelepeknél, 30–60 ms-ig terjed normál orsószelepeknél 24 VDC-n. Egy 60 ciklus/perc alkalmazásnál 200 ms teljes ciklusidővel egy 50 ms-os szelep 25%-kal növeli a pneumatikus működtetési időt, és lehetetlenné teheti a ciklusidő cél elérését.
A szelep áramlási sebességének (Cv-értéknek) meg kell egyeznie a henger térfogatával és a szükséges löketidővel. Az alulméretezett szelepek nyomáskülönbséget hoznak létre a szelepen a nagy sebességű löketek során, hatékonyan csökkentve a léghenger dugattyúja által észlelt üzemi nyomást a löket közepén még akkor is, ha a szelep bemeneténél megfelelő a tápnyomás. A ökölszabály az, hogy olyan szelep Cv értéket válasszunk, amely a szelepen keresztüli nyomásesést kisebbre korlátozza a tápnyomás 10%-a maximális áramlási igény esetén.
Terepi busz és IO-Link integráció
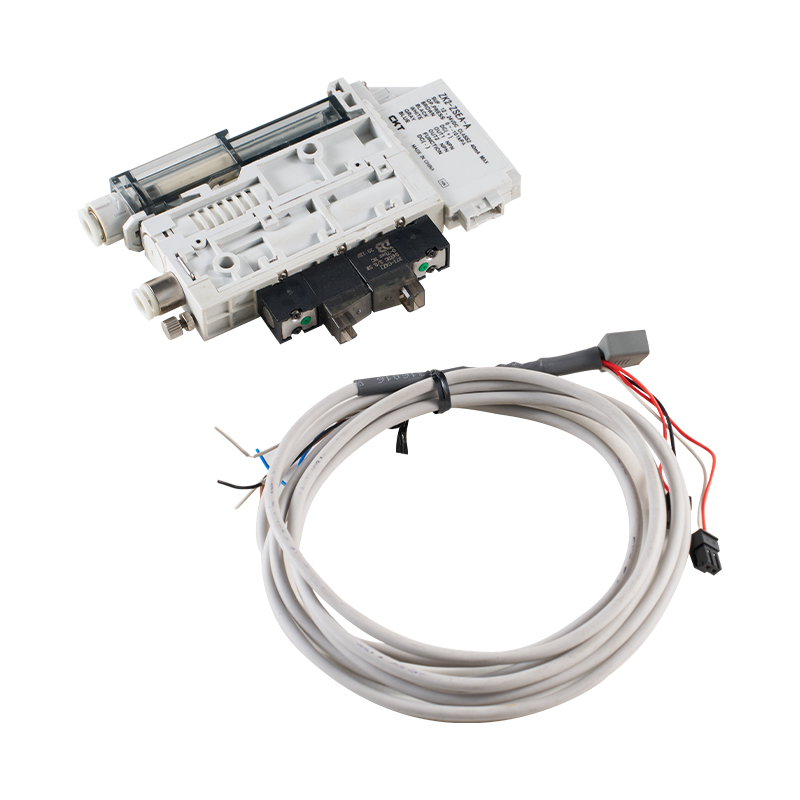
Az Ipar 4.0 automatizálási architektúrák egyre inkább hengerszintű diagnosztikát igényelnek, amely az üzem SCADA vagy MES rendszerén keresztül érhető el. Az IO-Link-kompatibilis szelep-elosztó szerelvények lehetővé teszik az egyes hengerek helyzetérzékelő adatainak, a löketszámnak, a párnanyomásnak és a ciklusidő eltérésének továbbítását a PLC-hez szabványos ipari Etherneten (PROFINET, EtherNet/IP, EtherCAT) anélkül, hogy külön I/O-kábelezést kellene hozzáadni. Egy IO-Link főcsomópont legfeljebb nyolc hengeres állomás egyetlen kábelen keresztül, drámaian csökkentve a panel huzalozásának bonyolultságát a 20 vagy több hengeres sűrű automatizálási cellákban.
Ez a kapcsolat lehetővé teszi a prediktív karbantartást: ha egy adott levegőhengernek 15%-kal tovább tart a löketének befejezése – ez az időbélyegzett érzékelőélek összehasonlításával észlelhető minta –, a rendszer megjelölheti a hengert ellenőrzésre, mielőtt az gyártási hibát okozna. Az autókarosszéria-műhelyek automatizálásával kapcsolatos tanulmányok kimutatták, hogy a hengerszintű diagnosztikát alkalmazó prediktív karbantartási programok csökkentik a nem tervezett pneumatikus állásidőt 35% és 55% között a fix intervallumú cseretervekhez képest.
A kulcsfontosságú iparágak növelik a speciális ipari hengerek iránti keresletet
Annak megértése, hogy mely iparágak fogyasztják a legtöbb speciális hengert, segít tisztázni azokat a tervezési prioritásokat, amelyekkel a gyártóknak és a rendszerintegrátoroknak foglalkozniuk kell.
Gépjárműgyártás
Egyetlen autókarosszéria-műhely 800 és 2500 közötti egyéni pneumatikus és hidraulikus hengert tartalmaz hegesztő-, kezelő- és összeszerelő állomásokon. A ciklus sebessége általában eléri a 240-480 löketet óránként állomásonként, ami azt jelenti, hogy egy nagy térfogatú vezetéken egyetlen léghenger gyűlik össze. több mint 4 millió agyvérzés évente . A hengerek specifikációi kiemelik a tömítés élettartamát, a párnák tartósságát és a szerelési szerkezet eltávolítása nélkül történő egyszerű cserét.
Csomagolás és logisztikai automatizálás
A nagy sebességű tok felállítási, kartonlezáró és válogató rendszerek olyan sebességgel működnek, amely 100 ms alatti hengerlöketet igényel. A mágneses csatolású vagy mechanikus szalagcsatlakozású rúd nélküli léghengereket gyakran használják hosszú (500 mm-től 2000 mm-ig terjedő) vízszintes átvitelekhez, ahol a hagyományos rúd elfogadhatatlanul konzolozna. A csomagolásautomatizálás napi három műszakban is működik, évente 350 napon keresztül, így a meghibásodások közötti átlagos idő (MTBF) elsődleges specifikációs kritérium, nem pedig másodlagos probléma.
Félvezető és elektronikai összeállítás
Az ostyakezelő robotok, a szerszámos ragasztógépek és a nyomtatott áramköri lapokat összeszerelő berendezések miniatűr léghengereket és elektromos rúdműködtetőket használnak, amelyek szubmikronos tisztasági szabványokat követelnek meg. Az ilyen környezetben lévő hengerek nem termelhetnek részecskéket, ellenállniuk kell az érzékeny anyagokat szennyező gázkibocsátásnak, és meg kell őrizniük a pozíció pontosságát több milliárd cikluson keresztül. Az évente több mint 100 milliárd dollár értékű félvezető berendezések globális piaca az ultra-tiszta, nagy pontosságú pneumatikus működtető technológia folyamatos fejlesztését ösztönzi.
Élelmiszer- és italfeldolgozás
Az élelmiszerüzemekben a töltősoroknak, az adagológépeknek és a csomagolócelláknak biztonságosan kell működniük a termékkel érintkező felületekkel. Az ezekben az alkalmazásokban használt levegőhengerekhez az USDA által elfogadott kenőanyagokra (H1-minőségű élelmiszer-biztonságos olajokra), az FDA-kompatibilis tömítőanyagokra és a sima külső felületekre van szükség, amelyekben nincsenek baktériumok megtelepedése. Az IP69K behatolásvédelmi szabványoknak megfelelő rozsdamentes acél változatok ellenállnak a nagynyomású gőztisztításnak 80°C-on, anélkül, hogy a tömítés romlana vagy víz jutna be a henger furatába.
A legjobb karbantartási gyakorlatok a henger élettartamának maximalizálására
Még a legjobb minőségű speciális ipari hengerek is idő előtt lebomlanak, ha a karbantartási alapelveket figyelmen kívül hagyják. Az alábbi, következetesen alkalmazott gyakorlatok az átlagos szervizintervallumokat a gyártó névleges ciklusidejére kiterjesztik, nem pedig annak töredékére.
- Fenntartja a sűrített levegő minőségét az ISO 8573-1 Class 3-nak vagy jobbnak általános ipari léghengeres alkalmazásokhoz. A szennyezett levegő, amely vizet, kompresszorolajat és részecskéket szállít, a tömítés leromlásának és a furat repedéseinek fő oka. Az automatikus kondenzvíz-leeresztővel ellátott szűrő-szabályozó-kenő (FRL) szerelvény nem alku tárgya.
- Kenje meg megfelelően – vagy egyáltalán ne. Sok modern, PTFE kompozit tömítéssel ellátott léghenger külső kenés nélkül (olajmentesen) működik. Ha olajat juttat egy olajmentes hengerbe, a PTFE tömítések megduzzadhatnak, ami idő előtti meghibásodást okozhat. Üzembe helyezés előtt mindig ellenőrizze a kenési követelményeket az adott hengertömítés specifikációi alapján.
- Ellenőrizze a rúd felületének állapotát ütemezett időközönként. A dugattyúrúdon lévő lyukak, horzsolások vagy bevonat sérülései felgyorsítják az ablaktörlő tömítésének kopását, és lehetővé teszik a szennyeződések bejutását a furatba. Az egy törlőlökethosszon belül az érintkezési felület több mint 5%-át lefedő felületi hibákat mutató rudakat ki kell cserélni, nem pedig polírozni.
- Minden hengercsere vagy rögzítéscsere után ellenőrizze a párna beállítását. A rosszul beállított párna, amely lehetővé teszi, hogy a dugattyú teljes fordulatszámon nekiütődjön a végsapkának, az üzemi erő többszörösét hoz létre csúcserőket, amelyek egyszerre károsítják a hengert, a csatlakoztatott szerszámokat és a gép szerkezetét.
- Ahol lehetséges, a pálya löketét számítja PLC ciklusszámlálókon keresztül, és hasonlítsa össze a gyártó által megadott tömítési élettartam-specifikációkkal. A tömítéskészlet proaktív cseréje a névleges ciklusélettartam 80%-ánál hozzávetőleg 30–150 dollárba kerül alkatrészenként és egy óra munkaidőbe – szemben a nem tervezett leállások 500–5000 dollárral, amikor a henger gyártása meghibásodik.
- Szüntesse meg az oldalirányú terhelést a rúd típusú hengereken. Még a henger tengelye és a terhelés haladási iránya közötti 5°-os eltérés is folyamatos oldalterhelést okoz a rúdperselyen és a tömítésen, ami a dokumentált esettanulmányok szerint 40-70%-kal csökkenti az élettartamot. A lebegő rúdcsatlakozók vagy önbeálló rögzítők kiegyenlítik a szerelvény kisebb eltolódását anélkül, hogy a teljes hengerrögzítés precíziós átállítását igényelné.
Pneumatikus, hidraulikus és elektromos hengerek összehasonlítása az automatizálási döntésekhez
Egyetlen aktuátortechnológia sem nyer minden automatizálási forgatókönyvet. A pneumatikus levegőhenger, a hidraulikus henger vagy az elektromos rúdműködtető között a döntést az egyes alkalmazási tengelyek specifikus teljesítménye, költsége és működési követelményei alapján kell meghozni.
| Kritérium | Pneumatikus léghenger | Hidraulikus henger | Elektromos rúd működtető |
|---|---|---|---|
| Erőtartomány (standard) | ~30 kN-ig | 500 kN-ig | ~50 kN-ig |
| Pozíció pontosság | ±0,5–2 mm (végütköző) | ±0,1–1 mm (szervoszelep) | ±0,01–0,05 mm |
| Kezdeti költség (relatív) | Alacsony | Közepes – Magas | Magas |
| Energiahatékonyság | Alacsony (25–35% overall) | Közepes (60-75%) | Magas (85–95%) |
| Max ciklussebesség | Nagyon magas (300 CPM lehetséges) | Közepes (az olajáramlás korlátozza) | Magas (servo-dependent) |
| Tisztaság | Magas (dry air options) | Alacsony (oil leak risk) | Nagyon magas |
| Veszélyes terület alkalmassága | Kiváló (ATEX változatok) | Jó (szikramentes folyadék) | Ex-kategóriás motort igényel |
A fenti adatok konzisztens mintát mutatnak be: a léghenger a költségek, a sebesség és a környezetbarát alkalmasság tekintetében nyer a legtöbb olyan automatizálási feladatnál, amely nem igényel extrém erőt vagy ±0,5 mm-nél nagyobb pontosságot. A hidraulikus hengerek továbbra is az egyetlen praktikus választás a nagy erejű lassított alkalmazásokhoz. Az elektromos aktuátorok költségprémiumukat elsősorban olyan alkalmazásokban indokolják, ahol a programozható köztes pozicionálás, erőkorlátozás vagy energiafogyasztás naplózása mérhető termelési értéket teremt.
Az ipari hengerek jövőjét alakító trendek az automatizálásban
A henger, mint alkatrészosztály jelentős fejlődésen ment keresztül az elmúlt évtizedben, és folyamatosan fejlődik az automatizálási rendszer követelményeinek megfelelően, amelyek öt évvel ezelőtt még niche-specifikációk voltak, de ma már a beszerzési kritériumok közé tartoznak.
Energia-visszanyerés pneumatikus rendszerekben
A sűrített levegő drága: 1 Nm³ levegő előállítása 0,7 MPa nyomáson általában 0,02–0,04 dollárba kerül a kompresszor hatásfokától és a helyi villamosenergia-áraktól függően. Egy 500 léghengerből álló gyártóüzem átlagos ütemben forog, évente 50 000–200 000 dollárt költhet csak sűrített levegőre. A nyomásfokozó áramkörök, a zárt hurkú levegővisszanyerő rendszerek és az energiahatékony, csökkentett holttérfogatú hengerek kialakítása egyre gyakrabban kerül előírásra az új automatizálási projektekben, ahogy a fenntarthatósági kötelezettségek szigorodnak. Egyes fejlett pneumatikus hajtások a visszatérő löketből visszanyerik a távozó levegőt, hogy részlegesen nyomás alá helyezzék az előremenő löketet, így akár a nettó levegőfogyasztást is csökkentik. 30% .
Additív gyártás egyedi hengergeometriákhoz
A fémadalékok gyártása (lézerporágy-fúzió, irányított energialerakódás) megnyitotta a kaput olyan léghenger- és működtetőszerkezet-konstrukciók előtt, amelyek belső geometriája nem érhető el hagyományos megmunkálással. A hengertesten belüli integrált elosztócső, a magas hőmérsékletű alkalmazásokhoz megfelelő hűtőcsatornák, valamint a topológiára optimalizált szerkezeti részek, amelyek 20–40%-kal csökkentik a súlyt anélkül, hogy csökkentenék a szilárdságot, a prototípus szakaszból a sorozatgyártásba kerülnek a speciális automatizálási alkalmazásokhoz. A teljesen egyedi hengertestek átfutási ideje 12–16 hétről (hagyományos egyedi megmunkálás) 3–5 hétre csökken az adalékanyaggal gyártott változatok esetében.
Puha robotika és megfelelő pneumatikus működtetők
A kényes, szabálytalan vagy változó geometriájú munkadarabokat érintő automatizálási feladatoknál – frisstermékek kezelése, textilkezelés, törékeny elektronikai összeszerelés – a hagyományos merev léghengereket elasztomer anyagokból készült puha pneumatikus hajtóművek egészítik ki. Ezek a csőmembrán típusú vagy szálerősítésű aktuátorok kis nyomáson (0,1 MPa alatt) megfogó vagy hajlító mozgásokat produkálnak, és a belső megfelelőség megakadályozza a munkadarab sérülését. Új határt jelentenek a pneumatikus működtetésben, amellyel a szabványos hengerkatalógusok még nem foglalkoznak teljesen, de ez egyre inkább megjelenik a következő generációs automatizálási rendszerek követelménydokumentumában.
Beágyazott állapotfigyelés hengerszinten
A MEMS szenzortechnológia, az IO-Link kommunikációs protokollok és az élszámítástechnika konvergenciája levegőhenger-szerelvényeket állít elő beépített nyomásátalakítókkal, hőmérséklet-érzékelőkkel és rezgésfigyelőkkel, amelyek valós idejű egészségügyi adatokat jelentenek az üzemi vezérlőrendszereknek. Ahelyett, hogy kizárólag a löketvégi helyzetérzékelőkre támaszkodnának, ezek az intelligens hengerek figyelik a belső furatnyomás-profilokat, észlelik a rendellenes párnázási viselkedést, és ciklusszámlálási adatokat gyűjtenek a nem felejtő memóriában, amely a teljesítményciklus során is megmarad. A henger hatékonyan dokumentálja saját szerviztörténetét – ezt a képességet a magas üzemidőt biztosító létesítményekben dolgozó karbantartó csapatok most inkább kiválasztási kritériumnak tekintik, mint prémium opciónak.