

Milyen egy Léghenger Valójában egy gyártósoron működik
A levegőhenger a sűrített levegő nyomását lineáris mechanikai erővé alakítja, és a rövid válasz, aki választ, a következő: A furat mérete határozza meg az erőkifejtést, a lökethossz határozza meg a megtett távolságot, a rúd kialakítása pedig az oldalsó terhelések teherbíró képességét . Egy szabványos pneumatikus működtetőhenger, amely 6 bar (87 psi) műhelylevegővel működik, 32 mm-es furattal, nagyjából 482 newton erőt fejt ki a tolólöketre, ami elegendő a legtöbb befogási, emelési és préselési feladat elvégzéséhez, amelyek a csomagoló- és összeszerelő berendezéseken találhatók. Ha egy folyamatnak nagyobb erőre van szüksége a furatméret növelése nélkül, az egyetlen praktikus út a vezetéknyomás növelése (a henger névleges határértékein belül, standard egységeknél jellemzően 10 bar) vagy a tandem hengeres kialakításra való átállás, amely két dugattyút helyez egy rúdra.
A működtető hengerek két nagy mechanikai családba sorolhatók: az egyszeres működésű hengerek, amelyek légnyomást használnak az egyirányú mozgáshoz, és egy rugót a visszatéréshez, és a kettős működésű hengerek, amelyek levegőnyomást használnak a kinyújtáshoz és a visszahúzáshoz. A Festo és az SMC katalógusaiból származó alkatrész-elosztói adatok szerint a kettős működésű kivitelek teszik ki az ipari pneumatikus hengerek nagyjából 75%-át, főként azért, mert mindkét irányban szabályozott erőt és sebességet biztosítanak, és nem pazarolnak energiát a visszatérő rugó összenyomására minden ciklusban.
A hengererő kiszámítása: A számok, amelyek számítanak
A pneumatikus henger erőképlete egyszerű: Erő (N) = nyomás (bar) x terület (cm²) x 10 . A dugattyú területét a furat átmérőjéből számítjuk ki a szabványos körfelület képlet alapján, π-szeres sugár négyzetével. A rúdoldali (visszahúzó) löketnél a rúd keresztmetszeti területét le kell vonni a teljes dugattyúfelületből, ezért a visszahúzó erő mindig kisebb, mint a kettős működésű hengerre ható kihúzási erő, gyakran 10-15%-kal a rúd átmérőjétől függően.
| Furat átmérője | Dugattyús terület | Erő 6 bar-on | Tipikus alkalmazás |
|---|---|---|---|
| 16 mm | 2,01 cm² | 120 N | Kis alkatrész kilökődés, kapuzás |
| 25 mm | 4,91 cm² | 295 N | Világító rögzítőelemek |
| 32 mm | 8,04 cm² | 482 N | Szállítószalag-ütközők, tolólemezek |
| 50 mm | 19,63 cm² | 1178 N | Présillesztés, lemezalakítás |
| 80 mm | 50,27 cm² | 3016 N | Nehéz szorító, présöntő szerszámok |
Érdemes megjegyezni, hogy az ebből a képletből származó elméleti erő a súrlódási veszteségek előtti maximális elérhető teljesítményt jelenti. A valós világban leadott erő körülbelül 5-10%-kal alacsonyabb a tömítések súrlódása miatt, különösen azoknál a hengereknél, amelyek kenés-karbantartás nélkül hosszabb ideig működtek.
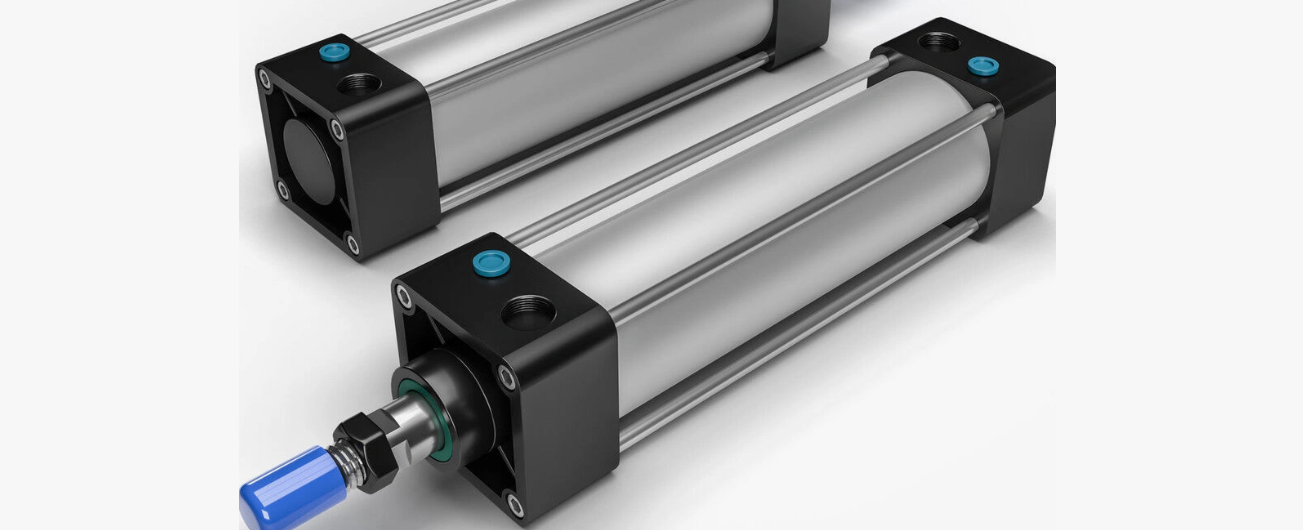
Hengertest-stílusok és amikor mindegyik megfelel
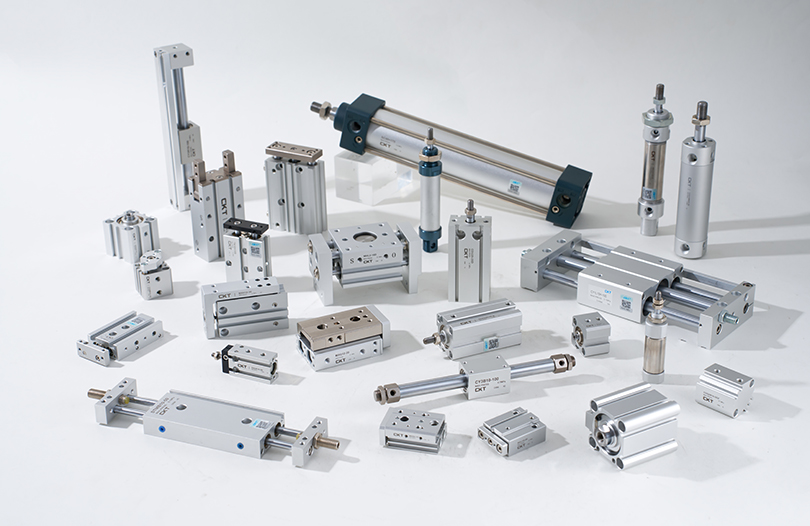
A léghengereket többféle karosszéria-konfigurációban gyártják, és a nem megfelelő stílus kiválasztása az egyik leggyakoribb forrása az automatizált berendezések idő előtti kopásának.
Kerek test (ISO 6432) hengerek
Ezek a legkompaktabb opciók adott furatmérethez, és könnyen beszerelhetők szűk gépkeretbe, varrással vagy karimás konzolokkal. Általában 8 mm és 25 mm közötti furatméretben találhatók, és előnyösek a felhúzó karokhoz, kis kilökő mechanizmusokhoz és kapuzási alkalmazásokhoz, ahol korlátozott a hely a működtető tengely mentén.
Profilház (ISO 15552) Hengerek
Négyzet vagy téglalap keresztmetszetű testek beépített rögzítőnyílásokkal mind a négy oldalon. A lapos felületek és a T-horony hornyok lehetővé teszik a tervezők számára, hogy az érzékelőket, a konzolokat és a vezetősíneket közvetlenül a hengertesthez csavarozzák extra rögzítések nélkül. Ez a stílus a 32-125 mm-es furattartományban dominál, és az alapértelmezett választás az általános ipari automatizáláshoz.
Vezetett (toló) hengerek
Ezek egy szabványos hengert kombinálnak beépített lineáris vezetőrudakkal, jellemzően két, a főrúddal párhuzamosan futó edzett acél tengelyre. A vezetőrudak felszívják azokat az oldalsó terheléseket és nyomatékokat, amelyek egyébként elhajolnának vagy elkopnának egy szabványos hengerrudat és tömítést. Minden olyan alkalmazásnál, ahol a terhelést a rúd középvonalától eltérően fejtik ki, mint például a tolókar vagy a forgó megfogó, irányított hengert kell használni a szabványos rúdhenger helyett. , mert az oldalirányú terhelés az egyetlen legnagyobb oka a rúdtömítés idő előtti meghibásodásának.
Kompakt hengerek
Rövid löketű, lapos profilú egységek olyan rögzítési műveletekhez, ahol az axiális tér nagyságrendű, például többállásos forgóasztalokon. A lökethossz ritkán haladja meg az 50 mm-t, de a lapos rögzítési felületnek és a csökkentett teljes hosszúságnak köszönhetően ideálisak olyan telepítésekhez, ahol egy szabványos henger egyszerűen nem fér el.
Szerelési stílusok és mechanikai kompromisszumaik
A választott szerelési mód nemcsak a beépítést, hanem a hengertest és a rúd működés közbeni hajlítási igénybevételét is befolyásolja.
- Lábas rögzítés : A hengertest alja mentén csavarozva, egyszerű és merev, de megköveteli, hogy a terhelési útvonal tökéletesen igazodjon, hogy elkerülje a testcső hajlító nyomatékát.
- Karimás rögzítés : Csavarozott a sapka vagy a fej végén, nagyon merev axiális toló/húzó alkalmazásokhoz, gyakori a prés- és sajtolóberendezéseken.
- Csatorna szerelés : A forgáspont lehetővé teszi a henger kilengését, ahogy kinyúlik, ami elengedhetetlen a szorítókarokhoz és az emelőmechanizmusokhoz, amelyek ívben forognak, nem pedig egyenes vonalban.
- Clevis rögzítés : Tűs-villa csatlakozás a henger hátulján, gyakran párosítva a rúd végén lévő kapcsokkal, lehetővé téve az egész henger elfordulását a löket során.
Ha a működtetési út nem egyenes vonalú, akkor a csonk- és kapocstartók az egyetlen választási lehetőség, mivel a merev rögzítések forgó terhelésen gyorsan elhajlítják a dugattyúrudat.
Levegőfogyasztás: A kompresszor megfelelő méretezése
Az egyik figyelmen kívül hagyott tényező egy meglévő pneumatikus rendszer hengereinek hozzáadásakor a teljes levegőigény. Egy henger minden egyes ciklusa annyi sűrített levegőt fogyaszt, amely megegyezik a dugattyúfelület és a lökethossz szorzatával, a kettős működésű hengerek esetében megduplázva, mivel mindkét kamra feltölt és kifúj minden ciklust.
Például egy 50 mm-es furatú, 200 mm-es löketű henger dugattyújának térfogata nagyjából 393 cm³ a hosszabbító oldalon. Adjuk hozzá a rúdoldali térfogatot (kicsit kevesebb a rúd elmozdulása miatt, nevezzük 370 cm³-nek), és egy teljes ciklus körülbelül 763 cm³ szabad levegőt fogyaszt atmoszférikus nyomáson, megszorozva a kompressziós aránnyal. 6 bar (7 bar abszolút nyomás) mellett ez nagyjából 5,3 liter szabad levegő ciklusonként. Egy gép, amely ezt a hengert 20 ciklus/perc sebességgel üzemelteti, körülbelül 106 liter szabad levegőt fogyaszt percenként ahhoz az egy működtetőhöz. , ami egy tucat vagy több hengeres gépen megszorozva jelentős terhelés.
| Furat mérete | Lökethossz 100 mm | Lökethossz 200 mm | Lökethossz 300 mm |
|---|---|---|---|
| 25 mm | 26 l/perc | 52 l/perc | 78 l/perc |
| 32 mm | 42 l/perc | 84 l/perc | 127 l/perc |
| 50 mm | 53 l/perc | 106 l/perc | 159 l/perc |
| 80 mm | 135 l/perc | 271 l/perc | 406 l/perc |
Az üzemek általában alulbecsülik a kompresszor méretét új automatizálási cellák hozzáadásakor, mivel pusztán a hengerfurat alapján számítanak ki, anélkül, hogy figyelembe vennék a ciklussebességet. A teljes igényhez képest alulméretezett kompresszor a csúcsciklus során a vezeték nyomásának megereszkedését okozza, ami közvetlenül csökkenti a rendszer minden hengerének egyidejűleg kiadott erőkifejtését, ami néha arra készteti a technikusokat, hogy tévesen diagnosztizálják a tünetet meghibásodott működtető egységként, amikor a valódi ok az áramlás irányában van.
Löketvégi párnázás és miért hosszabbítja meg az élettartamot
Minden egyes löket végén a dugattyú lelassul azáltal, hogy nekiütközik a végsapkának, hacsak nincs jelen valamilyen csillapítás. A párnák nélküli szabványos hengerek viszonylag alacsony dugattyúsebességre korlátozódnak, általában 0,3 méter/másodperc alatt, mielőtt az ütközési erők károsítanák a dugattyút, a végsapkákat és a rögzítőelemeket.
Az állítható párnázás egy tűszelep segítségével fojtja meg a távozó levegőt az utolsó 10-15 mm-es út során, lelassítva a dugattyút, mielőtt az érintkezne a zárósapkával. Ez az egyetlen tulajdonság jelentősen meghosszabbíthatja a henger élettartamát, mivel a párnázott ütköző ismétlődő mechanikai ütése nagyban hozzájárul a tömítések kopásához, a rögzítőelemek kilazulásához és az alumínium testű hengerek végsapka-öntvényének esetleges megrepedéséhez.
0,5 m/s-nál nagyobb sebességű alkalmazásokhoz vagy bármely néhány kilogrammot meghaladó teherbírású hengerhez, az állítható légpárnázást inkább alapkövetelménynek kell tekinteni, mint opcionális frissítésnek . A gumi lökhárítók olcsóbb alternatívát kínálnak a kisebb terhelésekhez és kisebb sebességekhez, rugalmas alakváltozással nyelve el az ütéseket, nem pedig a levegő fojtásán keresztül, de elhasználódnak, és rendszeres cserét igényelnek.
Anyagválasztás különböző működési környezetekhez
A működtető henger teste, rúdja és tömítései meghatározzák, hogy mennyire bírja túl a tiszta, száraz, klímaszabályozott gyári padlón kívül.
Szabványos alumínium testhengerek
Az általános beltéri használatra az eloxált alumínium az alapértelmezett. Könnyű, ellenáll a normál páratartalom okozta felületi korróziónak, és könnyen megmunkálható a jó tömítés fenntartásához szükséges precíziós furatokhoz. Nem alkalmas olyan környezetben, ahol maró hatású lemosó vegyszerek vannak, vagy állandó sósvíznek van kitéve további bevonatok nélkül.
Rozsdamentes acél hengerek
Élelmiszer-feldolgozásban, gyógyszerészeti és tengeri alkalmazásokban használják, ahol a klórozott tisztítószerekkel való lemosás vagy a sós levegőnek való kitettség rutinszerű. A rozsdamentes hengerek drágábbak, jellemzően 1,5-2,5-szerese egy egyenértékű alumínium egység árának, de kerülje el a lyukkorróziót, amely egyébként gyakori cserét igényelne ilyen környezetben.
Pecsétvegyületek
A nitril (NBR) tömítések alapfelszereltségnek számítanak a -20°C és 80°C közötti hőmérsékleten történő általános légszállításhoz. A sütők vagy hegesztőállomások közelében történő magas hőmérsékletű alkalmazásokhoz a fluorkarbon (FKM/Viton) tömítések körülbelül 150 °C-ig növelik a használható tartományt, de lényegesen drágábbak. Élelmiszer- és gyógyszeripari gépekhez FDA-kompatibilis tömítőanyagokra van szükség, és ezeket kifejezetten meg kell adni a megrendeléskor, mivel előfordulhat, hogy a szabványos tömítések nem felelnek meg az egészségügyi feldolgozási követelményeknek.
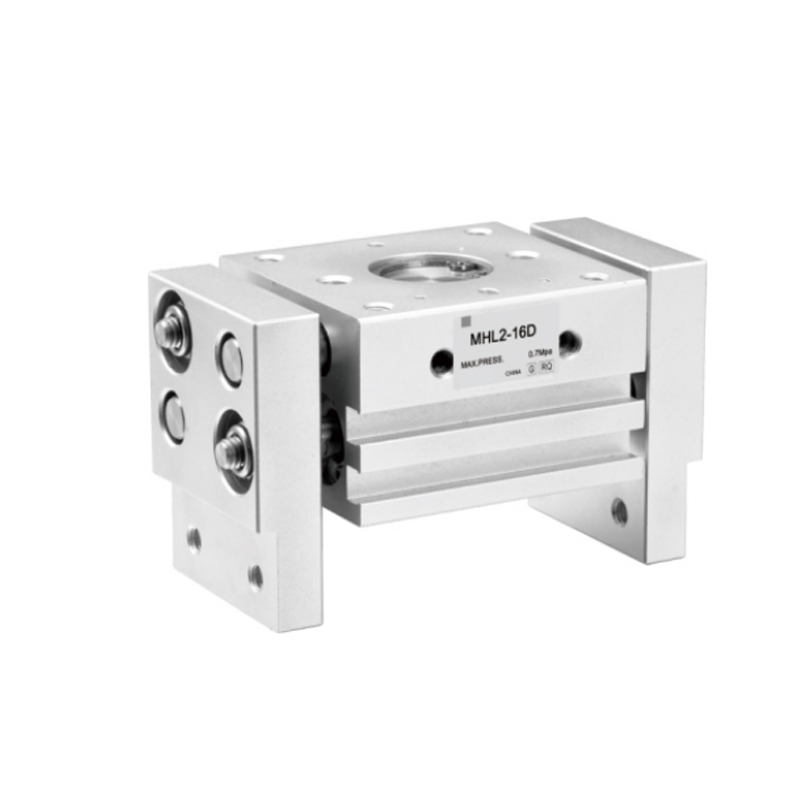
A kudarc gyakori tünetei és kiváltó okai
A helyszíni technikusok ismételten ugyanazokkal a maroknyi meghibásodási mintákkal találkoznak a működtető hengereken, és ezek gyors felismerése jelentős állásidőt takarít meg.
| Tünet | Valószínű Oka | Javító intézkedés |
|---|---|---|
| Lassú vagy lassú löket | Alulméretezett csövek, korlátozó szerelvények vagy alacsony vezetéknyomás | Ellenőrizze a tápnyomást a hengernyílásnál, növelje meg a csőátmérőt |
| Levegő szivárog a rúd végéből | Kopott rúdtömítés, gyakran oldalsó terhelés vagy szennyeződés miatt | Cserélje ki a tömítéskészletet, ellenőrizze a rúd bevágását és az oldalsó terhelés forrását |
| A henger sodródik, amikor a levegő ki van zárva | Belső dugattyútömítés bypass, amely lehetővé teszi a levegő átjutását a kamrák között | Cserélje ki a dugattyútömítést, ellenőrizze, hogy nincs-e rajta horzsolás |
| Hangos durranás az ütés végén | Hiányzó vagy kopott párna, túlzott sebesség | Állítsa be a párnázott tűszelepet, vagy adjon hozzá áramlásszabályozást a kipufogóhoz |
| Hajlított dugattyúrúd | Oldalirányú terhelés túllépi a névleges határértékeket, elmozdulás | Cserélje ki vezetett hengerre, vagy végezze el a helyes mechanikai beállítást |
A legtöbb idő előtti hengermeghibásodás két alapvető okra vezethető vissza: a rúd oldalirányú terhelése a rosszul beállított rögzítés miatt, valamint a szennyezett levegőellátás, amely nedvességet vagy részecskéket szállít a tömítésekbe. A megfelelően karbantartott szűrő-szabályozó-kenőegység (FRL) egység mindegyik működtetőelem előtt közvetlenül a második okot kezeli, a megelőző karbantartás során végzett rutin beállítási ellenőrzések pedig az elsőt.
Gyakorlati ellenőrző lista új működtető henger meghatározásához
Új pneumatikus működtetőhenger géptervezéshez vagy utólagos beépítéshez történő meghatározásakor a következő pontokon való átdolgozás elkerüli a leggyakoribb specifikációs hibákat.
- Számítsa ki a szükséges erőt a legalacsonyabb várható vezetéknyomáson, ne a névleges nyomáson, mivel a nyomás lecsökkenhet a csúcsigény alatt.
- Olyan furatméretet válasszon, amelynek biztonsági ráhagyása legalább 25%-kal meghaladja a számított minimális erőszükségletet.
- Győződjön meg arról, hogy a lökethossz figyelembe veszi a teljes mechanikai mozgást és a csillapítási távolságot mindkét végén.
- Válasszon vezetett hengert, ha oldalirányú terhelést vagy nyomatékot fog kifejteni a rúdra a löket során.
- Igazítsa a tömítés anyagát és a test anyagát a környezeti környezethez, beleértve a hőmérsékletet, a nedvességet és a vegyi expozíciót.
- Adja meg a csillapítás típusát a várható dugattyúsebesség és terhelési tömeg alapján.
- Győződjön meg arról, hogy a szerelési stílus megfelel a terhelési útvonalnak, az egyenes vonal és a forgó mozgás.
- Adja hozzá az új henger levegőfogyasztását a teljes rendszerigényhez, és ellenőrizze a kompresszor kapacitását.
Ha sorrendben követjük ezt a sorrendet, ahelyett, hogy a katalógus cikkszámából indulnánk ki és visszafelé haladnánk, akkor az évekig megbízhatóan működő hajtómű és a telepítést követő hónapokon belül ismétlődő karbantartási cikkek közötti különbség.