

A pneumatikus rendszerek jelentik a modern ipari automatizálás gerincét – és annak megértése, hogyan működnek, hol hibáznak, és hogyan optimalizálják őket, közvetlenül csökkentheti az állásidőt és a működési költségeket. Ez az útmutató mindent lefed az alapvető összetevőktől a teljesítmény-benchmarkokig, a termelési környezetből származó valós adatokkal.
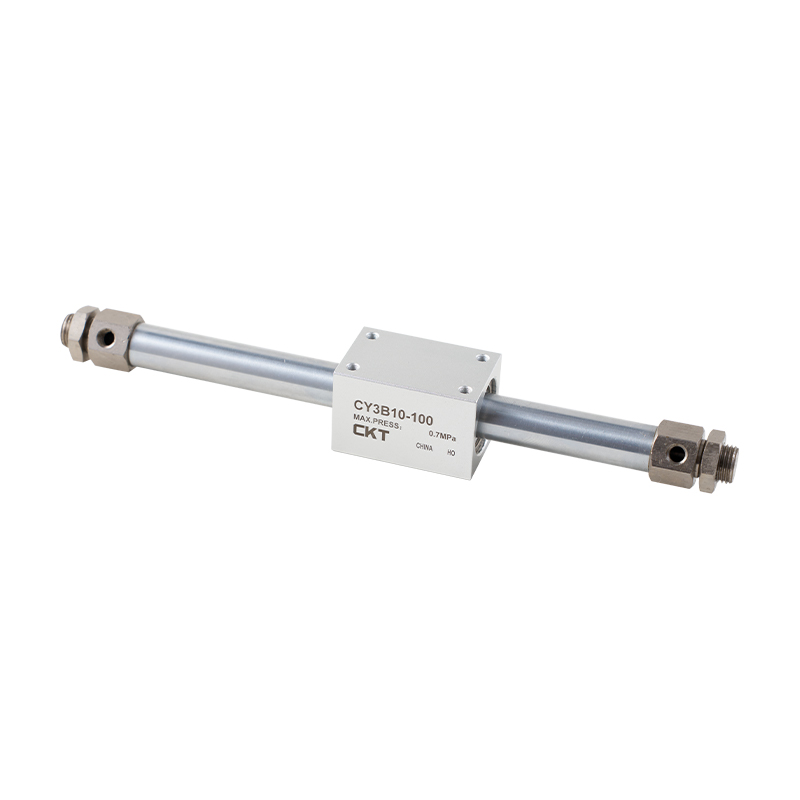
A pneumatikus rendszerek fő összetevőinek magyarázata
Kompresszorok
A rotációs csavarkompresszorok dominálnak az ipari üzemekben, mivel folyamatos légáramlást biztosítanak állandó nyomáson. Egy tipikus 55 kW-os forgócsavaros egység nagyjából tud generálni 9-10 m³/perc szabad levegő 7 bar nyomáson elegendő több tucat közepes méretű henger egyidejű működtetéséhez. A dugattyús kompresszorok gyakoriak a kisebb üzletekben és az időszakos használatú alkalmazásokban.
Légvevők
A tárolótartályok pufferolják a kereslet kiugrását, és lehetővé teszik a kompresszor kikapcsolását alacsony terhelésű időszakokban. Az alapszabály az 6-10 liter vevőkapacitás per m³/perc kompresszorteljesítmény . Az alulméretezett vevő rövid ciklusra kényszeríti a kompresszort, ami akár 20%-kal növeli a kopást és az energiafogyasztást.
FRL egységek
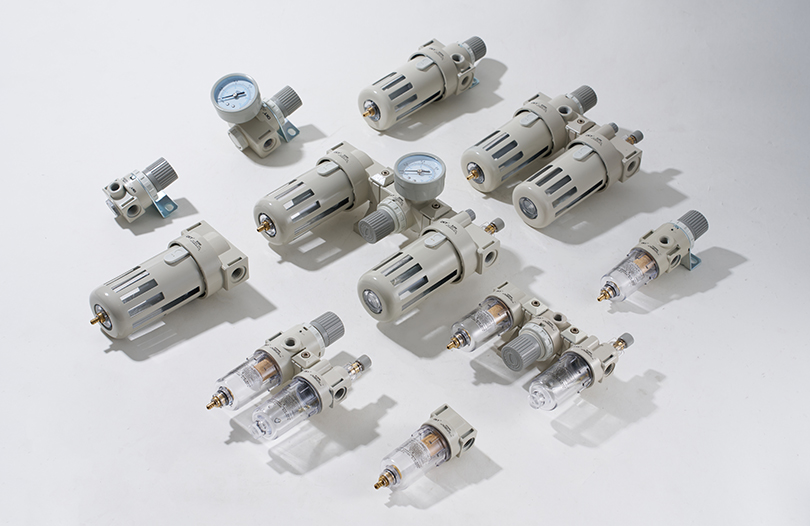
A filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
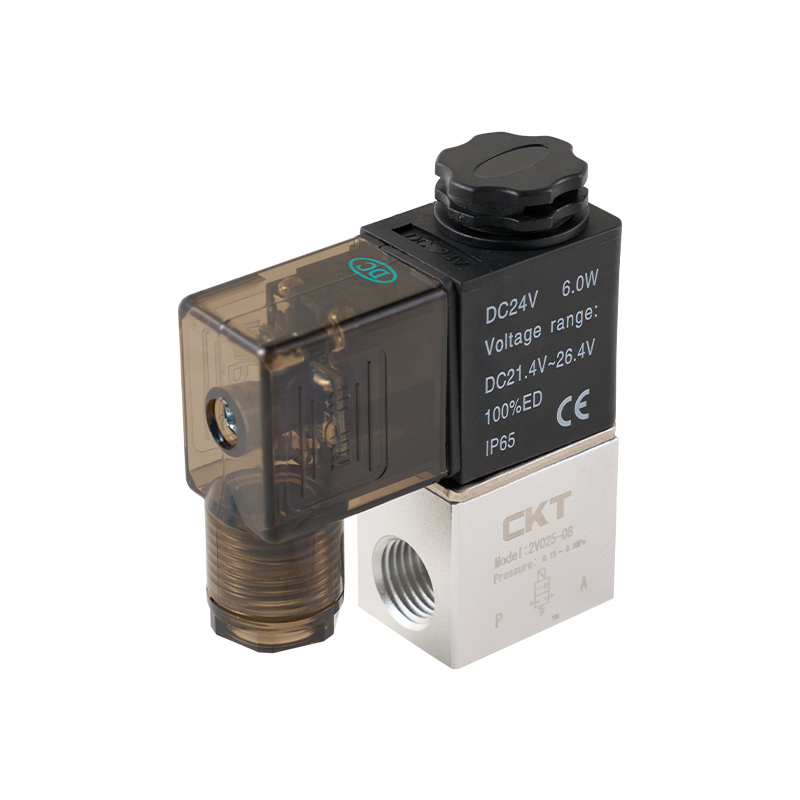
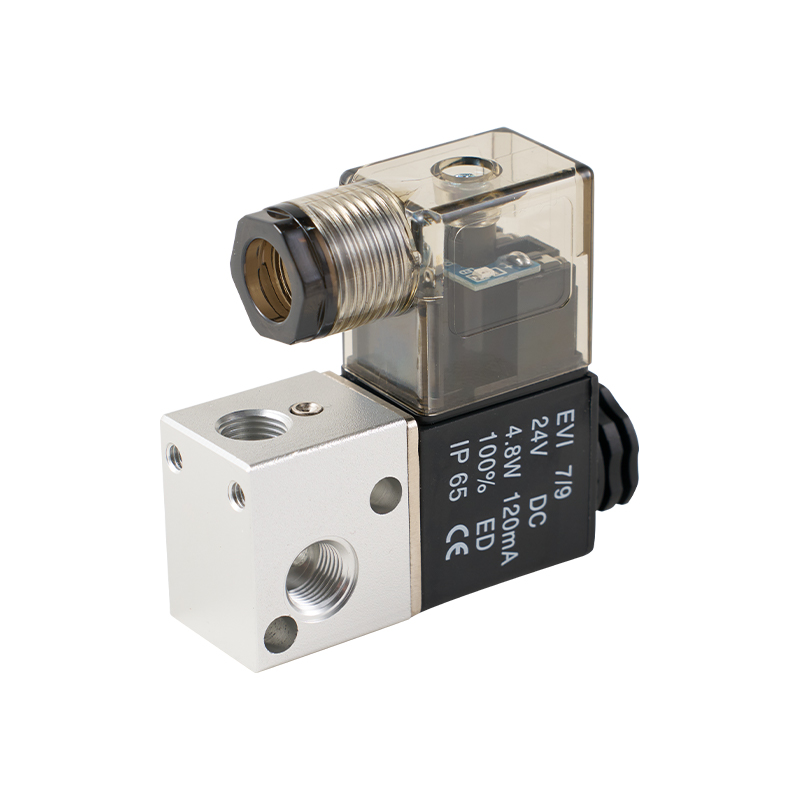
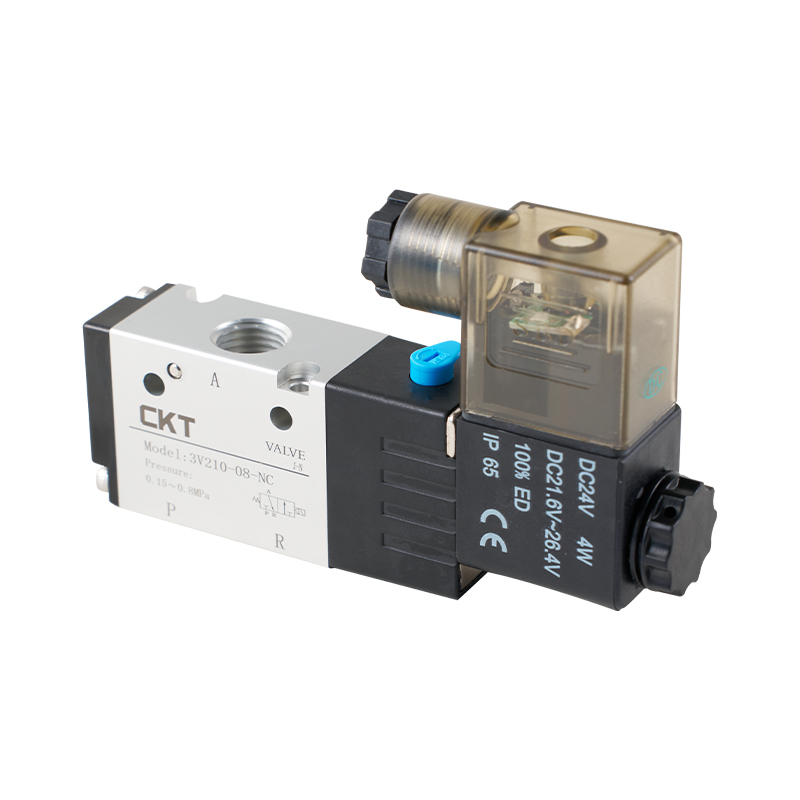
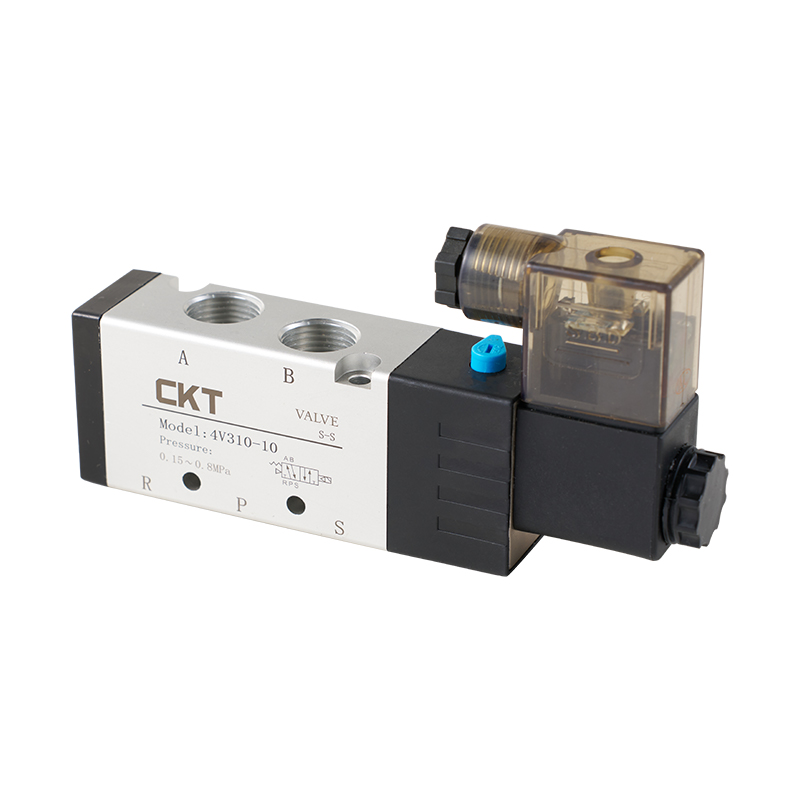
Irányvezérlő szelepek
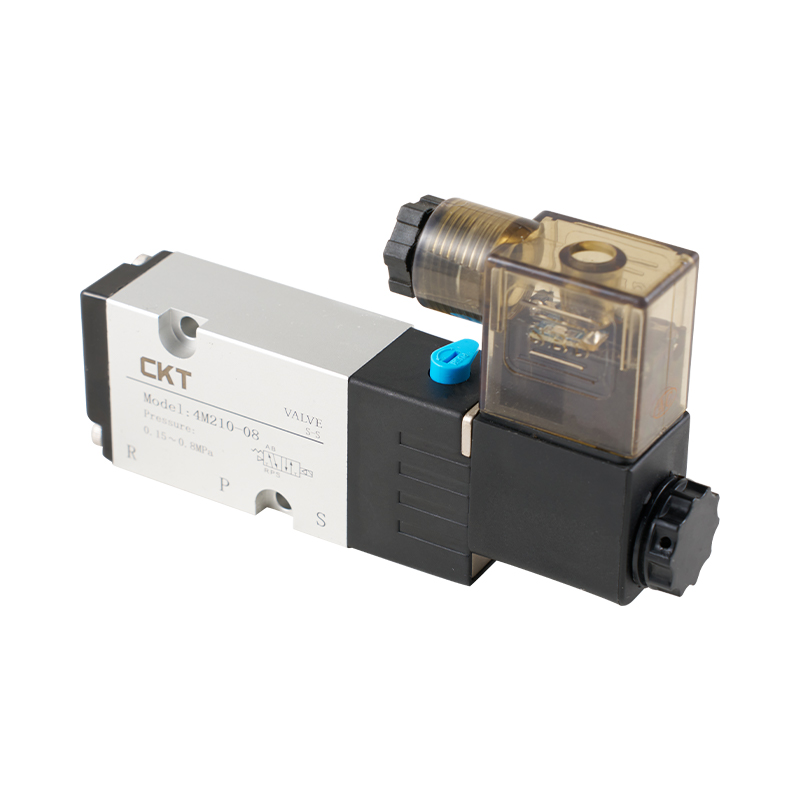
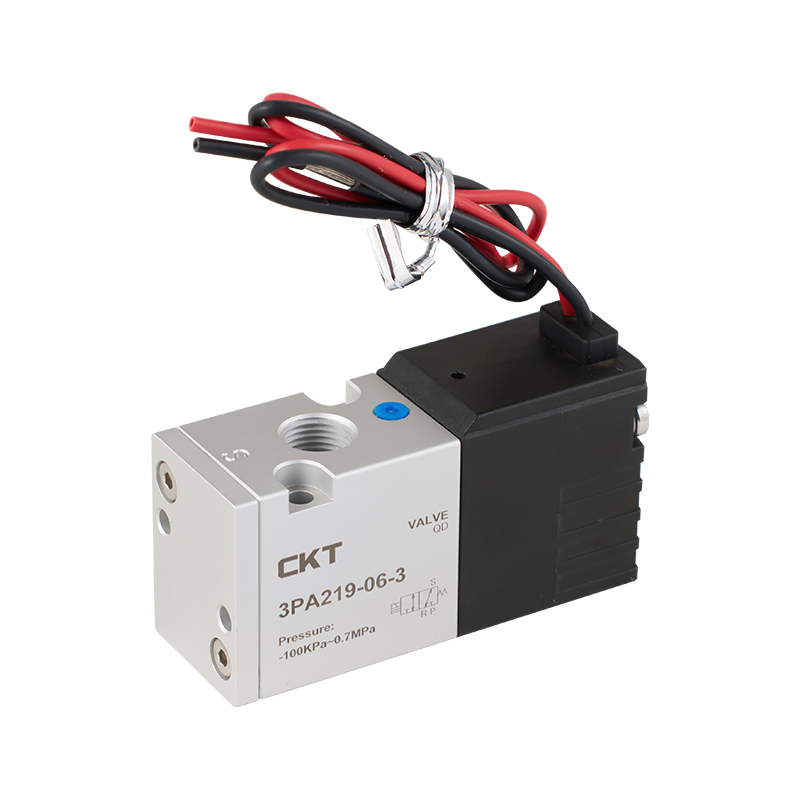
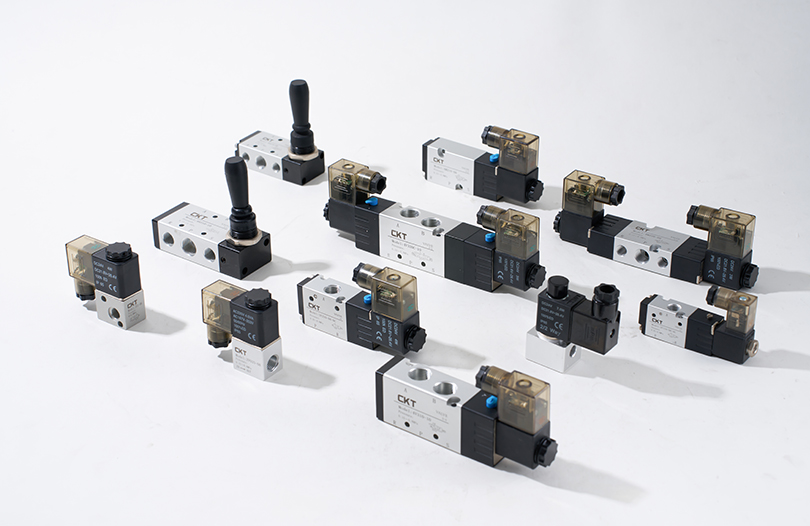
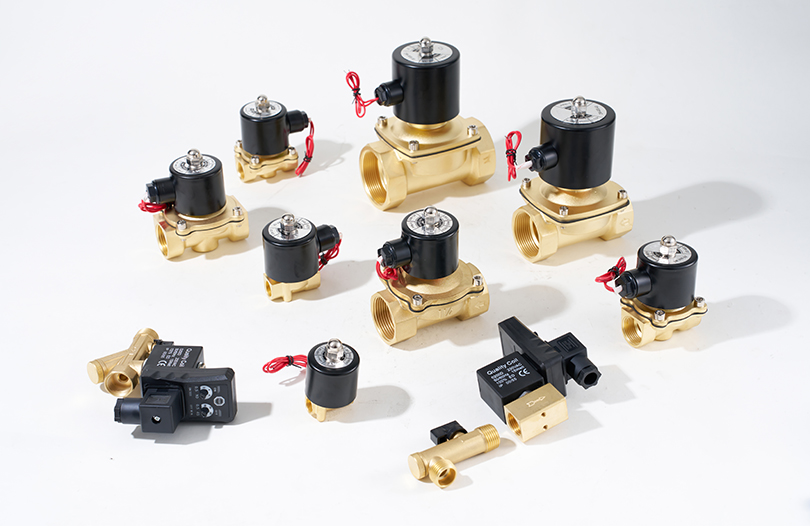
Ase valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in 20 ezredmásodperc alatt , amely lehetővé teszi a 10 löket/másodperc feletti ciklussebességet nagy sebességű alkalmazásokban. A szelep méretezése kritikus: az alulméretezett szelep nyomásesést hoz létre, amely korlátozza a működtető sebességét és erejét.
Léghenger típusok és kiválasztási kritériumok
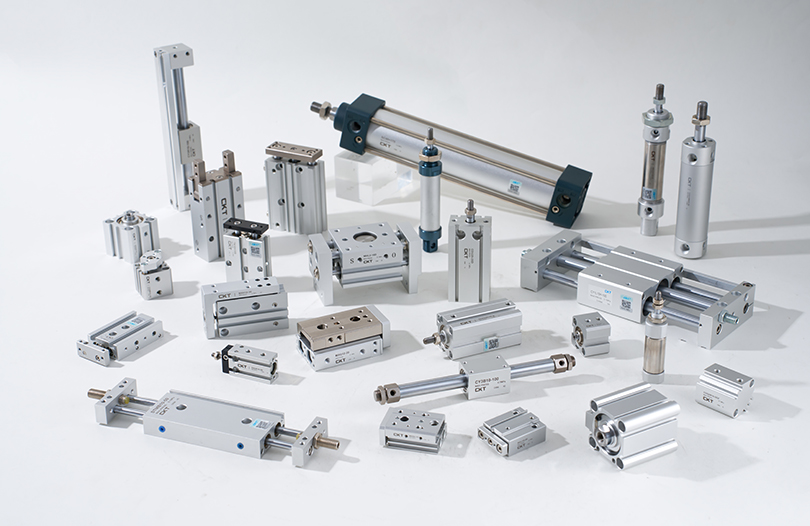
A air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Henger típusa | Furat tartomány | Lökethossz | Tipikus használat | Erőteljesítmény 6 bar-on |
|---|---|---|---|---|
| ISO szabvány (kettős hatású) | 12-320 mm | 2000 mm-ig | Általános automatizálás, befogás | 68 N – 483 kN |
| Kompakt / Rövid löketű | 12-100 mm | 1-50 mm | Szűk helyek, préselés | 68 N – 47 kN |
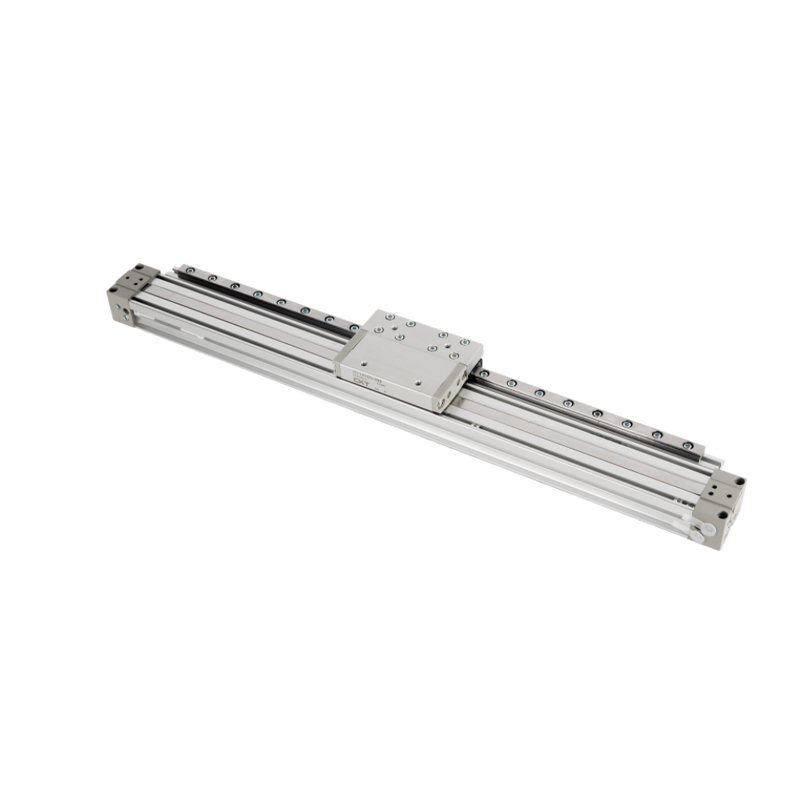
| Rúd nélküli henger | 16-80 mm | 10 000 mm-ig | Hosszú távú szállítás | 120 N – 30 kN |
| Egyszereplős (tavaszi visszatérés) | 6-125 mm | 200 mm-ig | Hibabiztos befogás, szelepek | 28 N – 73 kN (nettó) |
| Vezetett / csúszó henger | 16-100 mm | 300 mm-ig | Oldalirányú terhelési alkalmazások | 120 N – 47 kN |
| Forgó működtető | 10-200 mm-es lapát | 90°-270° elforgatás | Indexelés, esztergálás | 0,3-500 Nm nyomaték |
A hengerfurat méretének kiválasztásakor mindig adjon hozzá a 25-30% biztonsági ráhagyás túllépi az elméleti erőigényt, figyelembe véve a súrlódást, az áramkör nyomásesését és a tömítések időbeli elhasználódását. 500 N-t igénylő terhelés esetén olyan furatot válasszon, amely legalább 650 N-t szállít a rendszer szabályozott nyomásán.
A lökethossz megválasztása is számít a szükséges ugrás beállításán túl. A hosszú löketek növelik a rúd kihajlásának kockázatát nyomó terhelés hatására. Használja az Euler-féle kihajlási képletet vagy a gyártó terhelési diagramját minden durván 300 mm-t meghaladó löket esetén – sok mérnök figyelmen kívül hagyja ezt, amíg egy rúd meg nem hajlik és megrongálja a szerszámokat vagy a gépvázat.
Hogyan befolyásolja a nyomásszabályozás a teljes pneumatikus rendszer teljesítményét
Sok létesítmény a teljes üzemi elosztását 8 vagy 10 bar nyomáson működteti, amikor a hajtóművek többségének csak 5-6 bar szükséges. Ez az egyetlen szokás hatalmas mennyiségű energiát pazarol el. A rendszernyomás minden 1 bar-os csökkentésével a kompresszor energiafogyasztása hozzávetőlegesen csökken 6-8% . Egy olyan üzemben, amely évente 150 000 dollárt költ sűrített levegő energiára, a nem kritikus áramkörök 8-ról 6 bar-ra való csökkentése évente 18 000–24 000 dollárt takaríthat meg.
A solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Nyomásesés: The Silent Performance Thief
A legtöbb pneumatikus rendszer működési problémája a vevő kimenete és a levegőhenger portja közötti nyomásesésből származik. Minden méter alulméretezett cső, minden éles 90 fokos könyök, minden koszos szűrőelem növeli az ellenállást. Az iparág célja a teljes nyomásesés korlátozása a kompresszor kimenetétől a működtetőig legfeljebb 0,5-1,0 bar jól karbantartott rendszerben.
A túlzott nyomásesés gyakori hibái:
- A szűrőelemek rozsdával, vízkővel vagy kompresszorolajjal eldugultak – a nyomáskülönbség egy telített szűrőn önmagában meghaladhatja a 0,8 bart
- Alulméretezett főelosztó csövek – 6-8 m/s feletti légsebesség a hálózatban turbulens áramlást és jelentős nyomásveszteséget okoz
- Gyorscsatlakozó szerelvények, amelyek belső nyílásai kisebbek, mint a csőfurat
- A kívánt áramlási sebességhez alulméretezett irányított szabályozó szelepek (Cv érték eltérés)
- Szivárgások – 1 mm átmérőjű szivárgás 7 bar nyomáson körülbelül 1,1 m³/perc szabad levegőt pazarol óránként, ami elegendő több szabványos levegőhenger folyamatos működtetéséhez
Az elosztóhálózaton végzett nyomásmérés – a nyomás rögzítése a vevőben, minden egyes gép bemeneti csővezetékén és a terhelés alatti hengernyílásnál – pontosan feltárja, hol keletkeznek veszteségek. Ez kevesebb mint egy napot vesz igénybe, és következetesen azonosítja azokat a korrekciós intézkedéseket, amelyek egy negyedéven belül megtérülnek.
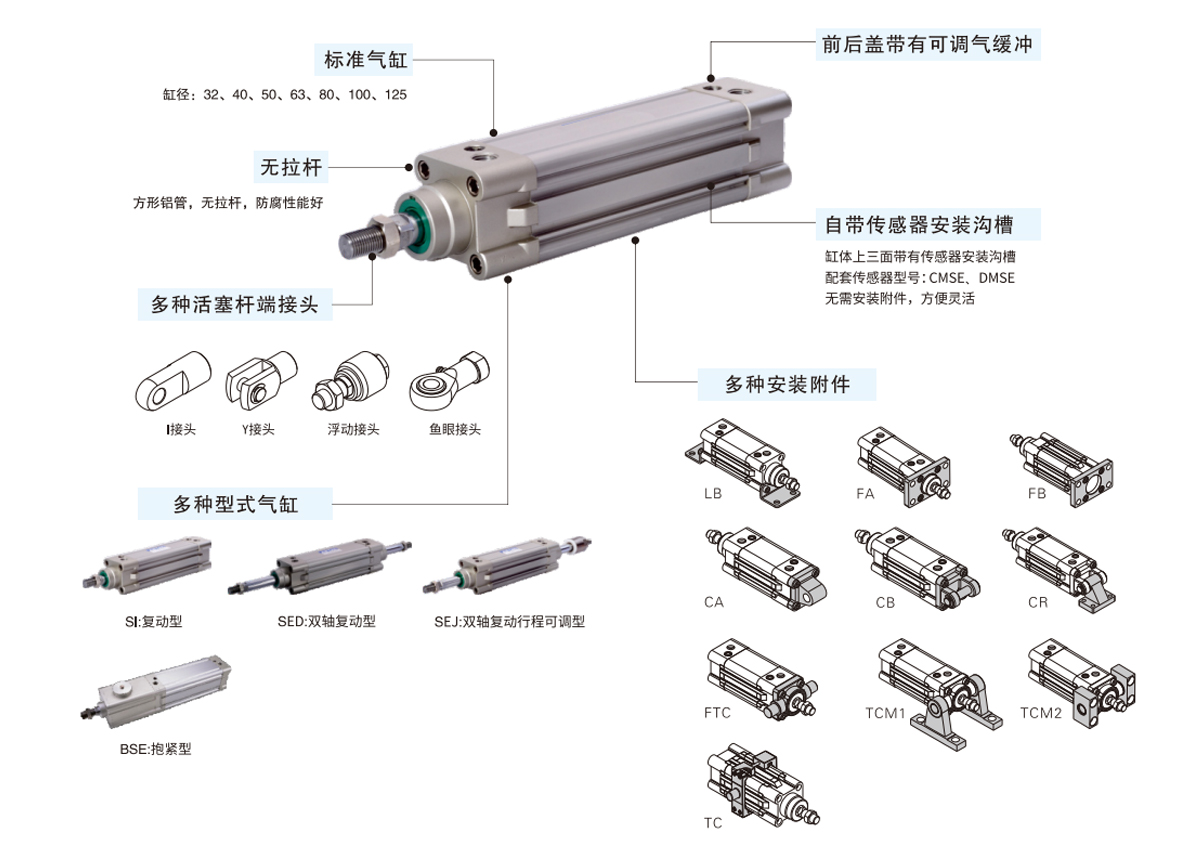
A sűrített levegő minőségi szabványai és miért fontosak a palackok számára
A ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Minőségi osztály | Max részecskeméret | Nyomás Harmatpont | Max olajtartalom | Tipikus alkalmazás |
|---|---|---|---|---|
| 1. osztály | 0,1 mikron | -70°C | 0,01 mg/m³ | Orvosi, félvezető |
| 2. osztály | 1 mikron | -40°C | 0,1 mg/m³ | Élelmiszer, gyógyszer csomagolás |
| 3. osztály | 5 mikron | -20°C | 1 mg/m³ | Általános gyártás |
| 4. osztály | 15 mikron | 3°C | 5 mg/m³ | Nehézipar, kültéri |
| 5. osztály | 40 mikron | 7°C | 25 mg/m³ | Pneumatikus szerszámok, fújás |
A 4-es vagy 5-ös osztályú levegő a 2. vagy 3. osztályú szolgáltatásra minősített precíziós léghengereken keresztül gyorsítja a tömítés leromlását. A nedvesség szennyeződése különösen agresszív: a léghengerben lévő kondenzvíz rozsdát, a furat felületének horzsolását és a tömítés esetleges meghibásodását okozza. Az ipari aktuátorok meghibásodási módjaira vonatkozó tanulmányok az idő előtti meghibásodások 40–60%-át a szennyezett levegőellátásnak tulajdonítják. nem pedig a mechanikai túlterhelés vagy az élettartam végi kopás.
A hűtött szárítók a standard megoldás a 3. és 4. osztályú alkalmazásokhoz. Körülbelül 3°C-ra hűtik le a sűrített levegőáramot, így a nedvesség lecsapódik és eltávozik. A szárítószeres szárítók elérik az 1. és 2. osztályú alkalmazásokhoz szükséges nulla alatti harmatpontot, de általában több energiát fogyasztanak A kompresszor teljesítményének 15-20%-a fűtött regeneratív egységhez.
Léghenger helyes méretezése: furat-, löket- és sebességszámítások
A furat méretének rossz megadása az egyik leggyakoribb és legköltségesebb tervezési hiba a pneumatikus rendszertervezésben. A túlméretezett henger pazarolja a sűrített levegőt, és túlzott párnázási kihívásokat okoz; egy alulméretezett terhelés alatt leáll, vagy a tömítési nyomáshatár közelében működik.
Erőszámítás
A theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Ahol F az erő Newtonban, P a tápnyomás Pa-ban, D pedig a furat átmérője méterben. 63 mm-es furatú henger esetén 6 bar (600 000 Pa) nyomáson:
F = 600 000 × (3,14159 × 0,063² / 4) = 600 000 × 0,003117 = 1870 N (körülbelül 190 kgf)
A visszahúzásnál a rúd bizonyos furatterületet elmozdít, csökkentve az erőt. A 63 mm-es furat 20 mm-es rúddal nagyjából 1680 N erőt ad le visszahúzáskor ugyanazon a nyomáson – ez 10%-os csökkentés, amit a kétirányú alkalmazásoknál figyelembe kell venni.
Sebesség és áramlási sebesség
A henger fordulatszáma az egységnyi idő alatt szállított levegő mennyiségétől függ. A hajtómű fordulatszáma a következőkből számítható ki:
Q = A × v × (P_abs / P_atm)
Ahol Q a szabad légáramlás m³/s-ban, A a dugattyú területe, v a kívánt dugattyúsebesség m/s-ban, és P_abs az abszolút üzemi nyomás. A 0,5 m/s sebesség eléréséhez 63 mm-es furattal 6 bar abszolút nyomás mellett a szelepnek és a csőnek kb. 23 liter/perc szabad levegő — hasznos mérce a szelep Cv kiválasztásához.
Párnázási követelmények
0,2 m/s feletti sebességnél a pneumatikus hengerek löketvégi párnázást igényelnek, hogy megakadályozzák a dugattyú, a rúd és a csatlakoztatott szerszámok erős ütközési károsodását. A beépített állítható párnák mérsékelt, körülbelül 0,5 m/s sebességig működnek. Ezen felül külső hidraulikus lengéscsillapítókra vagy proporcionális szelepekkel programozható lassításra van szükség. A párnázás figyelmen kívül hagyása 1 m/s-os sebességgel haladó 100 mm-es furatú hengeren az ütési erőket meghaladó 3-5 kN a végsapkán – messze meghaladja azt, amit a legtöbb szerelési hardver több ezer cikluson keresztül elvisel.
Sűrített levegős és pneumatikus rendszerek energiahatékonysági stratégiái
A sűrített levegőt a gyártásban gyakran "a negyedik segédeszköznek" nevezik – és munkaegységenkénti alapon ez a legdrágább. A villamosenergia-mechanikai munka átalakítás hatékonysága a sűrített levegős rendszereknél jellemzően csak 10-15% a hajtóműnél, szemben a közvetlen villanymotoros hajtások 85–90%-ával. Ez kritikus fontosságúvá teszi az energiaoptimalizálást.
1. lépés
Mérje meg a tényleges levegőfogyasztást
Szerelje fel az áramlásmérőket a fő kompresszor kimenetére és minden nagyobb gépcsoportra. A legtöbb üzem azt tapasztalja, hogy a gépek 20-30%-a a termelési teljesítményéhez képest aránytalanul sok levegőt használ fel. Ezek válnak a hengerek átméretezésének, a nyomáscsökkentésnek vagy a folyamatok újratervezésének elsődleges célpontjává.
2. lépés
Csökkentse és megfelelő méretű üzemi nyomást
Minden gépet és légpalackot ellenőrizni kell a tényleges nyomásigény szempontjából. Cserélje ki a túlméretezett hengereket megfelelő méretűre, alacsonyabb nyomáson. Szerelje be a használati hely szabályozóit a minimálisan szükséges nyomásra. Az eltérő nyomásigényű létesítményekben fontolja meg a nagynyomású és alacsony nyomású elosztógyűrűkre való felosztást, ahelyett, hogy mindent a csúcsigényi nyomáson biztosítana.
3. lépés
A kompresszor hőjének visszanyerése
A csavarkompresszorok kb Bevitt energiájuk 80-90%-a hőként a tömörítési folyamatban. Hővisszanyerő rendszer telepítése a kompresszor hűtőkörére ezt a hőenergiát térfűtési, technológiai vízmelegítési vagy szárítási alkalmazásokhoz rögzíti. A hővisszanyerés megtérülési ideje jellemzően 1-3 év.
4. lépés
Cserélje ki az állandó sebességű kompresszorokat változtatható sebességű meghajtókra
A változtatható sebességű hajtású (VSD) kompresszor úgy modulálja a motor fordulatszámát, hogy valós időben megfeleljen a tényleges levegőigénynek, ahelyett, hogy teljes fordulatszámon be- és kirakodna. Az ingadozó igényű üzemekben a VSD kompresszorok takarítanak meg A kompresszor energia 20-35%-a a fix sebességű egységekhez képest. A fedezeti pont jellemzően az, amikor a rendszer kihasználtsága a műszak jelentős részében a névleges kapacitás 80%-a alá esik.
5. lépés
Hajtsa végre a szivárgásészlelési és -javítási programot
Az ultrahangos szivárgásérzékelők akár 10 méteres távolságból is képesek azonosítani a szivárgást a háttérzaj révén. A strukturált program – a szivárgások címkézése, áramlási sebességük számszerűsítése, költség szerinti rangsorolás és a javítás befejezésének nyomon követése – következetesen csökkenti a szivárgást a tipikus 20–30%-os veszteségarányról az alá. 5-8% 12 hónapon belül . Ez önmagában gyakran szükségtelenné teszi a további kompresszorkapacitást.
Pneumatikus rendszerek kontra hidraulikus rendszerek: Mikor válasszuk mindegyiket?
Mind a pneumatikus, mind a hidraulikus rendszerek folyékony közegen keresztül adják le az erőt, de jellemzőik jobban megfelelnek az adott alkalmazásoknak. A kettő összekeverése túltervezett, drága vagy alulteljesítő rendszerekhez vezet.
Jellemző
Pneumatikus rendszer
Hidraulikus rendszer
Üzemi nyomás
4-10 bar jellemző
100-700 bar jellemző
Kényszer kimenet
Akár ~50 kN praktikus
Akár több MN
Sebesség
Gyors; 3 m/s-ig gyakori
Mérsékelt; 0,1-0,5 m/s jellemző
Pozícióvezérlés
Nehéz (levegő összenyomhatóság)
Kiváló (összenyomhatatlan folyadék)
Szennyezés veszélye
Alacsony (levegő elszívva)
Magas (olajszivárgás, ártalmatlanítás)
A karbantartás összetettsége
Alsó; standard készségek
Magasabb; folyadékanalízis szükséges
Beépítési költség
Lejjebb
Magasabb (tartály, szűrés, tömítések)
A legjobb használati eset
Nagy sebességű, könnyű-közepes erő, tiszta környezet
Nagy erő, precíz pozicionálás, nehézipar
Gyakorlati határ: ahol az erőszükséglet nagyjából meghaladja 50 kN vagy ahol a pontos löketközi pozíciótartás kötelező, ott általában a hidraulika a jobb választás. E küszöb alatt a pneumatikus rendszerek nyernek a sebesség, az egyszerűség, a tisztaság és az alacsonyabb rendszerköltség tekintetében. Számos hibrid alkalmazásban – például pneumatikusan működtetett bilincseknél a hidraulikus présen – mindkét technológia együtt létezik ugyanazon a gépen.
Nagy teljesítményű pneumatikus alkalmazások és a léghengerek méretezése
Ha a szabványos léghengerfuratok nem tudják kifejteni a szükséges erőt a rendelkezésre álló rendszernyomás mellett, számos tervezési stratégia kiterjeszti a pneumatikus képességet, mielőtt a hidraulikára való átállás szükségessé válik.
Tandem hengerek
Két koaxiálisan szerelt levegőhenger egység, amelyek rúdjai összekapcsolódnak, megsokszorozzák a kimenő erőt anélkül, hogy növelnék a furat méretét. Egy tandem pár 100 mm furatú henger 6 bar nyomáson kb 9,4 kN – az egyegységes teljesítmény közel kétszerese – miközben a henger átmérője változatlan marad szűk helyű borítékok esetén. A kompromisszum a megnövekedett teljes hossz és az ezzel arányosan magasabb levegőfogyasztás.
Air-over-Oil Intenzifikátorok
Ase hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50-200 kN kompakt asztalra szerelhető konfigurációkban.
Pneumatikus henger-sokszorozók mechanikus kapcsolással
A billenő mechanizmusok, bütyökkövetők és emelőkarok mechanikusan erősítik a levegőhenger teljesítményét az alkalmazás helyén. Egy 50 mm-es furatú hengerrel 6 bar nyomáson egyszerű billenőbilincs alakulhat ki 20 kN-t meghaladó szorítóerő az utazás végén, amikor a kapcsológeometria a holtponthoz közelít. Ezt a technikát széles körben használják hegesztőberendezésekben és présszerszámokban.
Nagyobb furatú szabványos hengerek
Az ISO 15552 szabványnak megfelelő hengerek 320 mm-es furatméretig kaphatók. 6 bar nyomáson egy 320 mm-es furatú levegőhenger kb 483 kN elméleti tolóerő – a kis hidraulikus henger területének megközelítése. Ezek a nagy furatú egységek jelentős levegőmennyiséget fogyasztanak löketenként (300 mm-es löket 320 mm-es furatnál körülbelül 24 liter szabad levegőt szorít ki ciklusonként), ezért a vevő méretét és a kompresszor kapacitását alaposan át kell tekinteni, mielőtt meghatároznák azokat.
Léghengerek kiválasztása meghatározott ipari környezetekhez
Nem minden léghengertest és tömítési anyag felel meg minden működési környezetnek. A zord vagy speciális körülményekhez nem megfelelő változat megadása felgyorsult meghibásodást okoz, függetlenül attól, hogy a pneumatikus rendszer többi része milyen jól van megtervezve.
- Étel és ital: Rozsdamentes acél testhengerek FDA-kompatibilis tömítőanyagokkal (szilikon vagy EPDM), külső kenés nélkül, és sima külső profilok, amelyek ellenállnak a baktériumok felhalmozódásának. A mosási besorolású (IP67 vagy IP69K) változatok tolerálják a nagynyomású víz- és vegyszeres tisztítási ciklusokat.
- Magas hőmérsékletű környezet: A szabványos NBR tömítések 80°C felett meghibásodnak. Öntödékhez, kemencékhez vagy 100°C feletti folyamathoz közeli alkalmazásokhoz 200°C-os fluorelasztomer (FKM/Viton) tömítéseket adjon meg. 150°C környezeti hőmérséklet felett a hengertesten külső hőpajzsokra is szükség van a rögzítőgyűrűk és a végsapkák védelmére.
- Korrozív légkör: Elektromosan nikkelezett vagy keményen eloxált alumínium testek ellenállnak az enyhe vegyi hatásoknak. Tengeri, tengeri vagy vegyi üzemi környezetben a teljesen rozsdamentes acél konstrukció PTFE-bevonatú furatokkal a legjobb korrózióállóságot kínálja magasabb súly és ár árán.
- ATEX/robbanásbiztos zónák: A pneumatikus hajtóművek eleve biztonságosabbak, mint az elektromos hajtások a veszélyes zónákban, mivel nem bocsátanak ki szikrát. A levegőhengerre szerelt szelep mágnesszelepeknek és helyzetérzékelőknek azonban megfelelő ATEX zónabesorolást kell viselniük. Magát a hengertestet ellenőrizni kell, hogy szikramentes-e – az alumínium általában elfogadható, de az öntöttvasat ellenőrizni kell a zónabesorolás követelményei szerint.
- Tisztatéri alkalmazások: Az ISO 5. osztályú és jobb tisztaterekhez gázmentes tömítésű, külső kenés nélküli palackokra és vákuummal kompatibilis anyagokra van szükség. Egyes félvezető- és laposképernyő-gyártók teljes egészében műanyag testű hengereket használnak, hogy elkerüljék a fémszennyeződés kockázatát.
- Kültéri és építőipari berendezések: Az időjárásnak kitett hengerekhez cink-nikkel vagy keménykróm rúdbevonat, nagy teherbírású ablaktörlő tömítések szükségesek a szennyeződés kizárása érdekében, valamint eloxált vagy festett testek. A nyomásspecifikációknak figyelembe kell venniük a szélsőséges hőmérsékleteket: -30°C-on a szabványos kenőanyagok besűrűsödnek, a tömítőanyagok megmerevednek, ami alacsony hőmérsékletű zsírt és hidegen besorolt elasztomereket igényel.
A léghenger specifikációjának a tényleges működési környezethez való hozzáigazítása – az általános célú katalógusválaszték alapértelmezése helyett – az a hely, ahol a tapasztalt pneumatikus rendszermérnökök mérhető értéket adnak hozzá. A megfelelő változat járulékos költsége szinte mindig kevesebb, mint egy korai terepi meghibásodás utáni nem tervezett csereciklus.
A pneumatikus rendszerek alapvetően megbízhatóak, gyorsak és költséghatékonyak a megfelelő alkatrészspecifikációkkal, megfelelő levegőminőséggel, megfelelő méretezéssel és strukturált karbantartási megközelítéssel tervezve. A léghenger továbbra is a leginkább látható elem, de teljesítménye teljes mértékben az őt tápláló sűrített levegő rendszer minőségétől függ. Fektessen be a levegő előkészítésébe és a nyomásszabályozásba, és a folyásirányban elhelyezkedő működtetők a tervezett ciklus élettartamát biztosítják.