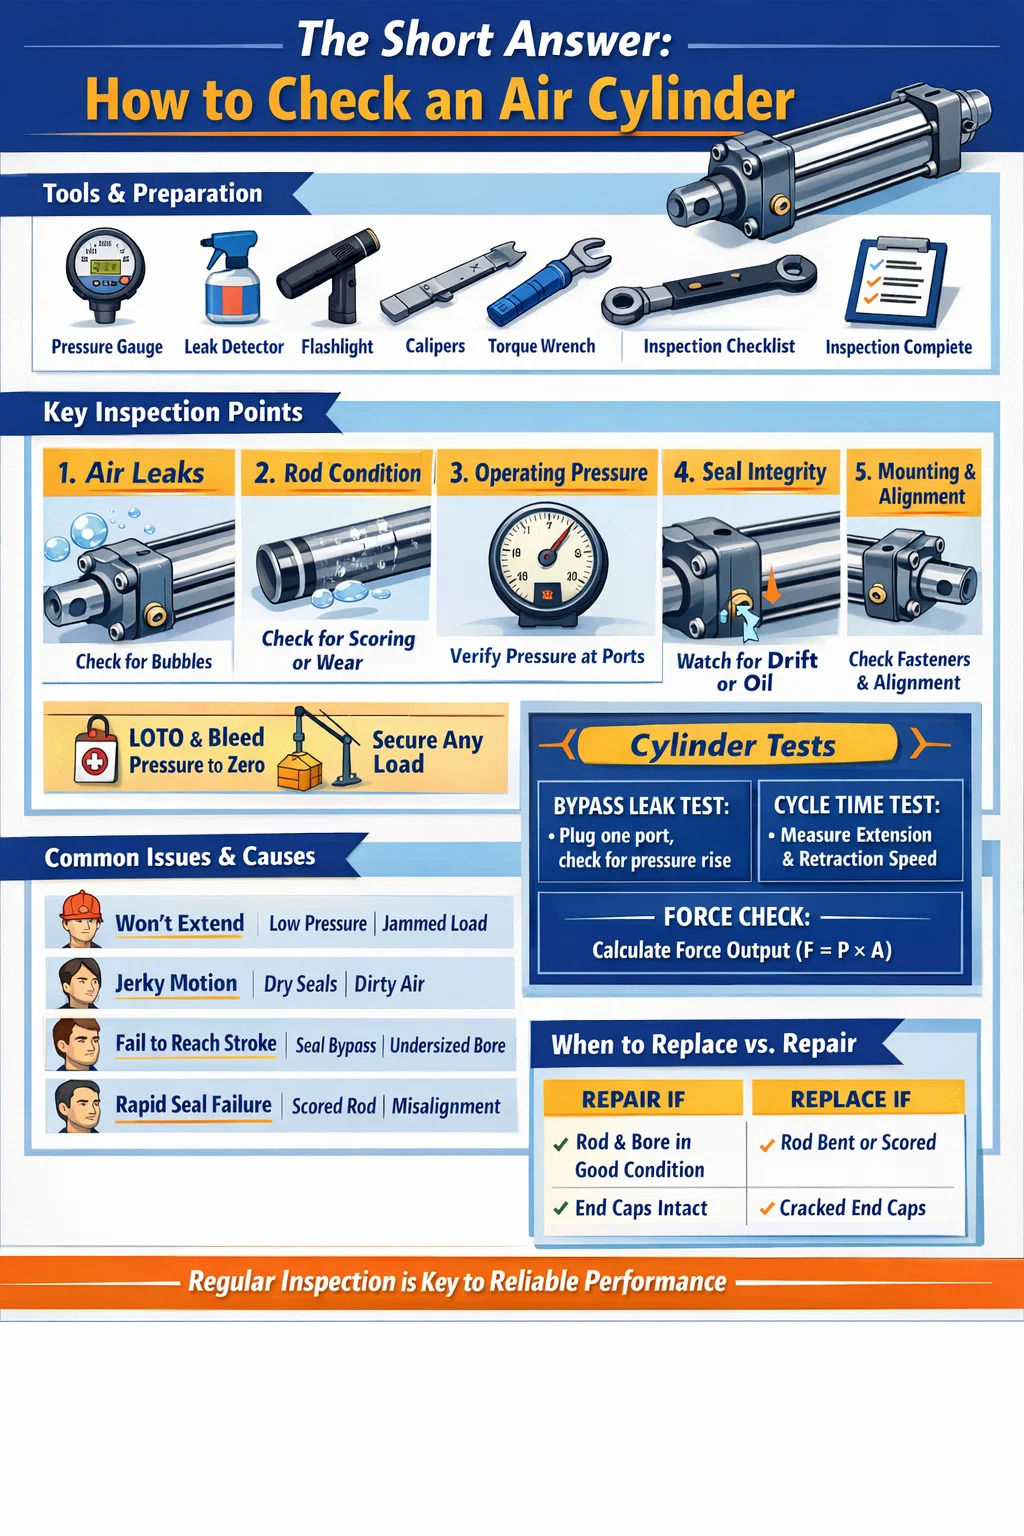


A rövid válasz: Hogyan ellenőrizzük a léghengert
Egy léghenger , meg kell vizsgálnia öt fő területen: légszivárgás, üzemi nyomás, dugattyúrúd állapota, tömítés integritása és szerelési stabilitás. Az egészséges pneumatikus hengernek simán, habozás nélkül ki kell nyúlnia és vissza kell húzódnia, fenn kell tartania a nyomást hallható szivárgás nélkül, és nem kell látnia az olajszivárgást vagy a rúd horzsolását. Ha a fenti feltételek bármelyike sikertelen, a henger azonnali figyelmet igényel, mielőtt újra üzembe helyezné.
A legtöbb léghenger meghibásodás nem hirtelen következik be. Fokozatosan fejlődnek ki kopás, szennyeződés vagy nem megfelelő kenés következtében. Ha tudja, hogy mit és mikor kell keresni, már korai szakaszban felismerheti a problémákat – még mielőtt azok gépleállást, termékhibákat vagy biztonsági eseményeket okoznának. Az alábbiakban vázolt ellenőrzési folyamat a szabványos kettős működésű pneumatikus hengerekre, az egyszeres működésű hengerekre és az ipari automatizálásban használt legtöbb kompakt vagy irányított hengerváltozatra vonatkozik.
Eszközök és előkészítés, mielőtt elkezdené
Mielőtt hozzáérne a levegőpalackhoz, gyűjtse össze a megfelelő szerszámokat, és tegye biztonságossá a munkaterületet. A felkészülés kihagyása az egyik leggyakoribb ok, amiért az ellenőrzési eredmények elmaradnak vagy félreolvasták.
Amire szükséged lesz
- Digitális vagy analóg nyomásmérő (rendszere működési tartományához igazítva)
- Szappanos vizes oldat vagy kereskedelmi forgalomban kapható szivárgásérzékelő spray
- Tisztítsa meg a szöszmentes ruhát
- Zseblámpa vagy ellenőrző lámpa
- Nyomatékkulcs a rögzítőelemek tömítettségének ellenőrzéséhez
- Tolómérő vagy mikrométer a rúd átmérőjének mérésére (részletes ellenőrzésekhez)
- Karbantartási napló vagy ellenőrzési ellenőrző lista űrlap
Biztonsági lépések az ellenőrzés előtt
Mindig válassza le a hengert tartalmazó kör sűrítettlevegő-ellátását. Használjon LOTO (lockout/tagout) eljárást a levegőellátó szelepen. Légtelenítse a nyomást nullára a rendszer kézi kipufogójával vagy légtelenítő szelepével. Ellenőrizze a nulla nyomást a mérőműszeren, mielőtt bármilyen szerelvényt, csatlakozót vagy rögzítőelemet megérint. Sűrített levegő még szerény üzemi nyomáson is – jellemzően 80-120 PSI (5,5-8,3 bar) — súlyos sérülést okozhat, ha a szerelvények nyomás alatt meglazulnak.
Ha a henger függőleges teherhordó alkalmazás része (nyomófejet, bilincset vagy emelőszerkezetet tart), a nyomáscsökkentés előtt mechanikusan támassza meg a terhet. Soha ne hagyatkozzon egyedül a légnyomásra a teher megtartásához az ellenőrzés során.
Légszivárgás ellenőrzése: A legkritikusabb lépés
A légszivárgás az egyetlen leggyakoribb meghibásodási mód a pneumatikus hengereknél. Még egy kis szivárgás is folyamatosan vesztegeti a sűrített levegőt, ami növeli az energiaköltségeket és csökkenti a működtető erőt. Egy 1 mm-es átmérőjű nyílás 7 bar nyomáson óránként több mint 3600 liter szabad levegőt veszíthet el. , amely évente több száz dollárba kerül csak elektromos áramban – hengerenként.
Külső szivárgások
Tegye újra nyomás alá a palackot ellenőrzött, felügyelt körülmények között. Vigyen fel szappanos vizet vagy szivárgásérzékelő spray-t az összes külső felületre: a nyílások szerelvényeire, a rögzítőrúd anyáira, a végsapka csatlakozásaira, a rúd tömítési területére (ahol a dugattyúrúd kilép az elülső sapkából) és a párnázott tűszelep csavarjaira. Figyelje a buborékok képződését és növekedését. Lassú szivárgás esetén 10–15 másodpercig is eltarthat, mire látható buborékok jelennek meg, ezért ne siettesse el ezt a lépést.
Különös figyelmet kell fordítani a rúdtömítési zónára. A rúd körül folyamatosan képződő buborékok az ütések során kopott rúdtömítést vagy sérült ablaktörlő tömítést jeleznek. Ez különösen gyakori a felgyülemlett hengereknél több mint 5 millió ciklus vagy piszkos környezetben működtek, ahol a részecskék felgyorsítják az ajaktömítés kopását.
Belső szivárgások (bypass szivárgások)
A belső szivárgást – ahol a levegő megkerüli a dugattyútömítéseket, és átjut az egyik kamrából a másikba – vizuálisan nehezebb észlelni, de ugyanannyi bajt okoz. A tünet jellemzően lomha vagy sodródó mozgás: a henger kúszik, amikor tartania kellene a pozícióját, vagy terhelés alatt még megfelelő nyomás mellett sem nyúlik ki vagy húzódik vissza teljesen.
A bypass szivárgásának tesztelése szétszerelés nélkül: miközben a henger mindkét irányban a löket végén van, helyezze nyomás alá az egyik nyílást, és dugja be a másik kipufogónyílást. Ha az eltömődött kamrában idővel megnő a nyomás, a levegő áthalad a dugattyún, ami megerősíti, hogy elhasználódott a dugattyútömítés. Egy egészséges hengernek meg kell mutatnia nulla nyomásemelkedés a lezárt kamrában 60 másodperc alatt .
A dugattyúrúd ellenőrzése kopás és sérülés szempontjából
A dugattyúrúd a pneumatikus hengerek egyik leginkább kitett alkatrésze. Százezerszer be- és kicikluszik, minden meghosszabbításkor ki van téve a környező környezet hatásának. Még a rúd kisebb felületi hibája is felgyorsítja a rúdtömítés kopását – az egyszerű tömítéscserét ismételt karbantartási ciklusokká változtatja.
Szemrevételezéses rúdellenőrzés
Törölje tisztára a rudat egy szöszmentes ronggyal, és jó megvilágítás mellett ellenőrizze teljes hosszát. Keresse meg:
- Pontozás vagy karcolás — a rúd tengelye mentén futó hosszanti karcolások lehetővé teszik a levegő kijutását a rúdtömítésen túl, és azonnali rúdcserét vagy fényezést tesznek szükségessé.
- Korrózió vagy lyukasztás — a krómozott rudak rozsdafoltjai vagy lyukak tönkreteszik a tömítés érintkezési felületét. Még az enyhe felületi rozsda is figyelmeztető jel, amely nem törli le.
- Horpadások vagy lapos foltok — ezek külső hatást jeleznek. A meggörbült vagy horpadt rúd egyenetlen oldalterhelést okoz a rúdtömítésen és a perselyen.
- Olajfilm a rúd felületén — a könnyű, tiszta kenőanyagréteg normális jelenség a kenőrendszereknél. A nehéz olajsírás vagy cseppek képződése a rúd tömítésének kifújását jelzi.
Méretellenőrzés
A precíziós alkalmazásokhoz használt hengerek vagy az oldalsó terhelés gyanúja esetén mérje meg a rúd átmérőjét a hossza mentén több ponton féknyergekkel. Hasonlítsa össze a gyártó névleges rúdátmérőjével és tűréshatárával. A legtöbb szabvány ISO 15552 léghenger edzett és krómozott acélrudat használ, h8 vagy h9 tűréshatárral. 25 mm névleges rúd, az elfogadható átmérő tartomány körülbelül 24,967 mm és 24,987 mm . Bármilyen mérhető kúpos, ovális vagy alulméretezett érték kopásra utal, amely veszélyezteti a tömítést.
A rúd egyenességének ellenőrzése
Helyezze az eltávolított rudat egy sima felületű lemezre vagy V-blokkra, és lassan görgesse. Bármilyen látható ingadozás vagy magas foltok hajlítást jeleznek. Alternatív megoldásként szereljen fel egy számlapjelzőt egy mágneses alapra, és söpörje végig a rúd hosszát, miközben forgatja. A maximális kifutás 0,05 mm 100 mm rúdhosszonként általános elfogadási kritérium. A meggörbült rudakat ki kell cserélni – a pneumatikus hengerrudak egyengetése nem elfogadható.
Az üzemi nyomás és a henger teljesítményének ellenőrzése
Még akkor is, ha a levegőhenger nem mutat külső szivárgást és tiszta a rúd, akkor is előfordulhat, hogy a specifikáció alatt teljesít. A nyomás- és ciklusviselkedés tesztelése olyan funkcionális képet ad, amelyet pusztán vizuális ellenőrzések nem nyújthatnak.
Tápnyomás ellenőrzése
Csatlakoztasson egy kalibrált mérőeszközt a lehető legközelebb a hengernyíláshoz – ha lehetséges, közvetlenül a bemeneti szerelvényhez. Ha a henger normálisan működik, jegyezze fel a nyomást mind a kihúzási, mind a visszahúzási nyílásoknál. Hasonlítsa össze ezeket a leolvasott értékeket az alkalmazáshoz megadott üzemi nyomással.
A nyomásesés több mint 10-15% a szabályozó alapértéke és a henger bemenete között mozgás közben túlzott áramláskorlátozásra utal az áramkörben – részben eltömődött áramlásszabályozó szelep, alulméretezett tápvezeték vagy elszennyeződött hangtompító/hangtompító a kipufogó oldalon. Ez a fajta nyomáshiány mechanikailag ép henger esetén is lassú mozgást okoz.
Sebesség és ciklusidő mérés
Időzítse a teljes kihúzási és visszahúzási löketet stopperórával vagy a gép PLC ciklusszámlálójával. Hasonlítsa össze az eredeti üzembe helyezési adatokkal vagy a gyártó által az Ön üzemi nyomásán várható ciklusidővel. Egy henger, amely korábban 0,4 másodperc alatt teljesített egy 200 mm-es löketet, most azonban 0,7 másodpercet vesz igénybe – nyomás- vagy terhelésváltozás nélkül – belső kopást, tömítési szilárdságot vagy kenési hibát mutat.
Kényszerített kimeneti ellenőrzés
A pneumatikus henger elméleti kimenő erejét a következőképpen számítjuk ki:
F = P × A , ahol F az erő (newton), P a nyomás (Pa), és A a dugattyú területe (m²).
Egy 63 mm-es furatú hengernél 6 bar (600 000 Pa) nyomáson az elméleti feszítőerő kb. 1870 N (190 kgf) . A gyakorlatban a tényleges erőt csökkenti a rúdtömítés súrlódása, a kipufogóoldali ellennyomás és a mechanikai beállítási problémák. Ha a henger nem tudja mozgatni azokat a terheket, amelyeket korábban gond nélkül kezelt, ez a számítás segít meghatározni, hogy a probléma az elégtelen tápnyomás vagy a mechanikai károsodás.
| Furat mérete (mm) | Dugattyúfelület (cm²) | Nyújtó erő 6 bar-nál (N) | Nyújtóerő 6 bar-nál (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1,178 | 120 |
| 63 | 31.17 | 1,870 | 191 |
| 80 | 50.27 | 3,016 | 308 |
| 100 | 78.54 | 4,712 | 480 |
Tömítések ellenőrzése: Mikor kell cserélni szétszerelés nélkül
A tömítések a leginkább kopásveszélyes alkatrészek bármely pneumatikus hengerben. A dugattyútömítés, a rúdtömítés és az ablaktörlő tömítés idővel lebomlik a hőciklus, a szennyeződés, valamint az összenyomás és a megnyúlás okozta fizikai igénybevétel miatt. Sok technikus megvárja, amíg elmulasztják a tömítések cseréjét – de addigra a szivárgó tömítés gyakran megrongálta a szomszédos alkatrészeket.
A rúdtömítés kopásának jelei (szétszerelés nélkül is láthatók)
- Olajos maradványok vagy nedves megjelenés a bot felületén közvetlenül az elülső sapka mellett
- Levegő fúj a rúd mellett a hosszabbításnál (hallható vagy érzékelhető a kezével a rúdtömítési terület közelében)
- A rúdon felgyülemlett szennyeződés és szennyeződés, amely a gépen máshol nincs jelen – ez azt jelzi, hogy az ablaktörlő tömítése már nem kaparja tisztára a rudat a visszahúzáskor
A dugattyútömítés kopásának jelei (a viselkedésből következtetve)
- A henger terhelés alatt lassan sodródik, parancsolt mozgás nélkül
- A henger nem tudja megtartani a szorított helyzetet, ezért folyamatos légnyomásra van szükség a fenntartásához
- Csökkentett erőkifejtés a megfelelő tápnyomás ellenére – a levegő megkerüli a dugattyút, nem pedig nyomja
- Egyenetlen vagy rángatózó mozgás – amelyet néha "slip-slip"-nek neveznek - a tömítés egyenetlen súrlódása okozza, mivel a dugattyútömítés egyenetlenül kopik
A tömítés anyagával és hőmérsékletével kapcsolatos megfontolások
A szabványos pneumatikus hengertömítések NBR-ből (nitril-kaucsukból) készülnek, kb. -20°C és 80°C között . Magasabb hőmérsékletű környezetben – sütők, autoklávok vagy forróalakító prések közelében – ezek a tömítések idő előtt meghibásodnak. Ha a henger egy évnél rövidebb idő alatt többször is átég a tömítéseken forró környezetben, a javítás a PTFE vagy Viton tömítésekre való frissítés, nem pedig a gyakoribb csere. A Viton tömítések jellemzően akár folyamatos hőmérsékletet is képesek elviselni 200°C .
A henger rögzítésének és beállításának ellenőrzése
A rossz szerelés a légpalack idő előtti meghibásodásának nagy százalékáért felelős. Ha egy henger rosszul illeszkedik a terhelési útvonalához, minden löket oldalterhelést okoz a rúdon és a rúdperselyen. Ez felgyorsítja a rúdtömítés kopását, idővel meghajlíthatja a dugattyúrudat, és végül károsítja a henger furatát.
Mit kell ellenőrizni a rögzítésnél
- Rögzítési rögzítő nyomatéka — nyomatékkulccsal ellenőrizze az összes hajtórúd anyát, karimás csavart és lábtartó csavart. Idővel a vibráció meglazítja a rögzítőelemeket. A laza végsapka légszivárgást okozhat a sapka csatlakozásánál; a laza lábrögzítés a henger megingását okozhatja löket közben, ami dinamikus eltolódást okozhat.
- Rúdvég csatlakozás — ellenőrizze a csapszeget, a rúdszemet vagy az apa/apa rúdvég menetes csatlakozását. A kapocscsap furatánál a kopás a szögeltérés jele. A kengyelnek vagy a rúdvégnek szabadon kell forognia, de észrevehető sugárirányú játék nélkül.
- A hengertest egyenessége — nézze végig a hengertestet, és hasonlítsa össze a hajtott teher mozgási irányával. Bármilyen látható szög a henger tengelye és a terhelési út között eltérést jelez. Méghozzá 1°-os beállítási eltérés egy 200 mm-es löketű hengeren körülbelül 3,5 mm oldalirányú elmozdulást hoz létre a rúd végén – ez több mint elegendő a mérhető oldalsó terhelés létrehozásához.
- Elfordulásgátló eszközök — vezetett vagy nem forgó hengereken ellenőrizze, hogy az elfordulásgátló kulcshorony vagy a külső vezetőrúd sértetlen-e és nem kopott-e. A meghibásodott elfordulásgátló funkció lehetővé teszi, hogy a dugattyúrúd terhelés alatt megpördüljön, elcsavarva és károsítva a hozzá csatlakoztatott tömlőket és érzékelőket.
Rögzítő konzol és tartószerkezet
Vizsgálja meg azt a tartót vagy keretet, amelyre a henger fel van szerelve. A hegesztett tartókonzolokon repedések, megnyúlt csavarlyukak vagy deformálódott rögzítőlapok azt jelzik, hogy a henger olyan lökésterhelést nyel el, amelyre nem tervezték. Ezeket a szerkezeti problémákat ki kell javítani – nem csak magát a hengert. Új henger beszerelése repedt vagy eltorzult konzolba ugyanazt a meghibásodást okozza a normál élettartam töredékében.
A párnák, csatlakozók és a löketvégi viselkedés vizsgálata
Sok pneumatikus henger belső párnákkal van felszerelve – állítható tűszelepek mindkét végsapkánál, amelyek korlátozzák a kipufogógáz áramlását a löket végén, simán lelassítva a dugattyút, hogy megakadályozzák az ütközést. Ha a párnák meghibásodnak vagy rosszul vannak beállítva, a dugattyú minden ciklusban erősen nekiütközik a zárósapkának. Ez idővel fémfáradást okoz a végsapkában, meglazítja a kötőrudakat, és megrepedhet a henger.
A párna beállításának ellenőrzése
Ha a henger normálisan működik, figyelje és figyelje a löketvégi lassulást. A megfelelően párnázott hengernek észrevehetően le kell lassulnia, és a löket végére enyhe leállással kell megérkeznie – nem erős csattanással. Ha fém-fémmel ütközést hall a löket végén, akkor a párnatű túlságosan nyitva van (ami nem elegendő korlátozást biztosít), vagy a zárókupak belsejében lévő párnatömítés elhasználódott, és a cseréhez szét kell szerelni.
Állítsa be a párna tűszelepét negyed fordulattal, és figyelje meg a hatást. A cél a lehető legpuhább megállítás a "visszapattanás" effektus nélkül – ahol a túlzott korlátozás miatt a henger leáll közvetlenül a löket vége előtt. A legtöbb gyártó olyan párnabeállítást ajánl, amely a dugattyút körülbelül 5-15 mm-es elmozdulás alatt nyugalmi helyzetbe hozza. a mechanikus leállás előtt.
A levegőnyílások és szerelvények ellenőrzése
Ellenőrizze az összes menetes légnyílás csatlakozását. Keressen sérült meneteket, keresztmenetes szerelvényeket vagy megrepedt betolható szerelvénytesteket. A többször eltávolított és az alumínium végsapkákba visszahelyezett idom végül lecsupaszítja a meneteket – ha ezt korán észlelik, egy menetbetét (Helicoil) megjavíthatja a portot a végsapka cseréje nélkül. Ha addig hagyjuk, amíg a szerelvény nyomás alatt ki nem húzódik, általában a teljes végsapkát ki kell cserélni.
Ellenőrizze, hogy a kipufogónyílásokon lévő hangtompítók és hangtompítók nincsenek-e eltömődve. Az eltömődött kipufogógáz ellennyomást hoz létre, amely ellentétes a henger mozgásával, csökkenti a hatékony erőt és lelassítja a ciklusidőket. Piszkos környezetben a kipufogódobokat minden alkalommal meg kell tisztítani vagy ki kell cserélni 6-12 hónap szabványos karbantartási cikkként.
Kenés ellenőrzése: Olajmentes vs. Kenőhengerek
A modern pneumatikus hengereket egyre inkább olajmentes egységként tervezik – önkenő, PTFE-vel impregnált tömítésekkel és perselyekkel, amelyek nem igényelnek külső kenést. A régebbi rendszerek és a nagy teherbírású hengerek azonban jellemzően a légkörben elhelyezkedő vonalkenőre (olajozóra) támaszkodnak, hogy szabályozott olajködöt juttatjanak a levegőáramba.
Kenőhengeres rendszerekhez
- Ellenőrizze a kenőtartály olajszintjét. A száraz kenőanyag a tömítések idő előtti kopásának egyik leggyakoribb oka. Töltsön utána a gyártó által megadott olajtípussal – jellemzően ISO VG 32 turbinaolaj vagy azzal egyenértékű . Ne használjon nehéz gépolajat; a cseppek túl nagyok ahhoz, hogy hatékonyan áthaladjanak a levegőkörön.
- Ellenőrizze a kenőanyag csepegési arányát – általában a következőre van állítva 1 csepp 10 szabvány köbláb (SCF) légáramhoz , vagy a palack gyártója által meghatározottak szerint. A túl kevés olaj kopást okoz; a túl sok olaj olaj felhalmozódását okozza a szeleptestekben és a hengerekben, ami megtapadáshoz és szennyeződéshez vezet.
- Ha a rendszer hosszabb ideig olaj nélkül működik, ne egyszerűen töltse fel a kenőanyagot, és folytassa a működést. A kenés nélkül működő száraz tömítéseken mikroszakadások keletkezhetnek, amelyek az olaj visszanyerése után nem záródnak vissza megfelelően.
Olajmentes hengerekhez
Az olajmentes hengereket soha nem szabad kenőberendezés után használni. Az olaj bejuttatása egy száraz levegős üzemre tervezett hengerbe szennyezi a PTFE tömítéseket, megduzzad bizonyos tömítési anyagokat, és magához vonzza a levegőben szálló port, amely csiszolópasztává alakul a hordó belsejében. Ha az Ön létesítménye központi kenésű levegőelosztó rendszerrel rendelkezik, az olajmentes hengereket egy erre a célra kialakított, kenés nélküli leágazó vezetéken keresztül kell betáplálni koaleszcens szűrővel, hogy eltávolítsák az esetlegesen átvitt olajat.
A léghenger hengerének és zárófedeleinek ellenőrzése
A hengercső (testcső) és a végsapkák szerkezeti elemek. Noha normál üzemben ritkán hibásodnak meg, minden ciklusban kifáradási terhelésnek vannak kitéve, és rendellenes terhelési körülmények között repedések vagy deformációk alakulhatnak ki – túlnyomás, lökésszerű terhelés vagy hosszú távú eltolódás.
Hordó vizsgálat
A henger feszültségmentesített állapotában szemrevételezéssel ellenőrizze a henger külsejét teljes hosszában. Keresse meg:
- Horpadás, deformáció vagy kidudorodás – a kidudorodó henger azt jelzi, hogy a henger túlnyomást vagy súlyos oldalsó ütközést tapasztalt.
- Korrózió az alumínium- vagy acélhordókon – a felületi korrózió gyengíti a falat, és végül hajszálrepedések kialakulását teheti lehetővé. Élelmiszer-feldolgozás vagy kültéri környezetben ez különösen fontos.
- A hajtórúd állapota – a hajtórúd-hengereken (a leggyakoribb típus), ellenőrizze az egyes kapcsolórudak egyenességét és repedéseit a menetes szakaszokon. A meghajlított kötőrúd azt jelzi, hogy a henger a tengelyére merőleges ütközőterhelést vett fel.
Végzáró vizsgálat
Vizsgálja meg mindkét végsapkát, hogy nincsenek-e repedések – különösen a bemeneti nyílások körül és azoknál a sarkoknál, ahol a kötőrudak áthaladnak. A hajszálrepedések gyakran csak nagyításkor vagy festékáthatolási teszttel láthatók. A zárósapka minden megerősített repedését kötelező cserélni – a szerkezeti repedésekkel rendelkező, nyomás alatt álló alkatrészeket nem lehet hegesztéssel, feltöltéssel vagy ragasztással javítani.
Töltse ki a léghenger-ellenőrzési ellenőrzőlistát
Használja ezt az ellenőrzőlistát a tervezett karbantartás során vagy a henger teljesítményével kapcsolatos panaszok kivizsgálásakor. A minden kategóriába tartozó igazolvány azt jelzi, hogy a henger üzemképes állapotban van. Bármilyen meghibásodásnak ki kell váltania a megfelelő korrekciós intézkedést, mielőtt a hengert visszaállítanák a gyártásba.
| Ellenőrzési tétel | Módszer | Pass Feltétel | Sikertelen művelet |
|---|---|---|---|
| Külső levegő szivárog | Szappanoldat nyomás alatt | Nincsenek buborékok egyetlen csatlakozáson vagy tömítésen sem | Húzza meg a szerelvényeket vagy cserélje ki a tömítéseket |
| Belső bypass szivárgás | Dugja és nyomáspróba | Nulla nyomásemelkedés 60 másodperc alatt | Szerelje szét és cserélje ki a dugattyútömítéseket |
| Dugattyúrúd felület | Szemrevételezéses törlőkendő ellenőrzés | Nincs repedés, rozsda vagy horpadás | Cserélje ki vagy krómozza újra a rudat |
| A rúd egyenessége | Számlapjelző a V-blokkon | ≤ 0,05 mm/100 mm | Cserélje ki a rudat |
| Tápnyomás a kikötőben | Beépített nyomásmérő | Az alapjel 10%-án belül mozgás közben | Törölje a korlátozásokat, ellenőrizze a vonal méretét |
| Rögzítési rögzítő nyomatéka | Nyomatékkulcs | Specifikáció szerint nincs mozgás | Nyomaték újra a specifikációra |
| Párna viselkedés | Figyelje meg a löketvégi mozgást | Sima lassulás, nincs hatás | Állítsa be a tűt vagy cserélje ki a párnatömítést |
| Hordó és zárókupak állapota | Szemrevételezéses ellenőrzés | Nincs repedés, horpadás vagy korrózió | Cserélje ki a sérült alkatrészt |
| Kenőolaj szint | A tál vízszintes ellenőrzése | Olaj látható a kémlelőüvegen | Töltse fel megfelelő minőségű olajjal |
| Kipufogó hangtompító | Áramlásellenőrzés / vizuális | Korlátlan kipufogó áramlás | Tisztítsa meg vagy cserélje ki a hangtompítót |
Milyen gyakran kell ellenőrizni a pneumatikus hengert
Az ellenőrzés gyakorisága a henger munkaciklusától, a környezettől és a folyamat kritikusságától függ. Nincs univerzális intervallum – egy poros öntödében napi 3 műszakban, heti 7 napon üzemelő henger sokkal gyakrabban igényel figyelmet, mint műszakonként kétszeri kerékpározás egy tiszta összeszerelő helyiségben.
| Állapot | Javasolt ellenőrzési időköz | Tömítéscsere intervallum |
|---|---|---|
| Könnyű, tiszta környezet | 12 havonta | 3-5 évente vagy 20 millió ciklusonként |
| Közepes terhelhetőség, normál ipari környezet | 6 havonta | 1-2 évente vagy 10 millió ciklusonként |
| Nagy igénybevételnek kitett, poros vagy nedves környezet | 3 havonta | Évente vagy 5 millió ciklus |
| Magas hőmérséklet vagy vegyi expozíció | havi vizuális; negyedéves teljes ellenőrzés | 6 havonta |
Az időalapú intervallumokon túl alkalmazzon állapotalapú triggereket. Minden alkalommal, amikor egy hengeren új tünet – lassabb ciklusidő, új zaj, helyzetérzékelő hibája vagy látható szivárgás – jelentkezik, kezelje nem tervezett ellenőrzési eseményként, függetlenül attól, hogy az utolsó ütemezett PM mikor fejeződött be. A következő ütemezett intervallumra várni, amikor a tünetek már megjelentek, azt jelenti, hogy várni kell a kudarcra.
Gyakori léghenger-problémák és kiváltó okaik
A pneumatikus henger ellenőrzésekor a tünet kiváltó okáig való visszakövetése időt takarít meg, és megakadályozza az ismétlődő meghibásodásokat. Az alábbiakban felsoroljuk a leggyakrabban előforduló problémákat és azok legvalószínűbb forrásait.
A henger nem nyúlik ki vagy húzódik vissza
- Nincs tápnyomás – ellenőrizze az elülső mágnesszelep működését és az FRL egységet
- A dugattyúrúd elakadt – a kenés hiánya vagy a rúdpersely súlyos kopása okozta
- Külső mechanikai akadály – a terhelés elakadt vagy a henger mechanikusan blokkolt a löket végén
- A párna tűszelep túlságosan zárva – a henger lefagy, mielőtt elérné a végsapkát a beszorult kipufogónyomás miatt
A henger szabálytalanul vagy szaggatottan mozog
- Kicsúszás a száraz tömítésekből – kenés hozzáadása vagy fejlesztése az előolajozott hengeres modellhez
- Szennyezett levegőellátás – a levegőellátásban lévő részecskék vagy víz egyenetlen súrlódást okoznak. Ellenőrizze és javítsa a levegőszűrőt és a vízleválasztót.
- Alulméretezett áramlásszabályozó szelepek – az elégtelen áramlás a vadászat viselkedését okozza. Tekintse át az áramlási sebességre vonatkozó követelményeket a beépített szelep Cv névleges értékéhez képest.
A henger terhelés alatt nem éri el a löket végét
- Az üzemi nyomás túl alacsony – ellenőrizze a szabályozó alapjelét, és ellenőrizze a nyomásesést a hosszú tápvezetékekben
- A furat mérete alulméretezett a terheléshez – számítsa újra a szükséges erőt az F = P × A használatával, és szükség esetén javítsa a furatot
- Súlyos dugattyútömítés bypass – a henger nem tud teljes nyomást kialakítani a kamrában, mert a levegő gyorsabban halad át a dugattyún, mint amennyit betáplálnak.
Gyors és ismétlődő tömítési hiba
- Szennyezett befúvott levegő – a 10 mikronos részecskék súrolóanyagként hatnak a tömítés ajkakra. Szereljen be egy 5 mikronos koaleszcens szűrőt az áramlás irányába.
- Pontozott rúdfelület – a sérült rúd napokon belül tönkreteszi az új tömítéseket. A rudat meg kell javítani, mielőtt a tömítés cseréje bármi változást okozna.
- Rosszul beállított henger – az oldalsó terhelés egyenetlenül károsítja a tömítés ajakat. Rögzítse az igazítást az újratömítés előtt.
- Nem megfelelő tömítőanyag a környezet számára – frissítse a tömítőanyagot, hogy az megfeleljen a tényleges működési hőmérsékletnek és a vegyi expozíciónak.
Mikor kell cserélni a teljes léghengert, illetve a javítást
Nem minden hengerprobléma igényel teljes cserét. A szabványos ISO hengerméretekhez való tömítéskészletek széles körben elérhetőek és olcsók – a tömítések cseréje egy 63 mm-es furatú hengerben általában költséges 20 dollár alatt részenként , szemben a 80–250 dollárral egy új, egyenértékű hengerért. De a tömítés cseréje csak akkor éri meg, ha a többi alkatrész még üzemképes állapotban van.
A javítás a megfelelő választás, ha:
- A hordó furata sima és a tűréshatáron belül van (nincs karcolás vagy korrózió)
- A dugattyúrúd egyenes, felülete sértetlen
- A végsapkák repedésmentesek, a menetek jó állapotúak
- A henger nem haladta meg a várható élettartamának körülbelül 50%-át
- Az azonos cserealkatrészek hosszú átfutási idővel rendelkeznek, és a gyártás nem várhat
Cserélje ki a hengert, ha:
- A hordó furata horzsolt vagy korrodált – az új tömítések gyorsan tönkremennek a sérült furatfelületen
- A rúd meghajlott, mélyen bevágott vagy a minimális átmérő alatt van – a botokat nem lehet megbízhatóan megjavítani a szántóföldön
- A végsapka menetei lecsupaszodtak, vagy a végsapkák megrepedtek
- A hengert többször megjavították, és rövid időn belül még mindig meghibásodik – az ismétlődő meghibásodás mintázata olyan rendszerszintű problémát jelez (az alkalmazáshoz nem megfelelő henger), amelyet a javítás nem fog megoldani
- A henger nem szabványos vagy elavult méretű, ahol a tömítőkészletek már nem állnak rendelkezésre
Csere megrendelése előtt dokumentálja teljes mértékben a meglévő henger műszaki adatait: furatátmérő, lökethossz, rögzítési mód (rúd, profiltest vagy kerek test), nyílás mérete és elhelyezkedése, rúdvég menettípusa, és minden speciális jellemző (rozsdamentes acél, mágneses dugattyú, tisztatér specifikáció). A rossz csatlakozóhelyzetű vagy nem megfelelő rúdvégtípusú henger rendelése további mechanikai módosítást igényel, és tovább késlelteti a javítást.