

A pneumatikus hengerhordó az, ahol a hengerminőség valóban él
Ha csak egy dologra emlékszik a pneumatikus hengeres hengerekkel kapcsolatban, tartsa meg ezt: a henger határozza meg a léghenger nyomásértékét, mozgási simaságát és élettartamát. A dugattyú elcsúszik benne, a tömítések nekiütköznek a belső falának, és minden terhelési ciklus megterheli a szerkezeti merevséget. A rossz gömbölyűségű, durva csiszolt felületű vagy nem megfelelő falvastagságú hordó légszivárgást, sebességingadozást és idő előtti tömítéskopást okoz, jóval azelőtt, hogy a henger többi része látható sérülést észlelne.
A legtöbb ipari alkalmazáshoz az eloxált vagy precíziós kivitelű furattal ellátott alumínium pneumatikus hengerhenger a legjobb egyensúly a súly, a korrózióállóság, a költségek és a megmunkálhatóság között. Magas hőmérsékletű, lemosható vagy élelmiszerrel érintkező környezetben a rozsdamentes acél pneumatikus hengercső a biztonságosabb választás. Az anyag és a belső felület fontosabb, mint a henger márka vagy az eloxálás színe.
A lényeg: a pneumatikus hengerhenger értékelésénél először ne a külső profilt nézze meg. Tekintse meg a furattűrést, a felületi érdességeket, az egyenességet és a gyártási folyamatot a belső felület mögött. Ezek a paraméterek határozzák meg, hogy a henger terhelés alatt hogyan viselkedik, és hány ciklust bír túl.
Mit csinál a hengerhordó valójában egy léghengerben
A pneumatikus hengerfurat a henger fő teste és nyomástartó edénye. Ez tartalmazza a dugattyút, és a sűrített levegőt a munkakamrában tartja. Ha megérti az alábbi öt szerepet, akkor megérti, hogy a hordó minősége miért van hatással az egész működtetőre.
- Nyomás visszaszorítása. A hordó falának ellenállnia kell a belső pneumatikus nyomásnak anélkül, hogy túlzott sugárirányú tágulást okozna. Az 1 MPa-on működő hengereknek vastagabb vagy erősebb hengerre van szükségük, mint a 0,3 MPa-on működő hengereknek.
- Dugattyúvezetés. A henger belső átmérője vezeti a dugattyút és a dugattyúrúd egységet. Ha a furat ovális, a dugattyú mozgás közben megbillen, és egyenetlen tömítési érintkezést hoz létre.
- Tömítő partner. A dugattyútömítés a henger belső falához csúszik. A sima, egyenletes felület elengedhetetlen az alacsony súrlódáshoz, a stabil sebességhez és a hosszú tömítési élettartamhoz.
- Hőleadás. Az alumínium hordók gyorsabban vezetik el a hőt a kompressziós kamrából, mint az acél, ami segít stabilizálni a hőmérsékletet gyors ciklus közben.
- Szerkezeti kapcsolat. A kötőrúd-hengereknél a hengert négy vagy több csavar szorítja a végsapkák közé. A hengernek meg kell őriznie geometriáját az axiális szorítóerő alkalmazása után.
A henger azt is meghatározza, hogy milyen könnyen javítható a henger. A sérült tömítés kicserélhető, de a sérült henger általában azt jelenti, hogy az egész hengert le kell selejtezni. Éppen ezért a hordó kikészítési folyamatát irányító gyártók, mint pl pneumatikus hengergyártók, amelyek a belső henger minőségére összpontosítanak , hajlamosak konzisztensebb működtetőket szállítani hosszú gyártási távon.
A hordó anyagok összehasonlítása: alumínium, acél és rozsdamentes acél
A legtöbb pneumatikus hengerhenger 6xxx sorozatú alumíniumötvözetekből készül, mert jól extrudálnak és eloxálhatók. Az acélhordók nagy teherbírású kötőrúd-hengerekben jelennek meg, ahol az ütésállóság és a nagynyomású szilárdság számít. A rozsdamentes acél hordók korrozív környezetekhez vannak fenntartva. Az alábbi táblázat összefoglalja a gyakorlati különbségeket a vásárlók és a tervezőmérnökök számára.
| Anyag | Tipikus kivitel | A legjobb használati eset | Vigyázz |
|---|---|---|---|
| Alumínium 6063 / 6061 | Fúrt vagy hengerrel égetett furat, eloxált külső felület | Szabványos automatizálási hengerek, kompakt és mini hengerek | Alacsony ellenállás a kemény vegyszerekkel és erős ütésekkel szemben |
| Szénacél | Polírozott, belül néha kemény krómozott | Nagy teherbírású kötőrúd-hengerek, nagynyomású vezetékek | Nehezebb, korrózióvédelmet igényel |
| Rozsdamentes acél 304/316 | Fúrt vagy polírozott furat | Élelmiszer-, gyógyszer-, mosó-, tengeri alkalmazások | Magasabb költség és alacsonyabb hővezető képesség |
Az eloxálási mélység praktikus, ellenőrizendő specifikáció. A tipikus kénsav eloxálás az alumíniumhengeres hordókon körülbelül 8-15 mikron; a kemény eloxálás elérheti a 25-50 mikront. Csúszó alkalmazásoknál a kemény eloxálás javítja a kopásállóságot, de a furat gyakran a bevonat előtt vagy után készül el, a szükséges végső tűréstől függően.
Közös pneumatikus hengeres henger keresztmetszete
A hordóprofil formák azt a hengergeometriát követik, amelyhez tartoznak. Négy profilcsaládot fog látni az ipari katalógusokban: kerek, négyzet alakú, kompakt és vezetett vagy többtengelyes profilokat. Mindegyik más szerelési vagy hely miatt létezik.
Kerek kötőrúd-hordók
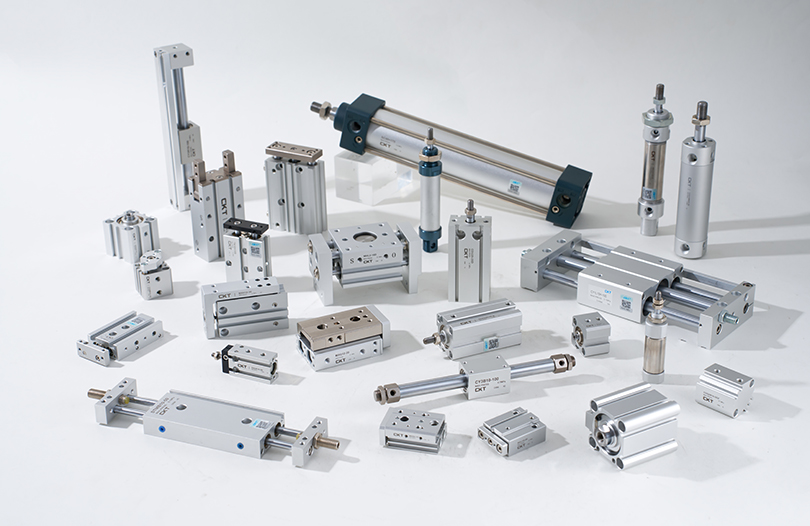
A klasszikus kerek hordó megtalálható benne SC sorozatú kötőrúd-hengerek . Négy kötőrúd rögzíti a hengert két végsapka közé, így magának a hengernek nincs szüksége karimára. Ez a kialakítás könnyen szervizelhető, mert a hordó külön cserélhető. Ez a legelterjedtebb konfiguráció a 32 mm és 320 mm közötti furatméretekhez is. Ha szabványos, globálisan cserélhető hengerre van szüksége, keressen SC kötőrúd pneumatikus hengerek alumínium hordóval és precíziós kivitelű furattal.
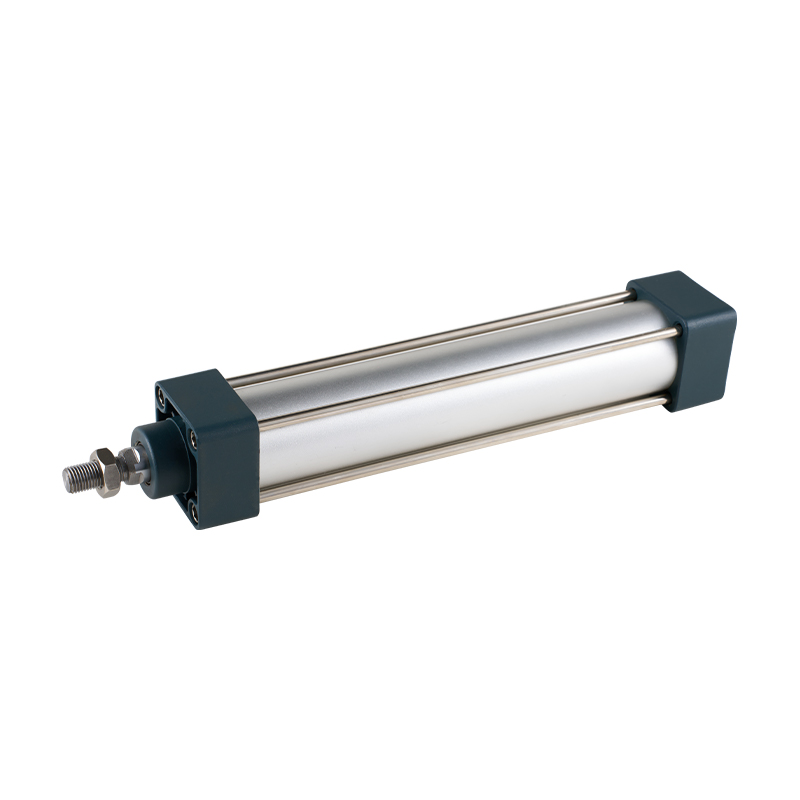 SC sorozat (rúd típusú) szabványos hengerszállítók, OEM/ODM gyár – Zhejiang A CKT Pneumatic egy kínai nagykereskedelmi SC Series (Tie Rod Type) szabványos hengerszállító és OEM/ODM gyár, 1. A dugattyútömítés egy ... Termék megtekintése →
Négyzet alakú és téglalap alakú hordók
A négyzetes vagy téglalap alakú alumíniumprofilok jellemzőek a rúd nélküli és egyes rúd nélküli hengereknél. A négyzet alakú külső forma megkönnyíti az érzékelők, vezetősínek vagy konzolok közvetlenül a hordóra történő felszerelését. A belső furat kerek marad, de a külső geometriát hornyok és hornyok extrudálják a tartozékok számára.
Kompakt és Mickey Mouse profilok
Kompakt hengeres hordók, gyakran nevezik Miki egér profilok mert ikerrudas változatban két kerek furatú lebeny jelenik meg egymás mellett, rövid löketű, helykorlátos automatizálásra tervezték. A népszerű CQ2 és SDA családok ezt a típusú alumínium extrudálást használják. Ezek a hengerek a szerelési hossz akár 40 százalékát is megtakarítják az azonos furatú standard hengerekhez képest. Tekintse át a könnyű alumínium hordóval rendelkező kompakt hajtóművet CQ2 sorozatú kompakt pneumatikus hengerek .
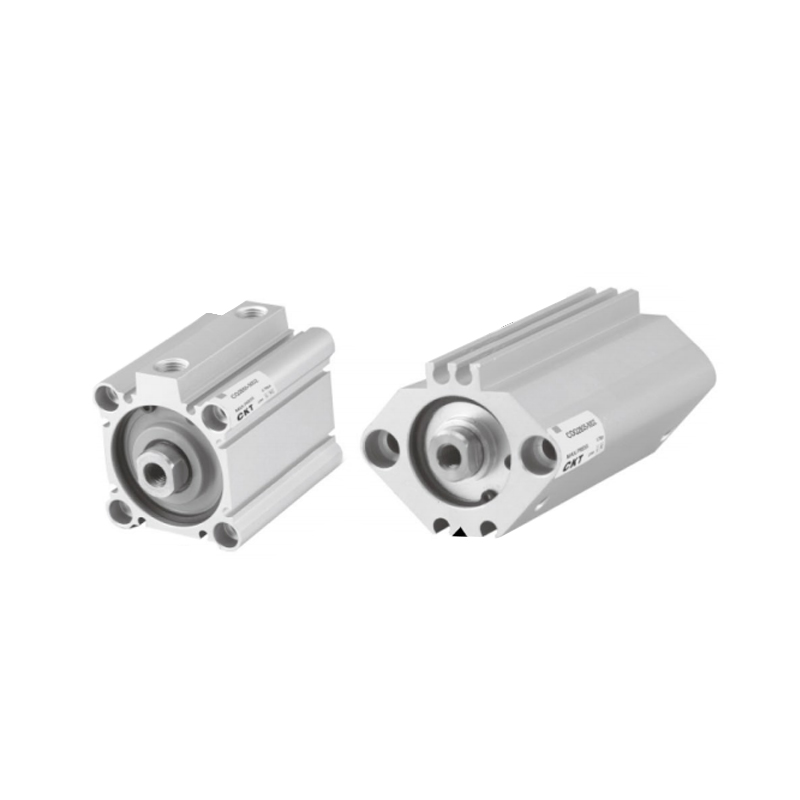 CQ2 sorozatú vékony hengerszállítók, OEM/ODM gyár – Zhejiang CKT Pneumatic Co. A CKT Pneumatic egy kínai nagykereskedelmi CQ2 sorozatú vékony henger beszállító és OEM/ODM gyár, 1. A mágneses kapcsoló nem nyúlik ki: előző... Termék megtekintése →
Miniatűr és vezetett hordóprofilok
A miniatűr hengerek kis kerek alumínium vagy rozsdamentes acél hordókat használnak 6 mm és 25 mm közötti furattal. A megvezetett hengerek egy hengert lineáris vezetőtengelyekkel kombinálnak, és a hengerprofilban lehetnek integrált vezetőrúd-csatornák. A kompakt automatizáláshoz, élelmiszer-kezeléshez és könnyű összeszerelő szerszámokhoz a MAL sorozatú alumínium ötvözet mini hengerek a könnyű, kerek csövű mini működtető egy tipikus példája.
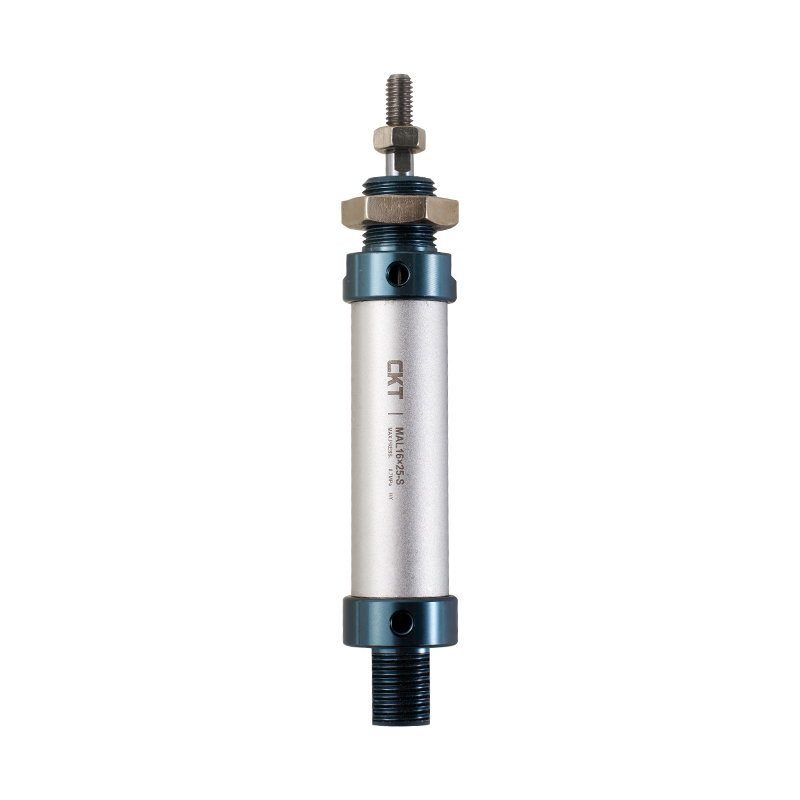 MAL sorozatú alumíniumötvözet minihenger beszállítók, OEM/ODM gyár – Zhejiang CK A CKT Pneumatic egy kínai nagykereskedelmi MAL sorozatú alumíniumötvözet minihenger beszállító és OEM/ODM gyár, 1. Valósítsa meg a vállalat stan... Termék megtekintése →
Hogyan készül a pneumatikus hengerhordó
Az alumínium pneumatikus hengerhenger gyártási útja eltér az acélhordóétól, és a befejező lépések határozzák meg a furat minőségét.
- Alumínium extrudálás. Egy fűtött alumínium tuskót nyomnak át egy szerszámon a hordóprofil létrehozásához. Ebből a lépésből kerek és kompakt profilok jönnek ki durva belső felülettel.
- Vágás és egyengetés. Az extrudált csöveket a megfelelő hosszra vágják, és az egyenességet korrigálják, mivel az extrudálási folyamat enyhe hajlítást okozhat.
- Durva fúrás vagy dörzsárazás. A belső átmérőt kinyitják, hogy közelítse a végső méretet és eltávolítsa az extrudálási nyomokat.
- Precíziós kikészítés. A furatot vagy csiszolókövekkel csiszolják, vagy sima görgőszerszámmal hengerrel égetik. A hónolás eltávolítja az anyagot, míg a hengeres polírozás összenyomja a felületet. Mindkét módszer javítja a kerekséget és csökkenti a felület érdességét a kívánt tartományra.
- Felületkezelés. Az alumínium hordók eloxálást kapnak a külső védelme érdekében; egyes hordók furatát is bevonják a súrlódás és a kopás csökkentése érdekében.
- Végső ellenőrzés. A henger összeszerelő sorára kerülés előtt a henger belső átmérőjét, kerekségét, egyenességét és felületi minőségét ellenőrzik.
Az acél és a rozsdamentes acél hordók hasonló utat követnek, de a kiindulópont általában egy húzott varrat nélküli cső az extrudált profil helyett. A csövet a végső méretre csiszolják, és néhány nagy teherbírású hordó furatán kemény krómozást kapnak a kopásállóság javítása érdekében.
Itt a házon belüli megmunkálási vezérlés számít. A Zhejiang CKT Pneumatic Co., Ltd. jelentése szerint félkész raktárában több mint 20 000 alkatrésztípus található, és ezeknek az alkatrészeknek több mint 90 százaléka belső gyártás és feldolgozás történik. A vertikális integráció ezen szintje közvetlen ellenőrzést biztosít a vállalat számára a hordó megmunkálása és a felület minősége felett, ahelyett, hogy minden tételnél külső csőszállítóra támaszkodna.
Pneumatikus hengerhordó kulcstűrései és felületi specifikációi
A pneumatikus hengerhenger rajza általában négy-öt kritikus paramétert sorol fel. Az általános minőségi állítás elfogadása helyett tényleges mérési jelentéseket kell kérnie szállítójától.
| Paraméter | Tipikus ipari érték | Miért számít |
|---|---|---|
| Belső átmérő tűrés | ISO H7 a precízióhoz, H8 a szabványhoz | Szabályozza a tömítés tömörítését és a dugattyúvezetést |
| Felületi érdesség (belső furat) | Ra 0,2-0,8 mikron | Az alacsonyabb érdesség kisebb súrlódást és hosszabb tömítési élettartamot jelent |
| Kerekség | 0,02 és 0,05 mm között precíziós csöveken | Az ovalitás egyenetlen kopást és ingadozó dugattyúsebességet okoz |
| Egyenesség | Körülbelül 0,1 mm méterenként szabványos minőségeknél | Megakadályozza a dugattyúrúd oldalirányú terhelését és a belső érintkezést |
| Falvastagság egyenletessége | Teljes hosszában egységes | Támogatja az egyenlő szorítóerőt és a nyomásállóságot |
Egy egyszerű műhelyi ellenőrzés a furat mérése furatmérővel a hordó hossza mentén három pozícióban és pozíciónként két szögben. Ha a leolvasott értékek 0,05 mm-nél nagyobb mértékben változnak, a hengert vissza kell utasítani a precíziós henger szervizeléséhez. A felületi érdesség hordozható profilométerrel ellenőrizhető; a ceruzának a furat tengelye mentén kell haladnia, nem a kerülete mentén.
Az alkalmazáshoz megfelelő pneumatikus hengerhordó kiválasztása
A kiválasztás a szükséges kimeneti erővel kezdődik, nem a hordóprofillal. A henger elméleti ereje a légnyomás és a dugattyú effektív felületének szorzata. Általános 0,5 MPa ipari nyomáson a következő erők állnak rendelkezésre néhány szabványos furatmérettől.
| Furat mérete (mm) | Dugattyúfelület (mm²) | Elméleti nyomás 0,5 MPa-nál (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
A gyakorlati géptervezéshez az elméleti erő 0,5–0,7 közötti terhelési tényezőjét használja. Ez a biztonsági ráhagyás fedezi a súrlódást, a nyomásingadozásokat és a löket végén a lassító erőt.
Egyéb kiválasztási tényezők, amelyek közvetlenül érintik a hordót
- Szerelési stílus. A kötőrúd-hengerekhez kerek hengerre van szükség, amelyben elegendő hely van a rúdcsavarok számára; A kompakt hengerek lapos vagy profilozott hengert használnak a magasság csökkentésére.
- Lökethossz. A hosszú löketű hengereknél ellenőrizni kell a henger egyenességét, mert a meggörbült henger nagy súrlódást és hőt okoz.
- Környezet. A magas páratartalom, a vegyszeres lemosás és a kültéri használat a rozsdamentes acél vagy a megfelelően eloxált alumínium hordó felé tolják.
- Sebességszabályozás. A nagy sebességű kerékpározás hőt termel; az alumínium gyorsabban oszlatja el, így az alumínium pneumatikus hengerhenger gyakran jobb választás a gyors felszedés és elhelyezés modulokhoz.
Mit kell értékelni, ha a hengeres hordókat gyártótól szerzi be
Ha közvetlenül a gyártótól szerzi be a pneumatikus hengerhengert, három képességet kell ellenőriznie: extrudálás vagy cső beszerzése, precíziós furatkikészítés és minőségmérés. Az a gyár, amely csak vásárolt hordókból szereli össze a hengereket, korlátozott mértékben tudja ellenőrizni a legkritikusabb paramétert, a belső furatot.
Kérje a kész henger furatmérő leolvasását, felületi érdesség értékét és szivárgásvizsgálati jegyzőkönyvét. Kérdezd meg azt is, hogy a beszállító hogyan kezeli a testreszabást: a furatméret megváltoztatása, az egyedi lökethossz, a speciális port pozíciók és a felületkezelési lehetőségek általános követelmény az automatizálási berendezésekben.
A Zhejiang CKT Pneumatic Co., Ltd., amely 2013-ban kezdte meg a hengeres tömeggyártást, miután 2002 óta építette pneumatikus alkatrészsorát, a saját gyártást előtérbe helyező gyártó példája. A vállalat szerint a félkész alkatrészek több mint 90 százalékát belsőleg dolgozzák fel, több mint 20 000 alkatrészből. A rendelkezésre álló lehetőségek szélesebb körű megtekintéséhez tekintse át a szabványos pneumatikus hengersor és hasonlítsa össze a hordótípusokat, mielőtt megadja a cikkszámot.
A vásárlási döntést tartsa összhangban a gép követelményeivel: először kérjen mintákat vagy egy kis próbarendelést, mérje meg a furatot, és futtassa le a ciklustesztet, mielőtt nagy mennyiségben szállítana. Ez a megközelítés elkapja a hordó minőségi problémáit, még mielőtt azok befolyásolnák a gyártósort.
Gyakran ismételt kérdések a pneumatikus hengeres hordókról
A pneumatikus hengercső ugyanaz, mint a hengercső?
Igen. A pneumatikus iparban a kifejezéseket felcserélhetően használják. A hengercső, a hengercső vagy a léghengerhenger mind arra a fő hengeres testre utal, amelyben a dugattyú mozog. Egyes szállítók csövet használnak a nyers extrudált vagy húzott termékhez, és hordót a kész megmunkált alkatrészhez.
Miért van csiszolva vagy hengerrel égetve az alumínium hengerhenger belső felülete?
A nyers extrudált alumínium felület extrudálási vonalakkal és érdességekkel rendelkezik, amelyek károsíthatják a tömítéseket és súrlódást okoznak. A hónolás eltávolítja a sérült réteget és valódi hengergeometriát hoz létre; A hengeres polírozás kisimítja a felületet és összenyomja az anyagot, növelve a keménységet és a kopásállóságot. Mindkét folyamat csökkenti a súrlódást és lehetővé teszi a dugattyú egyenletes mozgását.
Cserélhetem az acélhengerhengert alumíniumra?
Nem automatikusan. Ellenőriznie kell a nyomásértéket, az üzemi hőmérsékletet, a szerelés típusát és a szükséges élettartamot. Az alumínium könnyebb és jobb hővezető képességgel rendelkezik, de az acél erősebb és ellenállóbb az ütésekkel és kopással szemben a nagy igénybevételű alkalmazásokban. A cserehordót mindig az eredeti hengerkialakításhoz kell igazítani, és a valós üzemi nyomáson kell tesztelni.
Hogyan néz ki a Mickey Mouse pneumatikus hengerhenger?
A Mickey Mouse hordóprofilban két kerek furat van, amelyek egyetlen extrudálással kapcsolódnak össze, két lebenyre hasonlítva. Általában kompakt ikerrudas hengerekben vagy integrált vezetőrudakkal ellátott hengerekben található meg. A forma helytakarékos a két különálló kerek hordóval szemben, és növeli a nem forgó terhelésekkel szembeni ellenállást.
Hogyan mérhetem meg a pneumatikus hengercső furatát?
Használjon kétpontos furatmérőt vagy mérőórás furatmérőt. Mérjen legalább három pozícióban a hordó hossza mentén, és mindkét pozícióban vegyen le két mérést, egyet 0 fokban és egyet 90 fokban. Hasonlítsa össze a mért értékeket a kerekség és a kúposság ellenőrzéséhez. Egy precíziós hengerhenger esetében a különbségnek néhány századmilliméteren belül kell lennie.